

Ciò che rende i cilindri industriali specializzati essenziali nell'automazione moderna
I cilindri industriali specializzati sono la spina dorsale dei sistemi di automazione contemporanei. Senza un cilindro adeguatamente abbinato, sia esso uno standard cilindro dell'aria o un attuatore lineare progettato su misura: le linee di produzione automatizzate non possono raggiungere i tempi di ciclo, la precisione o le capacità di carico richieste dalla produzione moderna. La risposta è breve: il cilindro giusto determina direttamente la produttività, la ripetibilità e il tempo di attività totale del sistema. Ogni altro componente in una cella di automazione pneumatica o elettromeccanica dipende dal cilindro che funziona secondo le specifiche, ogni ciclo, per milioni di corse.
L’automazione industriale ha subito cambiamenti radicali negli ultimi vent’anni. Laddove un tempo un cilindro pneumatico generico e disponibile in commercio gestiva la maggior parte delle attività di prelievo e posizionamento o di bloccaggio, i sistemi odierni richiedono cilindri progettati per dimensioni di alesaggio, lunghezze di corsa, configurazioni di montaggio, pressioni di esercizio e condizioni ambientali specifiche. Un cilindro con un diametro del foro non corrispondente anche del 10% può ridurre la potenza erogata in modo tale da causare guasti intermittenti che costano migliaia di dollari l'ora in tempi di fermo non pianificati.
Questo articolo spiega come selezionare, specificare e integrare cilindri industriali specializzati nei sistemi di automazione, con attenzione alle variabili ingegneristiche che contano di più nelle applicazioni reali.
Tipi principali di cilindri industriali utilizzati nei sistemi di automazione
Non tutti i cilindri sono intercambiabili. Gli ingegneri dell'automazione devono comprendere le differenze funzionali tra le famiglie di cilindri primari prima di specificare i componenti per una nuova cella o un progetto di retrofit.
Cilindri pneumatici
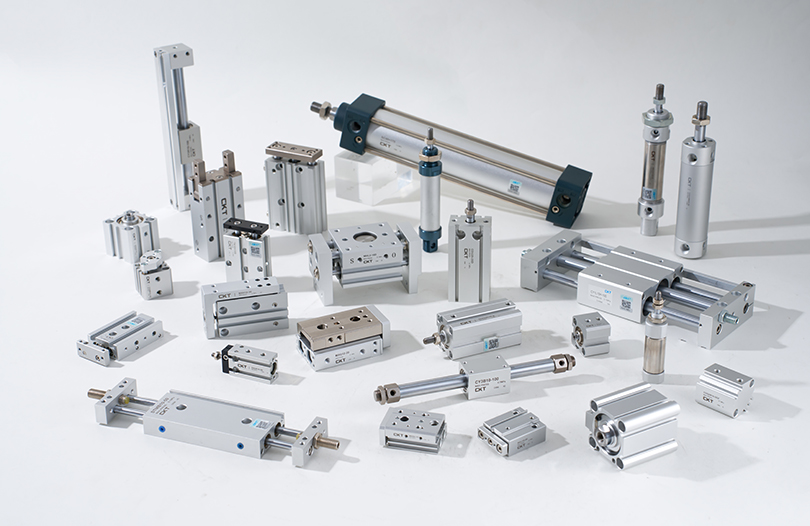
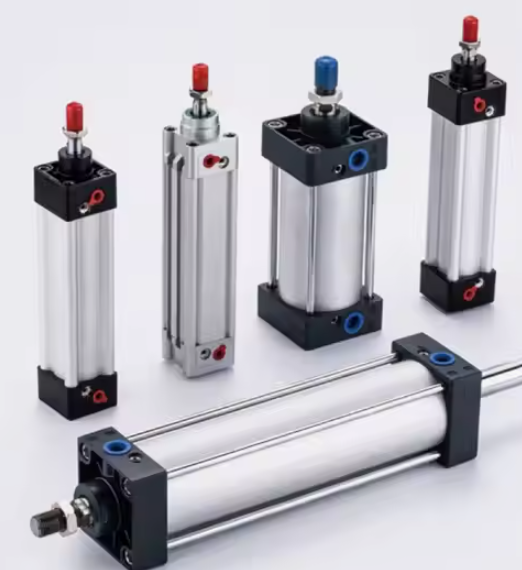
Il cilindro pneumatico rimane l’attuatore più ampiamente utilizzato nell’automazione industriale a livello globale. Converte la pressione dell'aria compressa in forza meccanica lineare, rendendolo ideale per applicazioni a cicli elevati in cui il costo per corsa deve rimanere minimo. Le pressioni di esercizio standard sono intermedie 0,4 MPa e 1,0 MPa (da 58 a 145 psi circa) , fornendo uscite di forza che si adattano direttamente al diametro del foro. Un cilindro pneumatico con alesaggio di 63 mm che funziona a 0,6 MPa genera circa 1.870 N di spinta teorica, sufficiente per un'ampia gamma di attività di bloccaggio, espulsione e indicizzazione dei pezzi.
I moderni cilindri pneumatici specializzati vanno ben oltre il design di base a doppio effetto. Gli ingegneri ora specificano varianti tra cui:
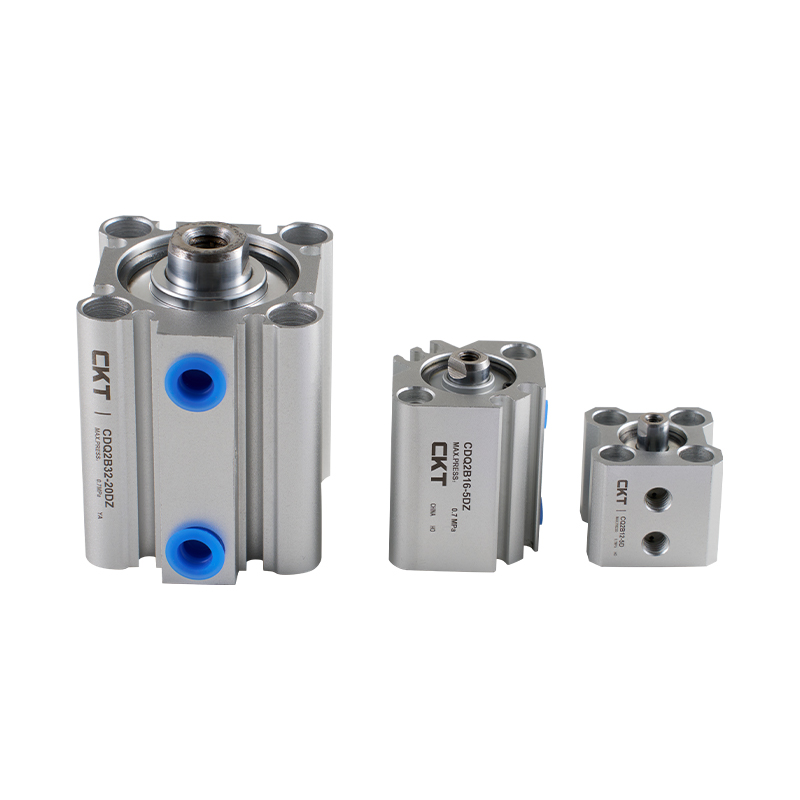
- Cilindri pneumatici compatti/a corsa breve — utilizzato in celle di assemblaggio confinate in cui l'involucro di installazione è inferiore a 100 mm di lunghezza totale
- Cilindri pneumatici senza stelo — per corse superiori a 1.000 mm dove uno stelo standard creerebbe un momento flettente inaccettabile
- Cilindri pneumatici guidati — varianti a doppia asta o guidate da profilo che resistono a carichi fuori asse fino a 500 N·m senza richiedere guide esterne
- Cilindri pneumatici tandem — due cilindri impilati in serie che condividono lo stesso alesaggio, raddoppiando di fatto la forza di uscita senza aumentare il diametro dell'impronta
- Cilindri pneumatici per camere bianche — cilindro in acciaio inossidabile, guarnizioni in PTFE e rivestimenti a zero emissioni di gas per ambienti ISO Classe 5 o superiori nell'automazione farmaceutica e dei semiconduttori
Cilindri idraulici per l'automazione di carichi pesanti
Laddove un cilindro pneumatico raggiunge valori di forza pratici pari a circa 30 kN per dimensioni di alesaggio standard, i cilindri idraulici estendono la gamma a centinaia di kilonewton. I sistemi di automazione per lo stampaggio dei metalli, le linee di trasferimento della forgiatura e le presse per l'assemblaggio di pezzi pesanti si basano su attuatori lineari idraulici che operano a una pressione compresa tra 140 e 350 bar. Il compromesso è la complessità del sistema: le unità di potenza idrauliche, i skid di filtraggio, gli scambiatori di calore e le infrastrutture di prevenzione delle perdite aggiungono costi di capitale e oneri di manutenzione che i sistemi pneumatici evitano completamente.
Cilindri a stelo elettrico
Gli attuatori elettrici a stelo, essenzialmente un servomotore che aziona una vite a ricircolo di sfere o una vite a rulli planetari all'interno dell'involucro del cilindro, hanno conquistato una quota di mercato significativa dalle applicazioni di cilindri pneumatici che richiedono un feedback preciso della posizione. Offrono ripetibilità di posizionamento di ±0,01 mm o migliore , limitazione della forza programmabile e consumo di energia inferiore di circa il 70% rispetto a un circuito pneumatico equivalente se si tiene conto del ciclo di lavoro. Il loro limite è la densità di forza di picco: a dimensioni equivalenti, un cilindro con stelo elettrico costa ancora da tre a cinque volte di più di un cilindro pneumatico dello stesso diametro, facendo sì che la giustificazione economica dipenda fortemente dal numero di cicli e dai requisiti di precisione.
Come dimensionare e selezionare il cilindro giusto per il tuo sistema di automazione
La selezione del cilindro è un calcolo ingegneristico, non una ricerca nel catalogo. Un errore porta al cedimento prematuro della tenuta, alla deformazione dello stelo o a una forza insufficiente, tutti fattori che si manifestano come tempi di fermo macchina non pianificati che superano di gran lunga il costo di un componente correttamente specificato.
Calcolo della forza con fattore di sicurezza
Il punto di partenza per qualsiasi esercizio di dimensionamento di cilindri pneumatici o idraulici è la forza lavoro richiesta nel punto di applicazione. Questo valore deve includere:
- Peso statico del carico utile contrario alla direzione del movimento
- Forza dinamica richiesta per accelerare il carico alla velocità target entro il tempo di corsa disponibile
- Forze di attrito provenienti da guide, guarnizioni e qualsiasi meccanismo esterno
- Forze di processo (serraggio, pressatura, taglio) a fine corsa
Si applica la pratica standard a fattore di sicurezza compreso tra 1,5 e 2,0 rispetto al prodotto teorico calcolato della forza di pressione interna. Questo margine assorbe le fluttuazioni della pressione di alimentazione (i sistemi tipici di aria compressa variano del ±10% rispetto al setpoint), l'usura delle guarnizioni nel corso della durata di servizio e le variazioni di carico inerenti ai processi di produzione.
Ad esempio: se un'applicazione di bloccaggio richiede 800 N sul pezzo e l'alimentazione dell'aria è 0,6 MPa, il diametro minimo del foro ammonta a circa 42 mm con un'efficienza del 100%. L'applicazione di un fattore di sicurezza 1,6× spinge l'alesaggio selezionato a 50 mm o 63 mm a seconda delle dimensioni standard disponibili, garantendo che il cilindro fornisca una forza adeguata anche quando la pressione di alimentazione scende a 0,5 MPa durante i picchi di richiesta del sistema.
Analisi della lunghezza della corsa e dell'instabilità dell'asta
La lunghezza della corsa influisce direttamente sulla suscettibilità dello stelo alla deformazione sotto carico di compressione. Per qualsiasi cilindro pneumatico o attuatore pneumatico con una corsa superiore a circa 10 volte il diametro dello stelo, è obbligatorio un controllo di instabilità della colonna di Eulero. Il carico di punta critico dipende dal diametro dello stelo, dalla lunghezza della corsa, dal materiale (tipicamente acciaio al carbonio o acciaio inossidabile) e dalla configurazione di montaggio: le condizioni di estremità fisso-fisso, fisso-libero o perno-perno forniscono ciascuna lunghezze effettive della colonna diverse.
Una barra d'acciaio di 20 mm di diametro con una corsa di 600 mm in una condizione di montaggio fissa ha un carico di flessione critico di circa 2.850 N — che potrebbe essere inferiore alla forza che il cilindro è in grado di generare. In questi casi, specificando un diametro dello stelo maggiore (25 mm o 32 mm) o il passaggio a un cilindro guidato si aggiunge un supporto laterale che impedisce la deformazione senza richiedere al tecnico di ridurre la pressione operativa.
Requisiti di durata del ciclo e ammortizzazione
Le celle di automazione ad alta velocità, in particolare quelle che funzionano a 60 o più cicli al minuto, impongono carichi di impatto di fine corsa significativi su componenti del cilindro, valvole e attrezzature. A queste velocità, un cilindro pneumatico non controllato con una corsa di 100 mm può sviluppare velocità del pistone superiori a 1,5 m/s immediatamente prima della posizione finale. L'energia cinetica assorbita dal fondello ad ogni corsa deve essere gestita tramite ammortizzatori interni, ammortizzatori esterni o valvole di controllo del flusso sulla porta di scarico.
La maggior parte dei cilindri pneumatici industriali specializzati con alesaggio superiore a 40 mm includono di serie ammortizzatori con valvola a spillo regolabili in entrambe le posizioni finali. Questi consentono la regolazione sul campo della distanza di decelerazione generalmente compresa tra 5 mm e 30 mm. Per le applicazioni che richiedono sia velocità elevate a metà corsa che decelerazioni controllate e precise, gli ammortizzatori idraulici esterni con smorzamento regolabile forniscono un controllo più preciso rispetto ai soli ammortizzatori pneumatici.
| Diametro del foro (mm) | Forza teorica a 0,6 MPa (N) | Applicazione tipica nell'automazione | Corsa massima consigliata (mm) |
|---|---|---|---|
| 20 | 188 | Espulsione di piccole parti, attuatore del sensore | 200 |
| 32 | 483 | Pick-and-place, serraggio leggero | 400 |
| 50 | 1.178 | Pressatura del montaggio, azionamento del cancello | 600 |
| 80 | 3.016 | Bloccaggio del pezzo, sollevamento del trasferimento | 800 |
| 125 | 7.363 | Bloccaggio di attrezzature pesanti, alimentazione della pressa | 1.200 |
Progetti di cilindri specializzati per ambienti di automazione esigenti
I cilindri pneumatici del catalogo standard gestiscono la maggior parte delle applicazioni benigne degli stabilimenti. Tuttavia, una parte significativa dell’automazione industriale opera in ambienti che distruggono i componenti standard in poche settimane, a meno che la progettazione del cilindro non soddisfi specificamente tali condizioni.
Cilindri resistenti alla corrosione per ambienti chimici e di lavaggio
L'automazione della lavorazione alimentare, dell'imbottigliamento di bevande e dell'imballaggio farmaceutico esegue frequenti cicli di lavaggio con acqua ad alta pressione, vapore e detergenti caustici. In queste condizioni i cilindri pneumatici standard con canna in alluminio si corrodono rapidamente. La struttura del cilindro e dell'asta in acciaio inossidabile (tipicamente grado 304 o 316L), combinata con le guarnizioni conformi alla FDA in EPDM o PTFE, prolunga gli intervalli di manutenzione da settimane ad anni. Il sovrapprezzo per un cilindro pneumatico in acciaio inossidabile resistente al lavaggio rispetto a un'unità in alluminio standard è tipicamente dal 40% all'80% — una frazione del costo dei tempi di inattività derivanti dal guasto di un singolo cilindro corroso durante un ciclo di produzione.
L'automazione della lavorazione chimica presenta condizioni ancora più difficili: acidi, solventi e ambienti ad elevata umidità con acqua di condensa. Le opzioni del cilindro qui includono alluminio anodizzato duro con fori rivestiti in PTFE, corpi compositi in polifenilene solfuro (PPS) o varianti completamente rivestite in fluoropolimero. La compatibilità delle guarnizioni deve essere verificata rispetto all'esposizione chimica specifica: le guarnizioni NBR che funzionano bene in ambienti petroliferi si degradano rapidamente nei solventi aromatici, mentre le guarnizioni EPDM eccellono nel vapore e nell'acqua calda ma si gonfiano nei fluidi a base di petrolio.
Cilindri ad alta temperatura per forni e celle di saldatura
L'automazione all'interno di forni industriali, sistemi di polimerizzazione della vernice e celle di saldatura robotizzate sottopone i cilindri a temperature sostenute da 120°C a oltre 200°C. Le guarnizioni standard in Buna-N (NBR) iniziano a degradarsi a circa 100°C in condizioni dinamiche, causando perdite e perdita di forza di tenuta entro centinaia di ore. I cilindri specializzati per alte temperature utilizzano guarnizioni in silicone o Viton (FKM) classificate per Servizio continuo da 150°C a 200°C , insieme a lubrificanti per alte temperature che non carbonizzano né migrano fuori dalle scanalature della guarnizione.
Gli ambienti di saldatura espongono inoltre lo stelo del pistone del cilindro pneumatico agli impatti di spruzzi e alle radiazioni UV derivanti dall'arco elettrico. Le aste cromate o rivestite in ceramica resistono all'adesione degli spruzzi e alla vaiolatura della superficie molto meglio dell'acciaio lucidato standard, riducendo direttamente l'usura della guarnizione causata dalla contaminazione della superficie dell'asta che entra nella zona della guarnizione del raschiatore.
Cilindri per applicazioni in atmosfere esplosive (ATEX/IECEx).
I sistemi di automazione per la movimentazione dei cereali, le cabine di verniciatura, la miscelazione di prodotti chimici e la lavorazione di petrolio e gas operano in aree classificate come potenzialmente esplosive (Zona 1 o Zona 2 secondo ATEX o Divisione 1/Divisione 2 secondo NEC). In queste zone i cilindri pneumatici sono intrinsecamente più sicuri rispetto agli attuatori elettrici perché l'aria compressa non contiene energia di accensione. Tuttavia, il design del cilindro deve comunque prevenire l'accumulo di carica statica sui componenti non conduttivi e non deve generare impatti metallo-metallo che possano generare scintille a fine corsa. I cilindri classificati ATEX utilizzano componenti polimerici conduttivi, dispositivi di messa a terra e finecorsa morbidi per soddisfare i requisiti di zona senza fare affidamento su involucri esterni a prova di esplosione.
Cilindri miniaturizzati per l'automazione dell'assemblaggio di precisione
L'assemblaggio di componenti elettronici, la produzione di dispositivi medici e la produzione di orologi o strumenti richiedono cilindri pneumatici con alesaggio compreso tra 4 mm e 16 mm, corse fino a 1 mm e ripetibilità di posizionamento inferiore a 0,05 mm. I cilindri pneumatici miniaturizzati di questa scala devono affrontare tolleranze di produzione che rappresentano una percentuale maggiore delle dimensioni dei componenti: una tolleranza della scanalatura della guarnizione di 0,02 mm su un cilindro con alesaggio di 6 mm richiede un controllo della lavorazione molto più rigoroso rispetto alla stessa tolleranza su un'unità con alesaggio di 63 mm. Le principali piattaforme di cilindri in miniatura raggiungono cicli di vita superiori 30 milioni di colpi alla massima pressione nominale grazie alle finiture del foro lappate, alle guarnizioni composite in PTFE a basso attrito e alle aste in acciaio inossidabile rettificate di precisione.
Integrazione di cilindri industriali con sistemi di controllo dell'automazione
Un cilindro non produce alcun valore finché non viene integrato nell'architettura di controllo del sistema di automazione. L'interfaccia tra la meccanica del cilindro e la logica del PLC è il punto in cui molti cilindri apparentemente ben specificati hanno prestazioni inferiori nella pratica.
Rilevamento della posizione e feedback
I moderni design dei cilindri pneumatici includono guide sensore integrate (scanalature a T o scanalature a C ricavate nel cilindro) che accettano interruttori reed magnetici, sensori a effetto Hall a stato solido o sensori di posizione lineare magnetostrittivi analogici. Gli interruttori Reed forniscono una semplice uscita aperta/chiusa in posizioni finali definite e costano meno di 10 dollari per sensore. I sensori a effetto Hall offrono una durata di commutazione più lunga (oltre 100 milioni di operazioni contro circa 10 milioni per gli interruttori reed), migliore resistenza alle vibrazioni e tempi di risposta più rapidi nell'ordine di 0,5 ms.
Per le applicazioni che richiedono dati di posizione continui anziché segnali binari di fine corsa, come presse di bloccaggio proporzionale o di assemblaggio a corsa variabile, i sensori magnetostrittivi analogici integrati nella canna del cilindro forniscono posizione lineare assoluta con risoluzione fino a 0,1 mm durante tutta la corsa. Ciò elimina gli encoder lineari esterni, riduce la complessità del cablaggio e consente al PLC di monitorare la velocità dell'asta in tempo reale come strumento diagnostico.
Selezione della valvola e tempo di risposta
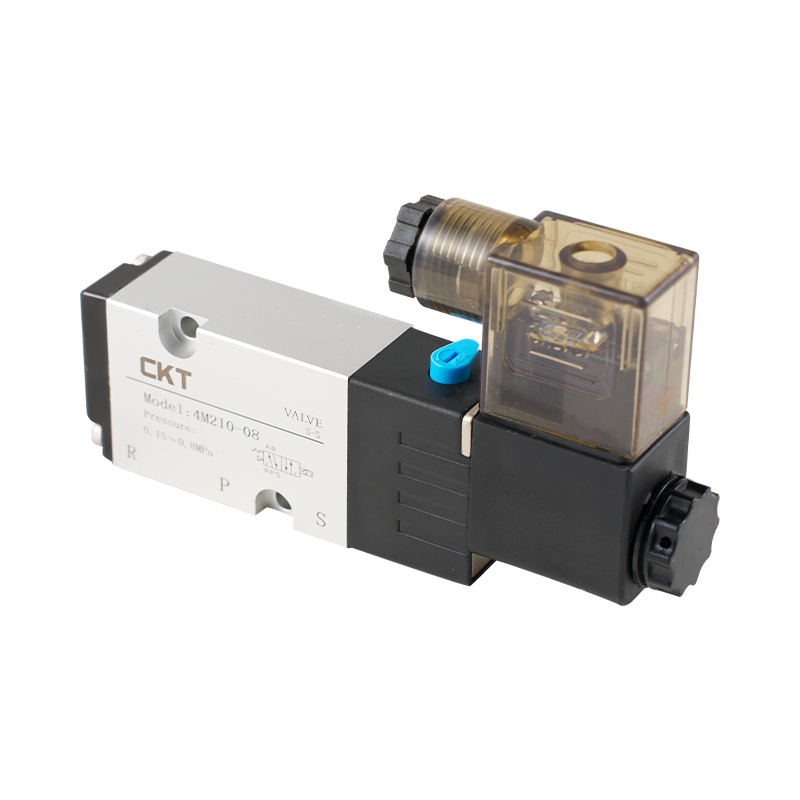
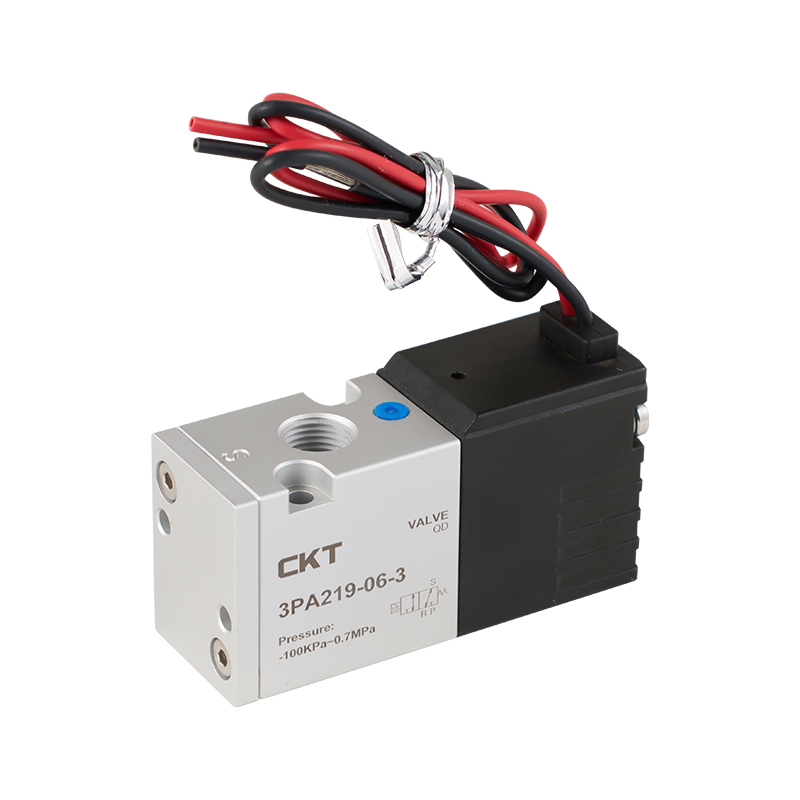
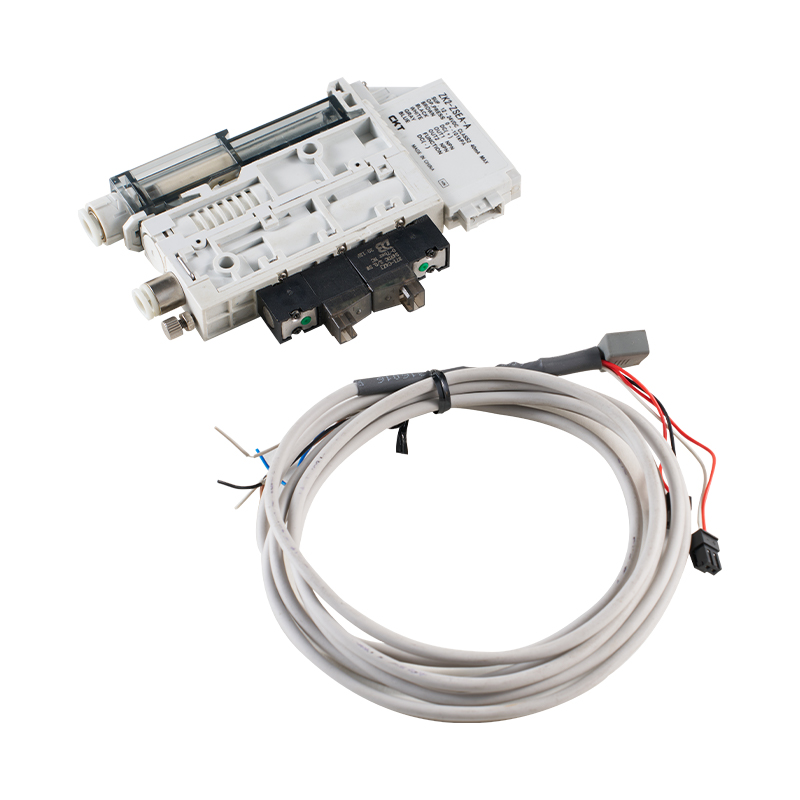
L'elettrovalvola che aziona ciascun cilindro pneumatico determina la rapidità con cui il cilindro risponde ai comandi del PLC. Il tempo di risposta della valvola (l'intervallo tra l'eccitazione della bobina e l'apertura completa della porta) varia da meno di 5 ms per le valvole a fungo ad azione diretta ad alta velocità a 30–60 ms per le valvole a spola standard a 24 V CC. In un'applicazione da 60 cicli al minuto con un tempo di ciclo totale di 200 ms, una valvola da 50 ms aggiunge il 25% al tempo di attuazione pneumatica e potrebbe rendere impossibile il raggiungimento dell'obiettivo del tempo di ciclo.
Anche la portata della valvola (valore Cv) deve corrispondere al volume del cilindro e al tempo di corsa richiesto. Le valvole sottodimensionate creano un differenziale di pressione attraverso la valvola durante le corse ad alta velocità, riducendo efficacemente la pressione operativa vista dal pistone del cilindro pneumatico a metà corsa anche quando la pressione di alimentazione è adeguata all'ingresso della valvola. La regola pratica è selezionare un valore Cv della valvola che limiti la caduta di pressione attraverso la valvola a un valore inferiore a 10% della pressione di alimentazione alla massima richiesta di flusso.
Integrazione bus di campo e IO-Link
Le architetture di automazione dell'Industria 4.0 richiedono sempre più una diagnostica a livello di cilindro accessibile tramite i sistemi SCADA o MES dell'impianto. I gruppi valvola-manifold abilitati IO-Link consentono di trasmettere i dati del sensore di posizione di ciascun cilindro, il conteggio delle corse, la pressione dell'ammortizzo e la deviazione del tempo di ciclo al PLC tramite Ethernet industriale standard (PROFINET, EtherNet/IP, EtherCAT) senza aggiungere cavi I/O discreti. Un nodo master IO-Link può servire fino a otto stazioni di bombole su un singolo cavo, riducendo drasticamente la complessità del cablaggio del pannello in celle di automazione dense con 20 o più cilindri.
Questa connettività consente la manutenzione predittiva: se un particolare cilindro pneumatico inizia a impiegare il 15% in più per completare la sua corsa (un modello rilevabile confrontando i bordi del sensore con timestamp) il sistema può contrassegnare il cilindro per l'ispezione prima che causi un errore di produzione. Studi condotti sull'automazione delle carrozzerie automobilistiche hanno dimostrato che i programmi di manutenzione predittiva che utilizzano la diagnostica a livello di cilindro riducono i tempi di fermo pneumatico non pianificati Dal 35% al 55% rispetto ai programmi di sostituzione a intervalli fissi.
Settori chiave che guidano la domanda di cilindri industriali specializzati
Comprendere quali settori consumano il maggior volume di cilindri specializzati aiuta a chiarire le priorità di progettazione che produttori e integratori di sistemi devono affrontare.
Produzione automobilistica
Una singola carrozzeria automobilistica contiene tra 800 e 2.500 singoli cilindri pneumatici e idraulici nelle stazioni di saldatura, movimentazione e assemblaggio. Le velocità di ciclo raggiungono comunemente da 240 a 480 corse all'ora per stazione, il che significa che un singolo cilindro pneumatico su una linea ad alto volume si accumula oltre 4 milioni di colpi all'anno . Le specifiche del cilindro qui sottolineano la durata della tenuta, la durata dell'ammortizzatore e la facilità di sostituzione in linea senza rimuovere la struttura di montaggio.
Automazione del confezionamento e della logistica
I sistemi ad alta velocità per la formazione di cartoni, la sigillatura di cartoni e lo smistamento funzionano a velocità che richiedono tempi di corsa del cilindro inferiori a 100 ms. I cilindri pneumatici senza stelo con accoppiamento magnetico o collegamenti a fascia meccanica vengono spesso utilizzati per trasferimenti orizzontali con corse lunghe (da 500 mm a 2.000 mm) in cui uno stelo convenzionale verrebbe inclinato in modo inaccettabile. Inoltre, l'automazione degli imballaggi funziona su tre turni al giorno, 350 giorni all'anno, rendendo il tempo medio tra guasti (MTBF) un criterio di specifica primaria piuttosto che una preoccupazione secondaria.
Assemblaggio di semiconduttori ed elettronica
I robot per la movimentazione dei wafer, le macchine per l'incollaggio di stampi e le apparecchiature per l'assemblaggio di PCB utilizzano cilindri pneumatici miniaturizzati e attuatori ad asta elettrica che richiedono standard di pulizia inferiori al micron. Le bombole in questi ambienti non devono generare particelle, devono resistere al degassamento che contaminerebbe i substrati sensibili e devono mantenere la precisione di posizionamento per miliardi di cicli. Il mercato globale delle apparecchiature per semiconduttori, valutato oltre 100 miliardi di dollari all’anno, guida lo sviluppo continuo di una tecnologia di attuazione pneumatica ultra pulita e ad alta precisione.
Lavorazione di alimenti e bevande
Le linee di riempimento, le porzionatrici e le celle di confezionamento negli impianti alimentari devono funzionare in sicurezza con le superfici a contatto con il prodotto. I cilindri pneumatici in queste applicazioni richiedono lubrificanti accettati dall'USDA (oli alimentari di grado H1), materiali di tenuta conformi alla FDA e superfici esterne lisce senza fessure che ospitano batteri. Le varianti in acciaio inossidabile progettate secondo gli standard di protezione IP69K resistono alla pulizia con vapore ad alta pressione a 80°C senza deterioramento delle guarnizioni o ingresso di acqua nell'alesaggio del cilindro.
Migliori pratiche di manutenzione per massimizzare la durata utile del cilindro
Anche il cilindro industriale specializzato di altissima qualità si degrada prematuramente quando vengono trascurati i fondamentali della manutenzione. Le seguenti pratiche, applicate in modo coerente, estendono gli intervalli di manutenzione medi al ciclo di vita nominale del produttore anziché a una frazione di esso.
- Mantenere la qualità dell'aria compressa secondo ISO 8573-1 Classe 3 o superiore per applicazioni industriali generali con cilindri pneumatici. L'aria contaminata che trasporta acqua, olio del compressore e particolato è la principale causa di deterioramento delle guarnizioni e di rigatura dei fori. Un gruppo filtro-regolatore-lubrificatore (FRL) al punto di utilizzo con scarico automatico della condensa non è negoziabile.
- Lubrificare correttamente o per niente. Molti cilindri pneumatici moderni con guarnizioni composite in PTFE sono progettati per funzionare senza lubrificazione esterna (senza olio). L'introduzione di olio in un cilindro senza olio può gonfiare le guarnizioni in PTFE, provocandone il guasto prematuro. Confermare sempre i requisiti di lubrificazione rispetto alle specifiche specifiche della tenuta del cilindro prima della messa in servizio.
- Ispezionare le condizioni della superficie dell'asta a intervalli programmati. Vaiolature, rigature o danni al rivestimento sullo stelo del pistone accelerano l'usura della guarnizione del raschiatore e consentono l'ingresso di contaminanti nel foro. Le aste che presentano difetti superficiali che coprono più del 5% dell'area di contatto entro la lunghezza della corsa del tergicristallo devono essere sostituite anziché lucidate.
- Verificare la regolazione dell'ammortizzo dopo ogni sostituzione del cilindro o modifica del montaggio. Un ammortizzatore mal regolato che consente al pistone di urtare il cappuccio terminale a piena velocità genera forze di picco diverse volte superiori alla forza operativa, danneggiando contemporaneamente il cilindro, gli utensili collegati e la struttura della macchina.
- Tieni traccia del conteggio dei tratti, ove possibile tramite contatori di cicli PLC e confronto con le specifiche sulla durata della tenuta dichiarate dal produttore. La sostituzione proattiva del kit di guarnizioni all'80% del ciclo di vita nominale costa circa 30-150 dollari in componenti e un'ora di manodopera, contro 500-5.000 dollari in tempi di fermo macchina non pianificati quando il cilindro si guasta in produzione.
- Elimina i carichi laterali laterali sui cilindri a stelo. Anche un disallineamento di 5° tra l'asse del cilindro e la direzione di spostamento del carico crea un carico laterale continuo sulla boccola dello stelo e sulla guarnizione, riducendo la durata operativa dal 40% al 70% secondo casi di studio documentati. Gli accoppiamenti con asta flottante o i supporti autoallineanti compensano piccoli disallineamenti dell'attrezzatura senza richiedere il riallineamento di precisione dell'intero montaggio del cilindro.
Confronto tra cilindri pneumatici, idraulici ed elettrici per le decisioni di automazione
Non esiste una singola tecnologia di attuazione vincente in tutti gli scenari di automazione. La decisione tra un cilindro pneumatico, un cilindro idraulico o un attuatore a stelo elettrico deve essere presa in base alle prestazioni, ai costi e ai requisiti operativi specifici di ciascun asse di applicazione.
| Criterio | Cilindro pneumatico | Cilindro idraulico | Attuatore ad asta elettrica |
|---|---|---|---|
| Gamma di forza (standard) | Fino a ~30kN | Fino a 500kN | Fino a ~50kN |
| Precisione della posizione | ±0,5–2 mm (fine corsa) | ±0,1–1 mm (servovalvola) | ±0,01–0,05 mm |
| Costo iniziale (relativo) | Basso | Medio-alto | Alto |
| Efficienza energetica | Basso (25–35% overall) | Medio (60-75%) | Alto (85–95%) |
| Frequenza massima del ciclo | Molto alto (300 CPM possibili) | Medio (limitato dal flusso d'olio) | Alto (servo-dependent) |
| Pulizia | Alto (dry air options) | Basso (oil leak risk) | Molto alto |
| Idoneità per aree pericolose | Eccellente (varianti ATEX) | Buono (liquido antiscintilla) | Richiede un motore classificato Ex |
I dati sopra riportati illustrano un modello coerente: il cilindro pneumatico vince in termini di costi, velocità e idoneità all'ambiente pulito per la maggior parte delle attività di automazione che non richiedono forza estrema o precisione superiore a ±0,5 mm. I cilindri idraulici rimangono l'unica scelta pratica per le applicazioni a movimento lento a forza elevata. Gli attuatori elettrici giustificano il loro sovrapprezzo soprattutto nelle applicazioni in cui il posizionamento intermedio programmabile, la limitazione della forza o la registrazione del consumo energetico creano un valore di produzione misurabile.
Tendenze che plasmano il futuro dei cilindri industriali nell'automazione
Il cilindro come classe di componenti si è evoluto in modo significativo negli ultimi dieci anni e continua a svilupparsi in risposta ai requisiti dei sistemi di automazione che cinque anni fa erano specifiche di nicchia, ma che ora sono criteri di approvvigionamento tradizionali.
Recupero energetico nei sistemi pneumatici
L’aria compressa è costosa: generare 1 Nm³ di aria a 0,7 MPa costa in genere da 0,02 a 0,04 dollari, a seconda dell’efficienza del compressore e delle tariffe elettriche locali. Un impianto di produzione con 500 bombole d’aria che funzionano a velocità media può spendere dai 50.000 ai 200.000 dollari all’anno solo per l’aria compressa. Circuiti di aumento della pressione, sistemi di recupero dell'aria a circuito chiuso e design di cilindri ad alta efficienza energetica con volume morto ridotto sono sempre più specificati nei nuovi progetti di automazione man mano che i mandati di sostenibilità diventano sempre più stringenti. Alcuni azionamenti pneumatici avanzati ora recuperano l'aria di scarico dalla corsa di ritorno per pressurizzare parzialmente la corsa di avanzamento, riducendo il consumo netto di aria fino a 30% .
Produzione additiva per geometrie di cilindri personalizzate
La produzione additiva dei metalli (fusione laser di letti di polvere, deposizione diretta di energia) ha aperto la porta a progetti di cilindri pneumatici e attuatori con geometrie interne impossibili da ottenere con la lavorazione convenzionale. Collettori integrati all'interno del corpo del cilindro, canali di raffreddamento conformati per applicazioni ad alta temperatura e sezioni strutturali ottimizzate per topologia che riducono il peso del 20-40% senza ridurre la resistenza stanno passando dalla fase di prototipo alla produzione in serie per applicazioni di automazione specializzate. I tempi di consegna per i corpi dei cilindri completamente personalizzati stanno scendendo da 12-16 settimane (tradizionale lavorazione personalizzata) a 3-5 settimane per le varianti prodotte con produzione additiva.
Robotica Soft e Attuatori Pneumatici Compliant
Per le attività di automazione che coinvolgono pezzi delicati, irregolari o a geometria variabile (manipolazione di prodotti freschi, manipolazione di tessuti, assemblaggio di componenti elettronici fragili) i tradizionali cilindri pneumatici rigidi vengono integrati da attuatori pneumatici morbidi realizzati con materiali elastomerici. Questi attuatori a soffietto o rinforzati con fibra producono movimenti di presa o flessione a bassa pressione (inferiore a 0,1 MPa) con flessibilità intrinseca che previene danni al pezzo. Rappresentano una nuova frontiera nell'azionamento pneumatico che i cataloghi dei cilindri standard non affrontano ancora completamente, ma che appare sempre più nei documenti sui requisiti per i sistemi di automazione di prossima generazione.
Monitoraggio delle condizioni integrato a livello di cilindro
La convergenza della tecnologia dei sensori MEMS, dei protocolli di comunicazione IO-Link e dell'edge computing sta producendo gruppi di cilindri pneumatici con trasduttori di pressione integrati, sensori di temperatura e monitor delle vibrazioni che riportano dati sanitari in tempo reale ai sistemi di controllo dell'impianto. Invece di fare affidamento solo sui sensori di posizione di fine corsa, questi cilindri intelligenti monitorano i profili di pressione del foro interno, rilevano comportamenti anomali dell'ammortizzatore e accumulano i dati di conteggio dei cicli nella memoria non volatile che persiste durante il ciclo di accensione. Il cilindro documenta in modo efficace la propria cronologia di servizio, una capacità che i team di manutenzione nelle strutture con tempi di attività elevati ora considerano un criterio di selezione piuttosto che un'opzione premium.