

I. Principio fondamentale: in che modo l'aria compressa viene convertita in energia meccanica?
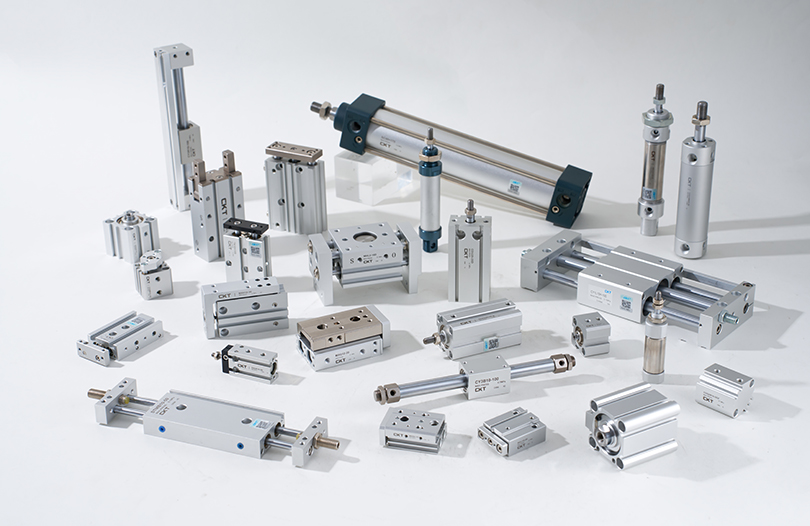
Come attuatore principale nei sistemi pneumatici, cilindro pneumatico Si basano su una precisa combinazione di meccanica dei fluidi e struttura meccanica per convertire l'energia. Un'analisi dettagliata deve coprire tre aspetti chiave: caratteristiche della fornitura d'aria, dettagli strutturali e principi di vantaggio.
Dal punto di vista dei principi fondamentali della fornitura d'aria, l'aria compressa industriale richiede trattamenti di essiccazione, filtrazione e stabilizzazione della pressione. In genere, il punto di rugiada in pressione dovrebbe essere inferiore a -20°C e la dimensione delle particelle di impurità solide dovrebbe essere inferiore a 5μm per evitare danni ai componenti interni del cilindro. Quando l'aria compressa trattata entra nella camera del cilindro attraverso un'elettrovalvola, passa prima attraverso il foro di ingresso dell'aria sul tappo terminale e quindi viene distribuita uniformemente su entrambi i lati del pistone tramite un manicotto tampone (disponibile in alcuni modelli) per garantire una pressione stabile che agisce sulla faccia terminale del pistone.
Prendendo come esempio un cilindro a doppio effetto con stelo singolo, la parete interna della canna del cilindro viene sottoposta ad una levigatura di precisione, ottenendo una rugosità superficiale di Ra 0,2-0,4μm. Funziona con guarnizioni combinate (solitamente anelli di guida con anelli a U in poliuretano) sul pistone per ottenere una tenuta bidirezionale. Gli anelli di guida, realizzati principalmente in politetrafluoroetilene (PTFE), non solo riducono l'attrito diretto tra il pistone e la canna del cilindro, ma garantiscono anche la coassialità del pistone, impedendo la flessione dello stelo. Quando l'aria compressa entra nella camera senza stelo, la pressione del gas spinge il pistone verso la camera dello stelo, mentre il gas nella camera dello stelo viene scaricato attraverso il foro di scarico. Durante il processo di scarico, alcuni modelli utilizzano un silenziatore per ridurre il rumore (in genere abbassando il rumore da 85 dB a meno di 65 dB). Al contrario, quando l'aria entra nella camera dello stelo, il pistone si muove nella direzione opposta, completando un ciclo alternativo.
In termini di efficienza di conversione energetica, l'efficienza meccanica del cilindro è influenzata principalmente dall'attrito della guarnizione e dalla comprimibilità del gas. In condizioni ideali, l'efficienza di conversione dall'energia di pressione all'energia meccanica può raggiungere il 95%. Tuttavia, nelle applicazioni pratiche, a causa delle perdite per attrito della tenuta (che rappresentano circa il 5%-10%) e le perdite di gas (che rappresentano circa il 2%-5%), l'efficienza effettiva viene solitamente mantenuta tra il 70%-90%. Tuttavia, rispetto ai sistemi idraulici, i cilindri pneumatici non richiedono circuiti complessi come serbatoi e tubazioni dell’olio, con conseguente percorso di trasmissione dell’energia più breve e velocità di risposta più rapida. Il tempo di ritardo dall'alimentazione dell'aria al movimento dell'asta del pistone può essere controllato entro 0,02-0,05 secondi, rendendoli particolarmente adatti per scenari operativi ad alta frequenza (ad esempio, smistamento di componenti elettronici, che può completare 30-50 cicli al minuto).
Meritano di essere sottolineati anche i vantaggi legati all'adattabilità ambientale: l'aria compressa in sé è atossica e inodore e, anche in caso di perdite, non contaminerà i pezzi o l'ambiente. Pertanto, sono ampiamente utilizzati nell'industria dell'imballaggio alimentare (ad esempio, macchine per lo stampaggio del cioccolato) e nell'industria della preparazione farmaceutica (ad esempio, apparecchiature per il riempimento di vaccini). Rispetto agli attuatori elettrici, i cilindri pneumatici sono più durevoli negli ambienti umidi (ad esempio, attrezzature per l'autolavaggio) e in ambienti polverosi (ad esempio, attrezzature per la vagliatura dei minerali), eliminando le preoccupazioni relative ai danni causati dall'umidità del motore o alla polvere che entra negli avvolgimenti causando malfunzionamenti. Inoltre, i cilindri pneumatici hanno una maggiore resistenza al sovraccarico. Quando il carico supera il valore nominale, lo stelo smette di muoversi senza bruciarsi come un motore; il normale funzionamento può essere ripristinato semplicemente riducendo il carico, con conseguenti minori costi di manutenzione.
II. Analisi del tipo: quale tipo di cilindro si adatta a diversi scenari?
La classificazione dei tipi di cilindri si basa sulla corrispondenza approfondita tra progettazione strutturale, parametri prestazionali e requisiti dello scenario. Ogni tipo ha la sua logica applicativa e i suoi limiti prestazionali univoci:
1. Tipo di movimento lineare: scelta di base per scenari convenzionali
Cilindri a semplice effetto: oltre al comune tipo con ritorno a molla, esistono tipi con ritorno a gravità (adatti a scenari di installazione verticale verso il basso, come l'apertura del cancello di un silo) e tipi con ritorno a pressione dell'aria (che ottengono il ritorno attraverso un altro circuito dell'aria a bassa pressione, adatto a spazi ristretti dove non è possibile installare molle). La loro caratteristica strutturale è che per il controllo è necessaria una sola presa d'aria, risparmiando sul numero di elettrovalvole, ed il loro costo è inferiore del 15%-20% rispetto a quello dei cilindri a doppio effetto. Tuttavia, limitata dal metodo di ritorno, la forza di ritorno è solitamente inferiore alla forza di spinta (la forza di ritorno dei tipi con ritorno a molla è circa il 30%-50% della forza di spinta) e la corsa non deve essere troppo lunga (generalmente non superiore a 300 mm, altrimenti la molla è soggetta a cedimenti per fatica). Nelle applicazioni pratiche, come il posizionamento del materiale sulle linee di assemblaggio, la spinta dei cilindri a semplice effetto può essere controllata regolando la pressione di alimentazione dell'aria (solitamente impostata su 0,3-0,5 MPa) per evitare lo schiacciamento dei pezzi e gli interruttori magnetici possono essere utilizzati per rilevare con precisione se il pistone è in posizione.
Cilindri a doppio effetto: in base ai metodi di installazione, possono essere suddivisi in tipi standard (flangia anteriore, flangia posteriore, montaggio con piedino, montaggio con perno, ecc.) e tipi compatti (design con canna del cilindro integrata e cappuccio terminale, che riduce la lunghezza del 20%-30%). Entrambi i lati del pistone possono resistere alla pressione e la differenza tra forza di spinta e di trazione deriva principalmente dall'area della sezione trasversale dello stelo (l'area di carico effettiva della camera dello stelo è uguale all'area di carico effettiva della camera senza stelo meno l'area della sezione trasversale dello stelo). Prendendo come esempio un cilindro con un diametro dell'alesaggio di 50 mm e un diametro dello stelo di 20 mm, la spinta della camera senza stelo è di circa 980 N e la forza di trazione della camera con stelo è di circa 750 N. Pertanto, negli scenari di sollevamento verticale con carichi pesanti, la priorità dovrebbe essere data alla direzione di carico della camera senza stelo. Nelle linee di produzione automatizzate, i cilindri a doppio effetto vengono spesso utilizzati insieme a dispositivi di guida (ad esempio guide lineari) per migliorare la precisione del movimento. Ad esempio, nelle apparecchiature di serraggio dei bulloni sulle linee di assemblaggio di ricambi auto, il cilindro fa muovere l'albero di serraggio su e giù, ottenendo una precisione di posizionamento ripetibile di ±0,1 mm.
Cilindri miniaturizzati/sottili: i cilindri miniaturizzati (con diametri del foro di 6 mm, 8 mm, 10 mm) hanno solitamente canne in acciaio inossidabile e le aste dei pistoni sono sottoposte a cromatura dura (spessore della placcatura 5-10 μm) per resistere a urti leggeri. Nell'assemblaggio dei moduli della fotocamera del telefono cellulare, i cilindri miniaturizzati devono spingere i componenti dell'obiettivo per il posizionamento a livello di micron, quindi sono imposti requisiti elevati alla stabilità del movimento del cilindro. Di solito sono dotati di valvole a farfalla (ad esempio valvole a spillo) per controllare la velocità entro 50-100 mm/s. I cilindri sottili (con diametri del foro da 20 mm a 100 mm) sono dotati di tappi terminali realizzati tramite stampaggio, che riducono il peso del 40% rispetto ai tipi standard, rendendoli adatti per l'installazione in spazi ristretti come tra i rulli delle macchine da stampa e sotto le torrette delle macchine utensili CNC. Alcuni cilindri sottili integrano anche scanalature di montaggio per l'interruttore magnetico, eliminando la necessità di staffe aggiuntive e risparmiando tempo di installazione. Adottano una struttura a doppia tenuta (tenuta primaria tenuta secondaria), con un tasso di perdita controllato inferiore a 5 ml/min (in condizioni standard).
2. Cilindri senza stelo: soluzione ottimizzata in termini di spazio per scenari a corsa lunga
La tecnologia principale dei cilindri senza stelo ad accoppiamento meccanico risiede nel sistema di tenuta. Nella fessura della canna del cilindro viene utilizzata una striscia di tenuta a doppio strato (striscia di tenuta interna in poliuretano e striscia antipolvere in gomma nitrilica esterna). La striscia di tenuta è fissata tramite un blocco a pressione di tenuta sul cappuccio terminale per garantire l'assenza di perdite di gas. Il collegamento tra il cursore e il pistone è realizzato in materiale legato ad alta resistenza (ad esempio, lega di alluminio 6061-T6) con trattamento di anodizzazione (spessore del film di ossido 10-15μm), aumentando la resistenza all'usura di oltre 3 volte. Durante il funzionamento il cursore deve muoversi insieme ad una guida (ad es. cuscinetto lineare integrato) per evitare danni al nastro di tenuta causati da carichi eccentrici. Il carico eccentrico massimo consentito è solitamente pari al 10%-15% del carico nominale. Ad esempio, nel collegamento di trasporto del telaio di una catena di montaggio di automobili, un cilindro senza stelo accoppiato meccanicamente deve azionare un telaio del peso di 50 kg per spostarsi con una corsa fino a 5 m. In questo caso, è necessario selezionare una guida rinforzata e la velocità deve essere controllata a 0,8-1,2 m/s per evitare vibrazioni dell'apparecchiatura causate da un'inerzia eccessiva.
Gli anelli magnetici dei cilindri magnetici senza stelo sono realizzati in materiale magnetico ad alta resistenza al neodimio-ferro-boro con un prodotto di energia magnetica di 35-40 MGOe. Il movimento sincrono si ottiene attraverso l'attrazione magnetica tra l'anello magnetico interno sul pistone e l'anello magnetico esterno sul corpo mobile esterno. Per garantire una forza magnetica stabile, lo spazio tra gli anelli magnetici interno ed esterno deve essere controllato a 0,5-1 mm e il materiale del cilindro deve essere non magnetico (ad esempio lega di alluminio, acciaio inossidabile 304). Il loro vantaggio risiede nella struttura senza stelo, che fornisce migliori prestazioni di tenuta con perdite quasi pari a zero, rendendoli adatti a scenari con elevati requisiti di pulizia (ad esempio, trasporto di wafer semiconduttori). Tuttavia, la loro capacità di carico è limitata dalla forza magnetica, solitamente con un carico massimo non superiore a 30 kg, e non sono adatti per scenari start-stop ad alta frequenza (altrimenti, l'anello magnetico è soggetto a smagnetizzazione).
3. Cilindri rotanti: attuatori specializzati per il movimento rotatorio
Cilindri rotanti a pignone e cremagliera: la cremagliera e il pistone sono progettati come un'unità integrata e il profilo dei denti della cremagliera è per lo più evolvente (modulo 1-3). Funziona con ingranaggi ad alta precisione (precisione di trasmissione fino al grado 5) per garantire un errore dell'angolo di rotazione inferiore a ±0,5°. Alcuni modelli sono dotati di viti di regolazione dell'angolo, che consentono una regolazione precisa dell'angolo di rotazione entro ±5° per soddisfare requisiti di posizionamento precisi. Negli scenari di controllo delle valvole (ad esempio, valvole di tubazioni negli impianti di trattamento dell'acqua), i cilindri rotanti a pignone e cremagliera possono controllare la velocità di rotazione regolando la pressione di alimentazione dell'aria (solitamente 0,4-0,6 MPa) e ottenere l'apertura, la chiusura e il mantenimento della posizione intermedia della valvola con l'assistenza di sensori di posizione, con una durata di oltre 1 milione di cicli.
Cilindri rotanti di tipo a pala: la pala e il rotore sono collegati da una chiave e le guarnizioni (solitamente guarnizioni combinate in gomma nitrilica PTFE) devono essere installate su entrambi i lati della pala per evitare perdite di gas da un lato all'altro. La parete interna dello statore richiede una lavorazione di precisione per garantire uno spazio di tenuta di 0,02-0,05 mm tra lo statore e la pala; in caso contrario, l'efficienza diminuirà in modo significativo. L'angolo di rotazione dei cilindri rotanti a palette è solitamente di angoli fissi come 90°, 180° e 270°. Per il controllo dell'angolo arbitrario è necessario un controller dell'angolo. A causa delle limitazioni strutturali, la loro coppia di uscita è ridotta (ad esempio, un cilindro a palette con un diametro del foro di 40 mm ha una coppia massima di circa 5 N·m), quindi vengono utilizzati principalmente per la rotazione di dispositivi di illuminazione (ad esempio per il bloccaggio di piccoli pezzi). Le guarnizioni devono essere sostituite regolarmente (di solito ogni 3-6 mesi) per garantire prestazioni di tenuta.
4. Tipi specializzati per ambienti estremi: progettazione adattiva per condizioni difficili
In ambienti ad alta temperatura (ad esempio, apparecchiature per la movimentazione di billette di acciaio nell'industria metallurgica, con una temperatura di esercizio di 200-300°C), i cilindri devono utilizzare materiali resistenti alle alte temperature: il cilindro è realizzato in acciaio inossidabile 316L (che può resistere a temperature inferiori a 300°C), le guarnizioni sono in gomma fluorurata (temperatura di esercizio a lungo termine da -20°C a 200°C, con resistenza a breve termine fino a 250°C) e la superficie dello stelo è rivestita in ceramica (durezza fino a HV1000 o superiore, aumentando la resistenza all'usura di 5 volte). Inoltre, è necessario aggiungere dissipatori di calore sui cappucci terminali per evitare che il trasferimento di calore alle guarnizioni provochi l'invecchiamento.
In ambienti corrosivi (ad esempio, apparecchiature di ingegneria navale a contatto con il sale dell'acqua di mare), i cilindri richiedono un trattamento anticorrosivo completo: il cilindro è realizzato in acciaio inossidabile 316L con trattamento di passivazione, lo stelo del pistone è realizzato in acciaio inossidabile 316L o è sottoposto a cromatura (spessore di placcatura 20-30μm) con trattamento sigillante, i tappi terminali, i pistoni e altri componenti sono tutti realizzati in acciaio inossidabile e le guarnizioni sono realizzate in gomma fluorurata o gomma perfluoroeterea con forte resistenza alla corrosione. Alcuni modelli installano anche filtri anticorrosione sulle porte dell'aria per impedire ulteriormente l'ingresso di gas corrosivi all'interno del cilindro.
Negli ambienti cleanroom (ad esempio, produzione di chip semiconduttori, che richiedono pulizia ISO Classe 1), i cilindri devono soddisfare requisiti di bassa emissione di particelle e bassa volatilità: la canna del cilindro e lo stelo del pistone sono realizzati in acciaio inossidabile 316L con lucidatura di precisione (rugosità superficiale Ra 0,1-0,2μm) per prevenire l'adesione della polvere; i componenti non metallici come guarnizioni e anelli guida sono realizzati con materiali a bassa emissione di particelle come PTFE o polietilene modificato e sono sottoposti a pulizia ad alta temperatura per rimuovere le sostanze volatili; la superficie del cilindro è sottoposta a trattamento antistatico per evitare l'adsorbimento statico di polvere. Inoltre, lo scarico delle bombole specifiche per camera bianca deve essere trattato con un filtro HEPA (particolato ad alta efficienza) per evitare di inquinare l'ambiente della camera bianca con i gas di scarico.|
III. Guida alla selezione: corrispondenza accurata dei requisiti attraverso parametri cinquedimensionali
La scelta del cilindro determina direttamente la stabilità e l'efficienza dell'apparecchiatura. È necessario considerare sistematicamente le dimensioni principali come carico, pressione e corsa, combinate con fasi operative pratiche:
1. Calcolo del carico: chiarire la forza di spinta/trazione richiesta
Innanzitutto, analizzare il tipo di carico (movimento orizzontale, sollevamento verticale, ecc.). Per i carichi orizzontali deve essere considerato il coefficiente di attrito (solitamente 0,1-0,3) e per i carichi verticali deve essere presa in considerazione l'accelerazione gravitazionale. La logica di calcolo per la spinta effettiva è: spinta effettiva = pressione di esercizio effettiva × area effettiva del pistone × coefficiente di efficienza.
Tra questi, la pressione di esercizio effettiva deve considerare la perdita di pressione di alimentazione dell'aria (ad esempio, per una tubazione lunga 10 m e un diametro di 8 mm, la perdita di pressione è di circa 0,02-0,05 MPa), quindi la pressione di esercizio effettiva è solitamente inferiore del 5% -10% rispetto alla pressione di alimentazione dell'aria. Per l'area effettiva del pistone, nel caso di un cilindro con stelo singolo, l'area effettiva della camera senza stelo è l'area della sezione trasversale dell'interno della canna del cilindro, e l'area effettiva della camera dello stelo è l'area della sezione trasversale della canna del cilindro meno l'area della sezione trasversale dello stelo del pistone. Il coefficiente di efficienza dipende dalla precisione del cilindro: 0,7-0,8 per cilindri ordinari e 0,8-0,9 per cilindri ad alta precisione (ad esempio cilindri guidati).
Prendendo come esempio uno scenario di spinta inclinata a 30°: il peso del pezzo è di 50 kg, che scorre su un binario di guida (coefficiente di attrito 0,15), con un'accelerazione di 0,8 m/s² durante la fase di accelerazione e una pressione di alimentazione dell'aria di 0,6 MPa (pressione di esercizio effettiva 0,55 MPa). Innanzitutto, calcola la forza di carico totale: la componente della gravità nella direzione inclinata = 50 kg × 9,8 m/s² × sin30° ≈ 245 N; forza di attrito = 50kg × 9,8m/s² × cos30° × 0,15 ≈ 63,6N; forza d'inerzia = 50 kg × 0,8 m/s² = 40 N; forza di carico totale = somma di queste tre parti, circa 348,6 N. Se la camera senza stelo viene utilizzata per il cuscinetto della forza e il coefficiente di efficienza è 0,8, l'area effettiva del pistone richiesta = forza di carico totale / (pressione di esercizio effettiva × coefficiente di efficienza), calcolata in circa 7,97×10^-4 m². Il diametro del foro può essere derivato dall'area effettiva, calcolata in circa 31,6 mm. In pratica, dovrebbe essere selezionato un diametro del foro standard di 40 mm (serie con diametro del foro standard: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm, ecc.). In questo momento, la spinta effettiva = 0,55 MPa × area effettiva della camera senza stelo per un diametro del foro di 40 mm × coefficiente di efficienza 0,8, circa 552 N. Il fattore di sicurezza (rapporto tra la spinta effettiva e la forza di carico totale) è di circa 1,58, soddisfacendo il requisito del fattore di sicurezza 1,5-2.
2. Corsa e buffering: evitare l'impatto del movimento
La scelta della corsa deve considerare la distanza effettiva di movimento dell'attrezzatura e un margine di sicurezza. Oltre al margine convenzionale del 5%-10%, dovrebbero essere considerati anche i seguenti fattori: se il cilindro viene utilizzato per spingere i pezzi in una posizione specifica, deve essere riservato uno spazio di regolazione per errori di posizionamento del pezzo (solitamente 5-10 mm); se utilizzato per il bloccaggio dei pezzi, è necessario riservare uno spazio di compensazione per le deviazioni delle dimensioni del pezzo (normalmente 3-5 mm). Per i cilindri a corsa lunga (>300 mm), è necessario prestare particolare attenzione alla rigidità dello stelo per evitare la flessione sotto carico. In generale, il rapporto tra diametro foro e corsa deve essere controllato entro 1:10 (ad esempio, un diametro foro di 40 mm con una corsa massima di 400 mm). Se questo rapporto viene superato, è necessario selezionare uno stelo più spesso (ad esempio, aumentando il diametro dello stelo da 16 mm a 20 mm) o un dispositivo di guida (ad esempio, cilindro a doppio albero, cilindro guidato).
La scelta del sistema di ammortizzazione dipende dalla velocità di movimento, dal peso del carico e dai requisiti di precisione dell'attrezzatura: quando la velocità è ≤ 0,3 m/s e il carico è ≤ 50 kg, è possibile utilizzare ammortizzatori in gomma (struttura semplice, basso costo), ma l'effetto ammortizzante è limitato, rendendolo adatto a scenari insensibili agli impatti (ad esempio, spinta di materiali); quando la velocità è 0,3-0,8 m/s e il carico è 50-200 kg, è necessario un buffer regolabile (è necessario un buffer regolabile), ottenuto installando una valvola a farfalla sulla camera buffer per regolare la velocità di scarico. Ciò consente una regolazione flessibile della forza di ammortizzazione in base alle condizioni di lavoro effettive, rendendolo adatto alla maggior parte degli scenari industriali (ad esempio, posizionamento del pezzo su linee di assemblaggio). Quando la velocità supera 0,8 m/s e il carico supera i 200 kg, è necessario un ammortizzatore idraulico (installato indipendentemente alla fine della corsa del cilindro). Ha un'ampia capacità di bufferizzazione e può ridurre l'accelerazione dell'impatto da 10 m/s² a meno di 2 m/s², rendendolo ideale per scenari ad alta velocità e carichi pesanti (ad esempio, movimentazione di pezzi di grandi dimensioni).
Inoltre, la manutenzione del sistema di tamponamento richiede attenzione: la camera di tamponamento del tamponamento regolabile deve essere pulita regolarmente (ogni 3-6 mesi) per evitare l'ostruzione del foro di scarico da parte di impurità, che causerebbero il guasto del tamponamento. I tamponi in gomma devono essere ispezionati periodicamente (ogni 1-2 mesi); qualora si riscontrassero invecchiamenti o deformazioni, dovranno essere sostituiti tempestivamente per evitare aumento del rumore d'impatto e rischio di danni alle apparecchiature.
3. Installazione e rilevamento: adattamento alla struttura dell'apparecchiatura
La scelta del metodo di installazione deve considerare in modo esaustivo la disposizione spaziale dell'apparecchiatura, la direzione della forza e i requisiti di precisione del movimento:
Montaggio a flangia: diviso in flangia anteriore (montata sull'estremità anteriore del cilindro) e flangia posteriore (montata sull'estremità posteriore del cilindro). Per collegare la flangia all'apparecchiatura devono essere utilizzati bulloni ad alta resistenza (ad esempio, grado 8.8 o superiore) e deve essere garantita la perpendicolarità tra la superficie della flangia e l'asse del cilindro (errore di perpendicolarità ≤ 0,1 mm/m). Questo metodo è adatto per scenari con carichi fissi e requisiti di elevata precisione di movimento (ad esempio, bloccaggio mediante attrezzature di macchine utensili).
Montaggio con perno: include perni fish-eye (che consentono un certo angolo di oscillazione, solitamente ±5°) e perni con cuscinetti sferici (angolo di oscillazione fino a ±10°). Durante l'installazione, è necessario garantire il gioco adeguato tra il foro del perno e l'albero di collegamento dell'apparecchiatura (solitamente 0,05-0,1 mm) per evitare movimenti instabili causati da un gioco eccessivo. È adatto per scenari in cui il carico presenta leggere oscillazioni (ad esempio, dispositivi di spinta su trasportatori inclinati).
Montaggio con piedino: include supporti per piedini anteriori, supporti per piedini posteriori e supporti per piedini a doppia aletta. Il collegamento tra il supporto del piede e l'apparecchiatura deve essere sicuro per evitare che si allenti sotto carico. A causa del fatto che i punti di supporto del supporto del piede sono lontani dall'asse del cilindro, la sua resistenza alla forza laterale è debole (il carico laterale solitamente non supera il 10% del carico nominale). È adatto per scenari con carico leggero con direzioni di movimento fisse (ad esempio, spinta di piccoli pezzi).
Montaggio con perno: il cilindro è fissato alla staffa dell'attrezzatura tramite un perno di articolazione, consentendo al cilindro di oscillare attorno al perno di articolazione (angolo di oscillazione solitamente ±15°). L'adattamento tra il perno di articolazione e il foro del perno del cilindro deve utilizzare un accoppiamento di transizione (ad esempio H7/g6), rendendolo adatto a scenari in cui il carico ha un ampio angolo di oscillazione (ad esempio meccanismi di ribaltamento del materiale).
Per il rilevamento della posizione, oltre ai comuni interruttori magnetici, esistono anche finecorsa e sensori fotoelettrici: gli interruttori magnetici rilevano la posizione del pistone rilevando l'anello magnetico sul pistone, con una velocità di risposta rapida (≤1ms). Durante l'installazione occorre prestare attenzione alla precisione dell'allineamento con l'anello magnetico (deviazione ≤1mm); in caso contrario, potrebbe verificarsi un errore di rilevamento. Gli interruttori di finecorsa vengono attivati tramite contatto meccanico, offrendo elevata affidabilità ma velocità di risposta lenta (≥10 ms), rendendoli adatti a scenari con requisiti di bassa velocità di risposta (ad esempio, protezione della posizione limite dell'apparecchiatura). I sensori fotoelettrici ottengono il posizionamento rilevando il segnale di blocco del pistone o del cursore, senza richiedere alcun contatto con il corpo del cilindro, rendendoli adatti ad ambienti corrosivi o ad alta temperatura. È tuttavia necessario assicurarsi che non vi siano forti interferenze luminose nell'area di rilevamento.
4. Controllo della velocità: corrispondenza ai requisiti delle condizioni di lavoro
La velocità del cilindro è controllata principalmente dalla strozzatura dell'aspirazione dell'aria o dallo strozzamento dello scarico e gli scenari di applicazione e la logica di regolazione di questi due metodi differiscono in modo significativo:
La strozzatura dell'aspirazione dell'aria prevede l'installazione di una valvola a farfalla all'ingresso dell'aria del cilindro per controllare la velocità di estensione o retrazione dello stelo del pistone limitando il flusso di aspirazione. Questo metodo ha il vantaggio di una regolazione semplice ed è adatto a scenari con bassi requisiti di stabilità della velocità (ad esempio, normale spinta di materiali). Tuttavia, quando il carico cambia, la velocità fluttua in modo significativo (intervallo di fluttuazione fino a ±20%). Ad esempio, quando il peso del pezzo spinto aumenta da 10 kg a 20 kg, la velocità può diminuire da 150 mm/s a meno di 100 mm/s se viene utilizzata la limitazione della presa d'aria, influenzando il ciclo di produzione.
La strozzatura dello scarico prevede l'installazione di una valvola a farfalla sulla porta di scarico del cilindro per regolare indirettamente la velocità di movimento controllando la velocità di scarico. Poiché la strozzatura dello scarico mantiene una certa contropressione all'interno del cilindro, sopprime efficacemente le fluttuazioni di velocità causate dalle variazioni di carico (l'intervallo di fluttuazione può essere controllato entro ±5%), rendendolo più adatto a scenari con requisiti elevati di stabilità della velocità (ad esempio, allineamento delle parti nell'assemblaggio di precisione). Durante la regolazione effettiva, è necessario prestare attenzione alla posizione di installazione della valvola a farfalla di scarico: per i cilindri a doppio effetto, le valvole a farfalla devono essere installate sulle porte di scarico sia della camera senza stelo che della camera con stelo per regolare in modo indipendente le velocità di estensione e retrazione.
Inoltre, la velocità del cilindro è influenzata anche dalla portata dell'aria di alimentazione e dal diametro della tubazione. Quando la lunghezza della tubazione supera i 10 m, il diametro della tubazione deve essere opportunamente aumentato (ad esempio, da 8 mm a 10 mm) per evitare riduzioni di velocità dovute a una portata insufficiente. Se è necessario un movimento ad altissima velocità (> 1 m/s), è necessario selezionare un'elettrovalvola a flusso elevato (diametro del foro ≥ 15 mm), combinata con una tubazione corta (≤ 5 m) per ridurre la resistenza al flusso del gas.
5. Abbinamento degli accessori: garantire un funzionamento regolare del sistema
La selezione razionale degli accessori influisce direttamente sulla stabilità operativa e sulla durata del cilindro e gli accessori chiave come tubazioni, elettrovalvole e connettori devono essere considerati uno per uno:
Per le tubazioni, il materiale deve essere selezionato in base alla pressione di esercizio e alla temperatura ambiente: le tubazioni in poliuretano possono essere utilizzate per scenari a temperatura normale e bassa pressione (pressione ≤1 MPa, temperatura da -5 ℃ a 60 ℃) grazie alla loro buona flessibilità e leggerezza, che le rendono adatte a scenari di movimento con piegature frequenti (ad esempio, cilindri all'estremità dei bracci robotici). Le tubazioni in nylon dovrebbero essere utilizzate per scenari a temperatura media (temperatura da -20 ℃ a 120 ℃) a causa della loro migliore resistenza all'invecchiamento. Le tubazioni in politetrafluoroetilene sono adatte per ambienti corrosivi poiché possono resistere ad acidi e alcali forti. Il diametro della tubazione deve corrispondere all'interfaccia del cilindro; le specifiche comuni dell'interfaccia del cilindro includono G1/8, G1/4 e G3/8, corrispondenti rispettivamente ai diametri della tubazione di 6 mm, 8 mm e 10 mm. L'utilizzo di un diametro della tubazione sottodimensionato comporterà una portata insufficiente e una velocità ridotta del cilindro.
Le elettrovalvole sono componenti fondamentali per il controllo del movimento del cilindro e devono essere selezionate in base al tipo di cilindro e ai requisiti di movimento: i cilindri a semplice effetto richiedono elettrovalvole a 2/3 vie (che controllano l'aspirazione e lo scarico dell'aria), mentre i cilindri a doppio effetto richiedono elettrovalvole a 5/2 vie (che controllano l'aspirazione e lo scarico dell'aria sia per la camera senza stelo che per quella con stelo). Le specifiche di tensione dell'elettrovalvola devono corrispondere all'alimentazione dell'apparecchiatura (le specifiche comuni includono 24 V CC e 220 V CA) e il tempo di risposta deve essere ≤ 10 ms per soddisfare i requisiti di movimento ad alta frequenza. Inoltre, in ambienti polverosi o umidi, è necessario selezionare elettrovalvole con un livello di protezione IP65 o superiore per prevenire danni ai componenti interni.
I connettori vengono utilizzati per collegare le tubazioni a cilindri ed elettrovalvole e devono essere selezionati modelli che corrispondano al diametro della tubazione e alle specifiche dell'interfaccia: i raccordi a connessione rapida consentono una facile installazione e sono adatti a scenari che richiedono frequenti disassemblaggi (ad esempio, fasi di messa in servizio delle apparecchiature). I raccordi a compressione offrono migliori prestazioni di tenuta e sono adatti per scenari che richiedono un funzionamento stabile a lungo termine (ad esempio, apparecchiature della linea di produzione). In ambienti con forti vibrazioni (ad esempio, macchine utensili), è necessario utilizzare connettori con dadi di bloccaggio per evitare allentamenti e perdite.
IV. Consigli per la manutenzione: come prolungare la durata dei cilindri pneumatici?
La manutenzione scientifica può migliorare significativamente l'affidabilità dei cilindri e ridurre l'incidenza dei guasti. Il nucleo risiede in quattro aspetti chiave: purificazione dell'aria compressa, protezione delle guarnizioni, ispezione regolare e diagnosi dei guasti. Di seguito sono riportati i metodi pratici dettagliati:
1. Purificazione dell'aria compressa: riduzione dell'usura interna
Umidità, olio e impurità presenti nell'aria compressa sono le principali cause di usura interna dei cilindri e di invecchiamento delle guarnizioni. Per ottenere una filtrazione efficiente è necessario un sistema di purificazione a tre stadi:
Filtrazione primaria (pre-filtrazione): all'uscita del compressore d'aria è installato un filtro della linea principale con una precisione di filtrazione di 5-10μm, utilizzato principalmente per rimuovere grandi impurità particellari (ad es. ruggine, polvere) dall'aria e separare parte dell'acqua liquida e dell'olio. La valvola di scarico deve essere aperta regolarmente (ogni 1-2 settimane) per scaricare l'acqua. In ambienti con elevata umidità (ad esempio, stagioni piovose nelle regioni meridionali), la frequenza dello scarico dovrebbe essere aumentata (1-2 volte al giorno) per evitare l'accumulo di acqua all'interno del filtro.
Filtrazione secondaria (filtrazione di precisione): nel circuito di alimentazione dell'aria del cilindro è installato un filtro di precisione con una precisione di filtrazione di 1-5μm per rimuovere ulteriormente le impurità fini e la nebbia d'olio. L'elemento filtrante del filtro di precisione deve essere sostituito regolarmente (ogni 3-6 mesi). In ambienti polverosi (ad esempio, officine di lavorazione dei minerali), il ciclo di sostituzione dovrebbe essere abbreviato (ogni 1-2 mesi). Durante la sostituzione, è necessario prima interrompere l'alimentazione dell'aria e scaricare la pressione all'interno del filtro per impedire l'ingresso di impurità nel circuito a valle.
Filtrazione terziaria (trattamento della nebbia d'olio): per i cilindri di lubrificazione senza olio (utilizzati in alcune apparecchiature dell'industria alimentare e farmaceutica), è necessario installare un separatore di nebbia d'olio dopo il filtro di precisione con una precisione di filtrazione di 0,01 μm per rimuovere tracce di nebbia d'olio dall'aria, garantendo che il contenuto di olio dell'aria che entra nel cilindro sia ≤ 0,01 mg/m³. L'elemento filtrante del separatore di nebbia d'olio deve essere sostituito ogni 6-12 mesi e si deve utilizzare un manometro differenziale per monitorare lo stato di intasamento dell'elemento filtrante. Se la pressione differenziale supera 0,1 MPa, l'elemento filtrante deve essere sostituito immediatamente.
Inoltre, la pressione della valvola riduttrice di pressione deve essere regolata stabilmente entro l'intervallo di pressione di esercizio nominale del cilindro (solitamente 0,4-0,6 MPa) per evitare danni alle guarnizioni causati dal funzionamento in sovrapressione. Se l'apparecchiatura resta inattiva per un lungo periodo (più di 1 mese), l'alimentazione dell'aria deve essere interrotta e l'aria compressa all'interno del cilindro deve essere scaricata per prevenire la corrosione interna.
2. Protezione delle guarnizioni: blocco dei rischi esterni
Le guarnizioni sono componenti chiave per prevenire perdite di gas e garantire il normale funzionamento della bombola. A seconda dello scenario applicativo devono essere adottate misure di protezione mirate:
Ispezione giornaliera: la superficie dello stelo del cilindro deve essere ispezionata settimanalmente per individuare eventuali graffi o corrosione. Se si riscontrano macchie di ruggine o graffi sulla superficie dello stelo del pistone, è necessario lucidarli immediatamente con carta vetrata fine (grana 800-1000) e quindi applicare grasso speciale (ad esempio grasso a base di litio) per evitare danni alle guarnizioni. Allo stesso tempo, controllare se ci sono perdite nel collegamento tra il coperchio del cilindro e la canna del cilindro. Se si riscontrano perdite, serrare i bulloni di collegamento (la coppia deve essere conforme ai requisiti manuali del cilindro per evitare la deformazione della canna del cilindro causata da un serraggio eccessivo). Se la perdita persiste dopo il serraggio, sostituire la guarnizione del cappuccio terminale.
Sostituzione delle guarnizioni: quando il cilindro presenta un aumento delle perdite (superiore a 10 ml/min), una velocità di movimento significativamente ridotta o un inceppamento dello stelo del pistone, le guarnizioni devono essere sostituite tempestivamente. Prima della sostituzione, il cilindro deve essere smontato e i componenti come la canna del cilindro e il pistone devono essere puliti (puliti con etanolo anidro o cherosene; evitare solventi corrosivi). Durante la sostituzione, è necessario selezionare guarnizioni coerenti con il modello originale (attenzione alla corrispondenza dei materiali, ad esempio guarnizioni in gomma fluorurata per scenari ad alta temperatura) e applicare una piccola quantità di grasso sulla superficie della guarnizione durante l'installazione per ridurre la resistenza di installazione ed evitare danni alla guarnizione.
Protezione dalla polvere: In ambienti polverosi (ad esempio, officine di lavorazione del legno, impianti di lavorazione del cemento), è necessario installare una copertura antipolvere (ad esempio, copertura antipolvere telescopica, copertura antipolvere pieghevole) sull'estremità di estensione dello stelo del pistone del cilindro per impedire l'ingresso di polvere all'interno del cilindro. Il parapolvere deve essere ispezionato regolarmente (ogni 2-4 settimane); se si riscontrano danni, è necessario sostituirli immediatamente per evitare che la polvere penetri nella canna del cilindro attraverso lo stelo e peggiori l'usura interna.
3. Ispezione regolare: risoluzione dei problemi tempestiva
L'ispezione regolare è un mezzo importante per prevenire guasti ai cilindri. Dovrebbero essere stabiliti sistemi di ispezione mensili, trimestrali e annuali, con elementi e standard di ispezione chiari:
Ispezione mensile: concentrarsi sul controllo dello stato operativo del cilindro, compreso se il movimento è regolare, se vi sono rumori anomali (ad esempio, un "sibilo" di perdita, un "schiocco" di collisione meccanica) e se lo stelo del pistone si muove uniformemente (nessun inceppamento o deflessione). Allo stesso tempo, controllare la precisione di rilevamento dell'interruttore magnetico spingendo manualmente il pistone e osservando se l'interruttore magnetico riesce a rilevare con precisione la posizione del pistone. Se si verifica un errore di rilevamento, regolare la posizione di installazione dell'interruttore magnetico o sostituire l'interruttore.
Ispezione trimestrale: smontare e ispezionare i componenti chiave del cilindro, inclusi il pistone, l'asta del pistone e l'anello di guida. Controllare se è presente usura sulla superficie del pistone (il pistone deve essere sostituito se l'entità dell'usura supera 0,1 mm), l'errore di rettilineità dello stelo (lo stelo deve essere calibrato o sostituito se l'errore supera 0,1 mm/m) e l'usura dell'anello di guida (l'anello di guida deve essere sostituito se il gioco supera 0,2 mm). Controllare inoltre la rugosità superficiale della parete interna della canna del cilindro; qualora si riscontrassero graffi evidenti o ruggine, la canna del cilindro dovrà essere riparata con attrezzi levigatori oppure sostituita.
Ispezione annuale: testare le prestazioni complessive del cilindro, compreso il test della forza di spinta/trazione (misurare la forza di uscita effettiva con un dinamometro; se la deviazione dal valore nominale supera il 10%, indagare la causa, come usura delle guarnizioni o pressione di alimentazione dell'aria insufficiente), test delle perdite (misurare la perdita del cilindro alla pressione nominale; sostituire le guarnizioni se la perdita supera il valore standard) e test di durata (simulare le condizioni di lavoro effettive e operare continuamente per più di 100.000 cicli per osservare se il cilindro ha dei fallimenti). Allo stesso tempo, serrare completamente i bulloni di collegamento e i connettori del cilindro per evitare l'allentamento causato dalle vibrazioni a lungo termine.
4. Diagnosi dei guasti: localizzazione rapida e risoluzione
Quando un cilindro si guasta, la risoluzione dei problemi dovrebbe seguire il principio "prima esterno, secondo interno; primo semplice, secondo complesso". Di seguito sono riportati i guasti comuni e le relative soluzioni:
Difetto 1: Il cilindro si muove lentamente o non si muove affatto
Possibili cause: ① Pressione di alimentazione dell'aria insufficiente (regolazione errata della valvola riduttrice di pressione o guasto del compressore d'aria); ② Tubazione bloccata o sottodimensionata (tubazione bloccata da impurità o diametro della tubazione non conforme ai requisiti); ③ Guasto all'elettrovalvola (bobina bruciata o inceppamento del nucleo della valvola); ④ Guarnizioni invecchiate (perdite causate da guarnizioni del pistone usurate).
Soluzioni: ① Controllare la pressione di alimentazione dell'aria, regolare la valvola di riduzione della pressione sulla pressione nominale e riparare o sostituire il compressore d'aria in caso di guasto; ② Smontare la tubazione e soffiare la parte bloccata con aria compressa; sostituire la tubazione con una di diametro maggiore se il diametro della tubazione è insufficiente; ③ Controllare la tensione della bobina dell'elettrovalvola, sostituire la bobina se è bruciata e smontare e pulire il nucleo della valvola se è inceppato; ④ Smontare il cilindro e sostituire le guarnizioni obsolete.
Difetto 2: grave perdita dalla bombola
Possibili cause: ① Guarnizione del cappuccio terminale danneggiata (bulloni allentati o guarnizione invecchiata); ② Guarnizioni dello stelo usurate (superficie dello stelo graffiata o guarnizioni invecchiate); ③ Guarnizioni canna cilindro e pistone danneggiate (pistone usurato o guarnizioni invecchiate); ④ Connettori allentati (connessioni allentate causate da vibrazioni).
Soluzioni: ① Stringere i bulloni del cappuccio terminale e sostituire la guarnizione se è invecchiata; ② Riparare la superficie graffiata dello stelo del pistone e sostituire le guarnizioni dello stelo; ③ Sostituire il pistone e le relative guarnizioni; ④ Stringere i connettori e sostituirli se danneggiati.
Guasto 3: rumore anomalo durante il funzionamento del cilindro
Possibili cause: ① Deflessione dello stelo del pistone (installazione non corretta o anello di guida usurato); ② Sistema di buffer difettoso (regolazione errata delle viti del buffer o guarnizioni del buffer usurate); ③ Impurità all'interno della canna del cilindro (impurità che entrano nella canna del cilindro a causa di un'inadeguata purificazione dell'aria); ④ Impatto di commutazione dell'elettrovalvola (velocità di risposta rapida dell'elettrovalvola o assenza di dispositivo di bufferizzazione).
Soluzioni: ① Correggere la posizione di installazione del cilindro e sostituire l'anello di guida usurato; ② Regolare nuovamente le viti del tampone e sostituire le guarnizioni del tampone se sono usurate; ③ Pulire la canna del cilindro e migliorare la purificazione dell'alimentazione dell'aria; ④ Installare una valvola a farfalla all'uscita dell'elettrovalvola per ridurre la portata del gas oppure selezionare un'elettrovalvola con funzione tampone.
Guasto 4: errore nel rilevamento dell'interruttore magnetico
Possibili cause: ① Posizione di installazione errata dell'interruttore magnetico (non allineato con l'anello magnetico sul pistone); ② Smagnetizzazione dell'anello magnetico (forza magnetica dell'anello magnetico ridotta a causa dell'avvio-arresto ad alta frequenza o dell'ambiente ad alta temperatura); ③ Guasto dell'interruttore magnetico (bobina bruciata o danno al componente di rilevamento); ④ Fattori di interferenza (forte campo magnetico o interferenze di apparecchiature ad alta frequenza nelle vicinanze).
Soluzioni: ① Regolare la posizione di installazione dell'interruttore magnetico per garantire l'allineamento con l'anello magnetico; ② Sostituire l'anello magnetico smagnetizzato; ③ Sostituire l'interruttore magnetico; ④ Tenere lontano da forti campi magnetici o apparecchiature ad alta frequenza oppure selezionare un interruttore magnetico anti-interferenza.
V. Analisi approfondita di scenari applicativi comuni: soluzioni pratiche basate sulle condizioni di lavoro
L'applicazione dei cilindri pneumatici in vari settori richiede una progettazione ottimizzata in base alle condizioni di lavoro specifiche. La selezione, l'installazione, la messa in servizio e l'impostazione dei parametri dei cilindri variano in modo significativo a seconda degli scenari. Di seguito è riportata una tabella riepilogativa dei principali parametri applicativi per quattro settori tipici, seguita da soluzioni pratiche dettagliate:
| Campo industriale | Requisito fondamentale | Tipo di cilindro consigliato | Requisiti dei parametri chiave | Installazione e manutenzione |
| Produzione elettronica | Alta precisione e basse vibrazioni | Cilindri miniaturizzati guidati per camere bianche | Alesaggio 12-25 mm, precisione di ripetizione ± 0,02 mm, pulizia ISO Classe 5 | Installare: Calibrazione del parallelismo laser (≤0,01 mm/m), tubazioni in PTFE Manutenzione: pulizia mensile della superficie, controllo trimestrale della tenuta |
| Produzione automobilistica | Lunga durata di servizio a carico elevato | Rotativo a pignone e cremagliera per impieghi gravosi | Alesaggio 80-125 mm, coppia ≥ 50 N·m, resistenza ≥ 800 MPa | Installare: connessione con perno di centraggio (gioco ≤ 0,03 mm), guide rinforzate Mantenere: lubrificazione dell'asta per turno, pulizia settimanale del tampone |
| Imballaggio alimentare | Pulizia facile senza inquinamento | Acciaio inossidabile, rivestimento antiaderente | Corpo AISI 316L, Ra ≤0,8μm, guarnizioni FDA | Installare: lontano dal percorso del prodotto, tubi per uso alimentare (sostituzione trimestrale) Mantenere: test microbico mensile, controllo di conformità semestrale |
| Logistica e magazzinaggio | Alta velocità Elevata affidabilità | Cilindri sottili e ad alta velocità | Diametro foro 32-63 mm, velocità 30-50 cicli/min, resistenza alla fatica ≥1 milione di cicli | Installare: Giunti flottanti (±3°), Valvole di scarico rapido Manutenzione: Controllo mensile usura linea, Ottimizzazione tempistiche trimestrale |
1. Industria della produzione elettronica: controllo preciso per scenari di assemblaggio di precisione
In scenari di precisione come la saldatura di schede madri di telefoni cellulari e l'imballaggio di chip, i cilindri devono raggiungere un posizionamento a livello di micron e un movimento stabile, con i requisiti fondamentali di "alta precisione e basse vibrazioni":
Adattamento della selezione: dare priorità ai cilindri guidati miniaturizzati (ad esempio, diametro del foro 12 mm-25 mm) con una struttura dell'albero a doppia guida, ottenendo una precisione di posizionamento ripetibile di ±0,02 mm per evitare deviazioni di posizionamento causate da carichi eccentrici nei cilindri ad albero singolo. Per la movimentazione dei trucioli, dovrebbero essere selezionati cilindri specifici per camere bianche (Classe ISO 5 o superiore) con rivestimenti a bassa emissione di particelle per prevenire la contaminazione da polvere dei perni dei trucioli.
Installazione e messa in servizio: durante l'installazione, utilizzare uno strumento di allineamento laser per calibrare il parallelismo tra l'asse del cilindro e il banco di lavoro (errore ≤0,01 mm/m) per evitare che le forze laterali danneggino i componenti di precisione. Le tubazioni in PTFE (diametro interno 4 mm-6 mm) devono essere utilizzate per ridurre l'impatto delle pulsazioni del flusso d'aria sulla stabilità del movimento; nel frattempo, è necessario installare un regolatore di pressione di precisione (precisione ± 0,005 MPa) all'ingresso dell'aria del cilindro per stabilizzare la pressione di esercizio a 0,3-0,4 MPa, prevenendo deviazioni di saldatura causate dalle fluttuazioni di pressione.
Ottimizzazione dei parametri: utilizzare la regolazione dello scarico per il controllo della velocità, regolando la velocità a 30-50 mm/s tramite una micro valvola a farfalla e abbinandola a cuscinetti tampone flessibili (durezza 50-60 Shore A) per evitare lo spostamento dei trucioli causato dall'impatto di fine corsa. Nelle stazioni di saldatura, è possibile installare un sensore di pressione all'estremità dello stelo del cilindro per monitorare la pressione di contatto in tempo reale (normalmente controllata a 5-10 N) e il sistema si spegnerà immediatamente se la pressione è anomala per proteggere il truciolo dai danni dovuti alla pressione.
2. Industria manifatturiera automobilistica: garanzia di stabilità per scenari di movimentazione di carichi pesanti
In scenari quali la saldatura di carrozzerie automobilistiche e l'assemblaggio di telai, i cilindri devono resistere a carichi pesanti (50-200 kg) e funzionare frequentemente, con i requisiti fondamentali di "lunga durata di servizio a carico elevato":
Adattamento della selezione: selezionare cilindri per carichi pesanti (diametro foro 80 mm-125 mm) con steli in acciaio 45# con cromatura (spessore della placcatura 20-30 μm) e una resistenza alla compressione di ≥ 800 MPa per evitare la flessione dello stelo sotto carichi pesanti a lungo termine. Per il ribaltamento del corpo (ad esempio, ribaltamento di 90° e movimentazione), i cilindri rotanti a pignone e cremagliera (coppia ≥ 50 N·m) devono essere abbinati a freni elettromagnetici per evitare che il corpo scivoli quando viene interrotta l'alimentazione.
Installazione e messa in servizio: le staffe di installazione devono essere saldate da piastre di acciaio Q235 con uno spessore di ≥ 10 mm per garantire la resistenza al carico; il collegamento tra il cilindro e la staffa deve utilizzare bulloni con spina di centraggio (gioco di adattamento ≤ 0,03 mm) per evitare deviazioni di movimento causate da bulloni allentati. Nelle linee di trasporto a telaio, i cilindri senza stelo devono essere dotati di binari di guida rinforzati (capacità di carico ≥ 300 kg) e blocchi limite devono essere installati su entrambe le estremità dei binari di guida per evitare che il cursore colpisca il cappuccio terminale a causa della corsa eccessiva.
Ottimizzazione della manutenzione: controllare lo stato di lubrificazione della superficie dello stelo ogni turno (8 ore), applicando grasso per alte temperature (resistenza alla temperatura da -30 ℃ a 150 ℃) per ridurre l'usura; smontare settimanalmente il cappuccio terminale del cilindro per pulire le impurità nella camera del buffer e sostituire le guarnizioni del buffer obsolete (solitamente in poliuretano) per evitare danni da impatto causati dal guasto del buffer.
3. Industria dell'imballaggio alimentare: progettazione della conformità per scenari igienici
In scenari quali il riempimento degli alimenti e la sigillatura degli imballaggi, le bombole devono soddisfare gli standard igienici (ad esempio la certificazione FDA), con i requisiti fondamentali di una "pulizia facile e senza inquinamento":
Adattamento della selezione: selezionare cilindri in acciaio inossidabile (materiale del cilindro SUS316L) con una superficie lucida (rugosità Ra ≤0,8μm) per impedire l'adesione di residui di cibo; le guarnizioni devono essere realizzate in gomma fluorurata per uso alimentare (conforme alla norma FDA 21 CFR Parte 177) per impedire il rilascio di sostanze nocive. Per il riempimento della salsa, è necessario selezionare cilindri con rivestimento antiaderente (ad esempio rivestimento in teflon) per ridurre i residui di salsa.
Installazione e messa in servizio: le bombole devono essere installate lontano dai percorsi di trasporto degli alimenti per prevenire la contaminazione degli alimenti dovuta a perdite di aria compressa; le tubazioni devono utilizzare tubi in silicone alimentare (diametro interno 8 mm-10 mm), sostituiti trimestralmente per evitare il rilascio di particelle dovuto all'invecchiamento. Nelle stazioni di rifornimento è opportuno utilizzare raccordi ad innesto rapido per il collegamento tra la bombola e la valvola di riempimento per facilitare lo smontaggio e la pulizia; dopo ogni pulizia è opportuno utilizzare aria compressa per asciugare l'interno del cilindro per prevenire la formazione di ruggine causata dall'umidità residua.
Test di conformità: condurre mensilmente test microbici sulla superficie del cilindro (conta batterica totale ≤10CFU/cm²); se il test fallisce, immergere e pulire con un disinfettante per alimenti (ad esempio, una soluzione di ipoclorito di sodio), quindi risciacquare con acqua pura. Affidare a un'organizzazione terza il compito di condurre test di conformità dei materiali semestralmente per garantire la conformità agli standard dei materiali a contatto con gli alimenti.
4. Settore della logistica e dello stoccaggio: operazioni efficienti per scenari di smistamento e movimentazione
In scenari come lo smistamento rapido e l'impilamento sugli scaffali, i cilindri devono raggiungere un movimento ad alta frequenza (30-50 cicli al minuto), con i requisiti fondamentali di "alta affidabilità ad alta velocità":
Adattamento della selezione: selezionare cilindri ad alta velocità (diametro alesaggio 32 mm-63 mm) con pistoni in lega leggera di alluminio (densità 2,7 g/cm³) per ridurre la forza inerziale; le guarnizioni devono essere realizzate in poliuretano a basso attrito (coefficiente di attrito ≤0,1) per garantire un funzionamento regolare in caso di movimento ad alta frequenza. Per i trasportatori di smistamento, è necessario selezionare cilindri sottili (altezza ≤40 mm) per risparmiare spazio di installazione e abbinare valvole di scarico rapido per ridurre il tempo di scarico del 50% e migliorare la velocità di movimento.
Installazione e messa in servizio: il collegamento tra il cilindro e il meccanismo di smistamento deve utilizzare giunti flottanti per compensare gli errori di installazione (consentendo una deviazione angolare di ±3°) ed evitare inceppamenti causati da forze laterali; le tubazioni dovrebbero utilizzare tubi in poliuretano ad alta pressione (pressione di esercizio ≤ 1,2 MPa) con resistenza alla fatica di ≥ 1 milione di cicli per prevenire rotture dovute alla flessione ad alta frequenza. Nelle stazioni di impilamento, i sensori di posizione (tempo di risposta ≤1ms) dovrebbero essere installati sul cilindro per fornire feedback sulla posizione del pistone in tempo reale e interagire con il sistema di controllo dell'impilatore per garantire un impilamento preciso.
Ottimizzazione dell'efficienza: ottimizza la sequenza di movimento del cilindro attraverso la programmazione del PLC. Ad esempio, negli scenari di smistamento, aprire l'ingresso dell'aria del cilindro con 0,1 secondi di anticipo per ridurre il ritardo del movimento; allo stesso tempo, installare le valvole a farfalla del silenziatore sulla porta di scarico del cilindro per garantire la velocità controllando al tempo stesso il rumore inferiore a 70 dB, rispettando gli standard sul rumore dell'officina.
VI. Capacità di risoluzione dei problemi di emergenza: metodi pratici per un rapido ripristino della produzione
Guasti improvvisi dei cilindri durante la produzione possono causare tempi di fermo della linea di produzione. Padroneggiare le competenze di risoluzione dei problemi di emergenza può ridurre significativamente i tempi di diagnosi e riparazione dei guasti. Di seguito è riportata una tabella riepilogativa dei guasti comuni e delle relative soluzioni, seguita dalle operazioni dettagliate:
| Tipo di guasto | Cause comuni | Misure di gestione delle emergenze | Raccomandazioni per il trattamento di follow-up | Precauzioni |
| Perdita del porto aereo | Raccordi allentati, tubazioni danneggiate | Stringere i raccordi (15-20N·m) e avvolgerli con nastro di Teflon; tagliare le tubazioni danneggiate e ricollegarle | Sostituire le tubazioni obsolete, controllare regolarmente la tenuta dei raccordi | Nastro in teflon avvolto nella stessa direzione della rotazione della filettatura, profondità di inserimento della tubazione ≥10 mm |
| Perdita del cappuccio terminale | Bulloni allentati, guarnizioni danneggiate | Stringere i bulloni in diagonale, aggiungere sottili fogli di rame; applicare sigillante per alte temperature (polimerizza in 30 minuti) | Sostituire le guarnizioni, controllare l'usura della scanalatura della guarnizione della canna del cilindro | Il sigillante deve essere resistente alle alte temperature e non deve essere fornita aria prima dell'indurimento |
| Inceppamento dello stelo del pistone | Anelli guida usurati, alberi guida piegati | Applicare grasso a base di litio e spingere ripetutamente; raddrizzare leggermente gli alberi guida (≤0,1 mm alla volta) | Sostituire gli anelli di guida, sostituire gli alberi di guida se fortemente piegati | Applicare una forza uniforme durante il raddrizzamento, evitare danni eccessivi ai componenti |
| Inceppamento del pistone | Impurità nella canna del cilindro, guarnizioni deformate | Pulire la canna del cilindro con etanolo anidro, invertire temporaneamente le guarnizioni per l'uso | Pulire accuratamente la canna del cilindro, sostituire le guarnizioni deformate | Evitare solventi corrosivi, asciugare accuratamente dopo la pulizia |
| Interruzione della fornitura d'aria | Guasto al compressore d'aria, tubazioni bloccate | Passare al compressore d'aria di riserva, utilizzare l'aria in bottiglia per la fornitura temporanea; tubazioni di spurgo inverso | Riparare i compressori d'aria, sostituire le tubazioni bloccate | Pressione dell'aria in bottiglia regolata a 0,5 MPa, spurgare lontano dal personale |
| Guasto all'elettrovalvola | Nucleo della valvola bloccato, bobine bruciate | Pulire il nucleo della valvola, sostituirlo con un'elettrovalvola di riserva; controllo tramite valvola dell'aria manuale | Riparare le bobine delle elettrovalvole e pulire regolarmente i nuclei delle valvole | Supervisione dedicata del personale durante il controllo manuale, evitare malfunzionamenti |
| Malfunzionamento dell'interruttore magnetico | Smagnetizzazione dell'anello magnetico, guasto dell'interruttore | Attaccare potenti fogli magnetici, installare tappi meccanici; Controllo del ritardo del PLC | Sostituire anelli e interruttori magnetici, calibrare le posizioni di rilevamento | Il tempo di ritardo corrisponde alla velocità di movimento effettiva, evita la corsa eccessiva |
1. Difetti dovuti a perdite improvvise: sigillatura temporanea e sostituzione rapida
Quando nei cilindri si verificano perdite della porta dell'aria (ad esempio, raccordi allentati) o perdite del cappuccio terminale (ad esempio, guarnizioni danneggiate), se le parti non possono essere sostituite immediatamente a causa di vincoli di produzione, è possibile adottare misure temporanee per riprendere la produzione:
Emergenza per perdite della porta dell'aria: se i raccordi sono allentati, serrarli con una chiave (coppia come specificato nel manuale, solitamente 15-20 N·m). Se la perdita persiste dopo il serraggio, avvolgere il nastro di Teflon (3-5 giri, nella stessa direzione della rotazione della filettatura) e serrare nuovamente. Se le tubazioni sono danneggiate, utilizzare raccordi a collegamento rapido per tagliare la sezione danneggiata e ricollegare la tubazione (assicurare una profondità di inserimento ≥ 10 mm) per ripristinare temporaneamente l'alimentazione dell'aria; sostituire l'intera pipeline durante le interruzioni della produzione.
Emergenza perdita del cappuccio terminale: Se i bulloni del cappuccio terminale sono allentati, utilizzare una chiave dinamometrica per serrarli in sequenza diagonale (deviazione di coppia ≤5%). Se la perdita persiste, posizionare un sottile foglio di rame (spessore 0,1-0,2 mm) tra il cappuccio terminale e la canna del cilindro per migliorare la tenuta. Se le guarnizioni sono danneggiate e non sono disponibili pezzi di ricambio, applicare sigillante per alte temperature (ad esempio sigillante siliconico) nella scanalatura della guarnizione e riprendere l'uso temporaneamente dopo che il sigillante si è indurito (circa 30 minuti); sostituire immediatamente le guarnizioni durante le interruzioni della produzione.
2. Difetti di blocco del movimento: lubrificazione temporanea e pulizia delle impurità
Quando nei cilindri si verifica un inceppamento dello stelo del pistone (ad esempio, anelli di guida usurati) o un incollaggio del pistone (ad esempio, impurità nella canna del cilindro), un trattamento temporaneo può ripristinare il movimento ed evitare tempi di fermo prolungati della linea di produzione:
Emergenza inceppamento dello stelo del pistone: innanzitutto, spegnere l'alimentazione dell'aria e spingere manualmente lo stelo del pistone. Se si avverte una resistenza significativa, applicare una piccola quantità di grasso lubrificante (ad esempio grasso a base di litio) sulla superficie dello stelo e spingere ripetutamente lo stelo (10-20 volte) per lubrificare gli anelli di guida. Se l'inceppamento persiste verificare se l'albero guida è piegato; se leggermente piegato, utilizzare uno strumento per raddrizzarlo lentamente (≤0,1 mm per regolazione) per ripristinare temporaneamente il movimento e sostituire l'albero di guida in seguito.
Emergenza inceppamento del pistone: spegnere l'alimentazione dell'aria, smontare il cappuccio terminale del cilindro e ispezionare la parete interna della canna del cilindro con una torcia. Se vengono trovate impurità (ad esempio trucioli metallici), pulire la parete interna con un panno morbido imbevuto di etanolo anidro (evitare di graffiare la canna del cilindro). Allo stesso tempo, controllare se le guarnizioni del pistone sono danneggiate; se le guarnizioni sono deformate, possono essere temporaneamente invertite (solo per uso di emergenza; l'uso a lungo termine richiede la sostituzione), quindi rimontare il cilindro per riprendere temporaneamente la produzione.
3. Guasti dovuti a assenza di movimento: diagnosi rapida e soluzioni alternative
Quando i cilindri non riescono a muoversi completamente (ad esempio, guasto dell'elettrovalvola o interruzione dell'alimentazione d'aria), individuare rapidamente il punto guasto. Se la riparazione immediata non è possibile, è possibile utilizzare soluzioni alternative per mantenere la produzione:
Emergenza per interruzione della fornitura d'aria: verificare se il compressore d'aria è spento. Se il compressore d'aria si guasta, passare a un compressore d'aria di riserva (se disponibile) o utilizzare aria compressa in bottiglia (pressione regolata a 0,5 MPa) per l'alimentazione temporanea. Se le tubazioni sono bloccate, spurgare la tubazione nella direzione opposta (dall'estremità del cilindro all'estremità dell'elettrovalvola) con aria compressa per eliminare l'ostruzione e ripristinare il flusso d'aria.
Emergenza guasto elettrovalvola: smontare l'elettrovalvola e controllare se il nucleo della valvola è bloccato. Se bloccato, pulire il nucleo della valvola con etanolo anidro (evitare solventi corrosivi); se la valvola continua a guastarsi dopo la reinstallazione, sostituirla temporaneamente con un'elettrovalvola di riserva (assicurarsi che la tensione e il diametro del foro siano costanti). Se non è disponibile un'elettrovalvola di riserva, per i cilindri a doppio effetto, azionare manualmente una valvola dell'aria (ad esempio, una valvola a sfera) per controllare l'aspirazione e lo scarico dell'aria, mantenendo temporaneamente il movimento di base fino alla risoluzione del guasto.
4. Emergenza malfunzionamento interruttore magnetico: rilevamento temporaneo e posizionamento alternativo
Quando gli interruttori magnetici non riescono a rilevare la posizione del pistone (ad esempio, smagnetizzazione dell'anello magnetico o guasto dell'interruttore), è possibile utilizzare metodi di rilevamento temporaneo per garantire la sicurezza della produzione:
Emergenza smagnetizzazione dell'anello magnetico: collegare un foglio magnetico potente (ad esempio, un foglio magnetico al neodimio-ferro-boro) nella posizione corrispondente al pistone per migliorare l'intensità del campo magnetico e ripristinare temporaneamente la funzione di rilevamento dell'interruttore magnetico. Se il foglio magnetico è inefficace, installare un fermo meccanico alla fine della corsa del cilindro e attivare un interruttore di finecorsa tramite il fermo per sostituire l'interruttore magnetico per il rilevamento della posizione, evitando l'impatto di oltrecorsa del pistone.
Emergenza guasto interruttore: sostituire con un interruttore magnetico di riserva (assicurare un modello coerente). Se non è disponibile alcun interruttore di backup, impostare il controllo del ritardo tramite il programma PLC (impostare i ritardi in base al tempo di movimento del cilindro, ad esempio 1 secondo per l'estensione, 0,8 secondi per la retrazione) per sostituire temporaneamente il rilevamento della posizione. Allo stesso tempo, organizzare il monitoraggio del personale in loco per prevenire danni alle apparecchiature causati da movimenti anomali.
VII. Idee sbagliate comuni nell'installazione e nella messa in servizio del cilindro pneumatico: pericoli e metodi per evitarli
Un funzionamento improprio durante l'installazione e la messa in servizio del cilindro può comportare una durata di servizio ridotta, frequenti guasti operativi e persino rischi per la sicurezza delle apparecchiature. Di seguito sono riportati sei malintesi comuni, analizzati con casi pratici per evidenziare i pericoli e vengono fornite soluzioni pratiche per evitarli:
1. Ignorare la coassialità durante l'installazione, allineamento forzato che causa danni al carico eccentrico
Malinteso comune: durante l'installazione del cilindro, la coassialità tra lo stelo del pistone e il carico non è calibrata; il cilindro è fissato direttamente con bulloni oppure, a causa della precisione insufficiente della staffa dell'attrezzatura, l'asse del cilindro devia dalla direzione di movimento del carico (superiore a 0,5 mm/m). Ad esempio, in una fabbrica di elettronica, la deviazione della saldatura della staffa ha causato un errore di coassialità di 1,2 mm/m durante l'installazione di un cilindro di gestione dei trucioli. Dopo 1 settimana di funzionamento, l'asta del pistone era notevolmente piegata e le guarnizioni erano usurate e presentavano perdite.
Analisi dei rischi: la deviazione della coassialità fa sì che il cilindro sopporti forze laterali, aumentando l'attrito tra lo stelo del pistone e l'anello di guida. Le guarnizioni vengono compresse in modo non uniforme, determinando un aumento delle perdite da 3 a 5 volte rispetto alle condizioni normali. Nei casi più gravi, l'asta del pistone potrebbe piegarsi e la canna del cilindro potrebbe graffiarsi, riducendo la durata utile a 1/3 del livello normale.
Metodi di evitamento:
Prima dell'installazione, utilizzare un rilevatore laser di coassialità per calibrare l'asse del cilindro e la direzione del movimento del carico, garantendo una deviazione ≤0,1 mm/m. Se la precisione della staffa dell'attrezzatura è insufficiente, aggiungere degli spessori di regolazione (spessore 0,1-0,5 mm) tra il cilindro e la staffa e regolare gradualmente fino alla coassialità.
Per i cilindri a corsa lunga (>500 mm), installare un cuscinetto di guida all'estremità dello stelo per distribuire le forze laterali. Se il carico presenta una leggera oscillazione, selezionare un metodo di montaggio con perno con cuscinetti sferici, che consente una compensazione angolare di ±5°.
2. Selezione casuale di tubazioni e diametri non corrispondenti che incidono sulle prestazioni di movimento
Idea sbagliata comune: si presume che le tubazioni servano solo allo scopo di fornire aria, quindi tubazioni con diametri sottodimensionati o materiali inappropriati vengono selezionate casualmente. Ad esempio, una fabbrica di ricambi per auto ha sostituito la tubazione da 10 mm di un cilindro con diametro interno di 80 mm con una da 6 mm, con conseguente caduta della velocità di estensione del cilindro da 200 mm/s a 80 mm/s, che non è riuscita a soddisfare il ciclo di produzione. Un'altra fabbrica ha utilizzato normali tubazioni in poliuretano in un ambiente ad alta temperatura (150 ℃) e le tubazioni si sono ammorbidite e si sono rotte dopo 3 ore, causando l'interruzione della fornitura d'aria.
Analisi dei rischi: diametri delle tubazioni sottodimensionati portano a un flusso d'aria insufficiente, riducendo la velocità di movimento del cilindro (per ogni riduzione di 1 mm di diametro, la velocità diminuisce di circa il 20%-30%). Allo stesso tempo, aumenta la resistenza al flusso d'aria, ampliando la differenza di pressione tra le due estremità del cilindro e provocando inceppamenti nel movimento. I materiali inappropriati accelerano l'invecchiamento e la rottura delle tubazioni e possono persino rilasciare sostanze nocive che inquinano l'ambiente (ad esempio, le normali tubazioni in gomma rilasciano plastificanti nelle officine alimentari).
Metodi di evitamento:
Determinare il diametro della tubazione in base al diametro del foro del cilindro e ai requisiti di velocità di movimento, facendo riferimento alla formula: Diametro della tubazione (mm) ≈ Diametro del foro del cilindro (mm) × 0,12 (ad esempio, un diametro del foro di 80 mm corrisponde a un diametro della tubazione di 10 mm). Se è necessaria un'alta velocità (>300 mm/s), il diametro può essere opportunamente aumentato (ad esempio, un cilindro con diametro del foro di 80 mm utilizza una tubazione di 12 mm).
Selezionare i materiali delle tubazioni in base alla temperatura ambiente: tubazioni in poliuretano per temperature normali (da -10 ℃ a 60 ℃), tubazioni in nylon per temperature medie (da -20 ℃ a 120 ℃), tubazioni in politetrafluoroetilene per alte temperature (da -30 ℃ a 200 ℃) e tubi corrugati in acciaio inossidabile per ambienti corrosivi.
3. Regolazione cieca della pressione, funzionamento in sovrapressione o pressione insufficiente
Idea sbagliata comune: durante la messa in servizio, la pressione di alimentazione dell'aria viene regolata al di sopra della pressione nominale del cilindro (ad esempio, regolazione da 0,6 MPa a 0,8 MPa) per perseguire la velocità di movimento; oppure la pressione viene ridotta al di sotto di 0,2 MPa per "risparmio energetico", con conseguente impossibilità di spingere il carico. Ad esempio, una linea di smistamento logistico ha regolato la pressione della bombola a 0,9 MPa e dopo 1 mese è stata riscontrata una deformazione plastica della parete interna della canna del cilindro, con le guarnizioni completamente rotte. Un'altra fabbrica ha ridotto la pressione a 0,15 MPa, impedendo al cilindro di spingere un carico di 20 kg e provocando frequenti arresti della selezionatrice.
Analisi dei rischi: il funzionamento in sovrapressione fa sì che la pressione interna del cilindro superi il limite di progettazione del cuscinetto, con conseguente espansione e deformazione della canna del cilindro, danni alla scanalatura della guarnizione del cappuccio terminale e un forte aumento delle perdite. Allo stesso tempo, lo stelo sopporta una spinta eccessiva; se il carico è bloccato, lo stelo tende a rompersi. Una pressione insufficiente fa sì che la forza di uscita del cilindro non riesca a soddisfare i requisiti di carico, causando stagnazione del movimento o addirittura "strisciamento" (velocità irregolare), che influisce sulla precisione della produzione.
Metodi di evitamento:
Prima della messa in servizio, fare riferimento al manuale della bombola per verificare l'intervallo della pressione di esercizio nominale (solitamente 0,4-0,6 MPa) e impostare la pressione all'80%-90% del valore nominale tramite un regolatore di pressione di precisione (ad esempio, impostando 0,5 MPa per 0,6 MPa nominali). Ciò garantisce una forza di uscita sufficiente evitando danni da sovrapressione.
Se è necessaria la regolazione della pressione, è necessario combinarla con il calcolo del carico: determinare la pressione minima effettiva (la pressione più bassa che può spingere il carico e garantire un movimento stabile) attraverso test effettivi e aggiungere un margine del 10%-15% basato su questo per impostare la pressione finale. Ad esempio, se la pressione effettiva minima per spingere un carico orizzontale di 20 kg risulta pari a 0,3 MPa, la pressione finale viene impostata su 0,33-0,35 MPa.
4. Regolazione impropria del buffer, impatto di fine corsa o buffer eccessivo
Idea sbagliata comune: durante la regolazione del buffer, la vite del buffer è completamente chiusa (nessun buffer) o serrata al massimo (buffer eccessivo). Ad esempio, una fabbrica di elettronica ha disattivato il buffer durante la messa in servizio di un cilindro di assemblaggio di trucioli, determinando una forza di impatto di fine corsa di 50 N sullo stelo del pistone e frequenti rotture dei trucioli. Un'altra fabbrica ha serrato al massimo il buffer, prolungando il tempo di estensione del cilindro da 0,5 secondi a 2 secondi, il che ha influito sull'efficienza dell'assemblaggio.
Analisi dei rischi: l'assenza di ammortizzazione fa sì che il cilindro colpisca il cappuccio terminale ad alta velocità alla fine della corsa, con una forza di impatto 5-8 volte superiore al normale. Ciò non solo danneggia i componenti interni (ad esempio, guarnizioni dei buffer, cappucci terminali), ma trasmette anche vibrazioni al corpo dell'apparecchiatura, influenzando la precisione dei componenti di precisione circostanti (ad esempio, sensori, servomotori). Un buffering eccessivo blocca lo scarico dell'aria dalla camera buffer, riducendo significativamente la velocità di movimento del cilindro e provocando addirittura una "stagnazione", che impedisce il completamento del movimento previsto.
Metodi di evitamento:
Durante la regolazione iniziale, serrare al massimo la vite del tampone, quindi allentarla di 1,5-2 giri; a questo punto, la forza tampone è moderata. Quindi spingere manualmente lo stelo per sentire l'impatto di fine corsa. Se l'impatto è evidente, stringere gradualmente la vite del tampone (1/4 di giro ogni volta) finché l'impatto non scompare e il movimento diventa fluido.
Per cilindri ad alta velocità (velocità >500 mm/s) o cilindri per carichi pesanti (carico >100 kg), è necessario utilizzare un ammortizzatore idraulico esterno. Regolando la manopola di smorzamento dell'ammortizzatore, la velocità del cilindro a fine corsa può essere ridotta da 500 mm/s a meno di 50 mm/s e la forza d'impatto può essere controllata entro 10 N.
5. Deviazione della posizione di installazione dell'interruttore magnetico, errore di rilevamento
Idea sbagliata comune: quando si installano gli interruttori magnetici, la posizione viene valutata solo ad occhio nudo senza alcuna regolazione in base alla corsa effettiva del pistone, oppure lo spazio con la parete del cilindro supera i 5 mm. Ad esempio, una fabbrica di imballaggi ha installato l'interruttore magnetico al centro della corsa del cilindro, ma il pistone vero e proprio non è riuscito a raggiungere quella posizione a causa della resistenza del carico, per cui l'interruttore non ha mai ricevuto un segnale. Un'altra fabbrica aveva uno spazio di 8 mm durante l'installazione e l'interruttore spesso presentava un "falso rilevamento" (attivando un segnale quando non c'era il pistone).
Analisi dei rischi: la deviazione della posizione dell'interruttore magnetico impedisce il rilevamento accurato del movimento del cilindro e il sistema di controllo dell'apparecchiatura non è in grado di determinare se il cilindro è in posizione. Ciò può portare a "funzionamenti errati" (ad esempio, spostamento del pezzo senza bloccarlo) o "arresto" (il cilindro è in posizione ma l'interruttore non riesce a rilevarlo), riducendo l'efficienza produttiva di oltre il 30%. Spazi eccessivi riducono l'intensità del campo magnetico ricevuto dall'interruttore, abbassando la sensibilità di rilevamento e determinando un tasso di rilevamento falso fino al 20%, che influisce gravemente sulla stabilità dell'apparecchiatura.
Metodi di evitamento:
Prima dell'installazione, spingere manualmente il pistone nella posizione che deve essere rilevata (ad esempio, estremità di estensione, estremità di retrazione), contrassegnare la posizione corrispondente sulla parete esterna del cilindro, quindi installare l'interruttore magnetico saldamente contro la posizione contrassegnata, garantendo uno spazio di ≤ 1 mm tra l'interruttore e la parete del cilindro.
Dopo l'installazione, eseguire un test dinamico: far funzionare il cilindro continuamente per 100 cicli e osservare se l'interruttore si attiva con precisione ogni volta. Se si verifica un rilevamento mancante, regolare con precisione la posizione dell'interruttore (spostandolo di 0,5 mm ogni volta) finché il rilevamento non diventa stabile. Se il mancato rilevamento persiste, verificare se l'anello magnetico del pistone è smagnetizzato e, se necessario, sostituirlo.
6. Saltare il test di mantenimento della pressione dopo la messa in servizio, ignorando potenziali perdite
Idea sbagliata comune: dopo la messa in servizio del cilindro, il cilindro viene utilizzato finché il movimento è normale e non viene eseguito alcun test di mantenimento della pressione, con conseguenti potenziali perdite non rilevate. Ad esempio, una fabbrica farmaceutica non ha eseguito un test di mantenimento della pressione dopo aver messo in funzione una bombola di riempimento; dopo 3 giorni, è stata riscontrata una leggera perdita del cappuccio terminale e l'aria compressa è stata mescolata al medicinale liquido, causando la rottamazione dell'intero lotto di prodotti. Un'altra fabbrica aveva nascosto delle perdite in un cilindro senza stelo, consumando il 20% in più di aria compressa in un mese e aumentando i costi energetici.
Analisi dei rischi: la potenziale perdita (perdita <5 ml/min) è difficile da rilevare in un breve periodo, ma il funzionamento a lungo termine spreca l'erogazione dell'aria (ogni cilindro che perde consuma circa 500 m³ di aria compressa all'anno). Allo stesso tempo, inquina l’ambiente (ad esempio, l’aria fuoriuscita nelle industrie alimentare e farmaceutica contamina i prodotti). Se la perdita si verifica vicino a componenti elettrici, potrebbe anche causare cortocircuiti elettrici e incidenti di sicurezza.
Metodi di evitamento:
Dopo la messa in servizio, eseguire un test di mantenimento della pressione: chiudere la valvola di ingresso dell'aria del cilindro, mantenere la pressione interna all'80% della pressione nominale, applicare acqua saponata su tutte le parti sigillate del cilindro (cappucci terminali, porte dell'aria, connettori) e osservare per 10 minuti. Se non compaiono bolle, non ci sono perdite; se compaiono bolle, segnare la posizione della perdita e ripararla.
Per le bombole in posizioni chiave (ad esempio riempimento asettico, assemblaggio di precisione), è necessario effettuare mensilmente un test di mantenimento della pressione; per i cilindri in posizione ordinaria il test deve essere effettuato trimestralmente. Stabilire registrazioni di test per identificare e gestire tempestivamente potenziali problemi di perdite.