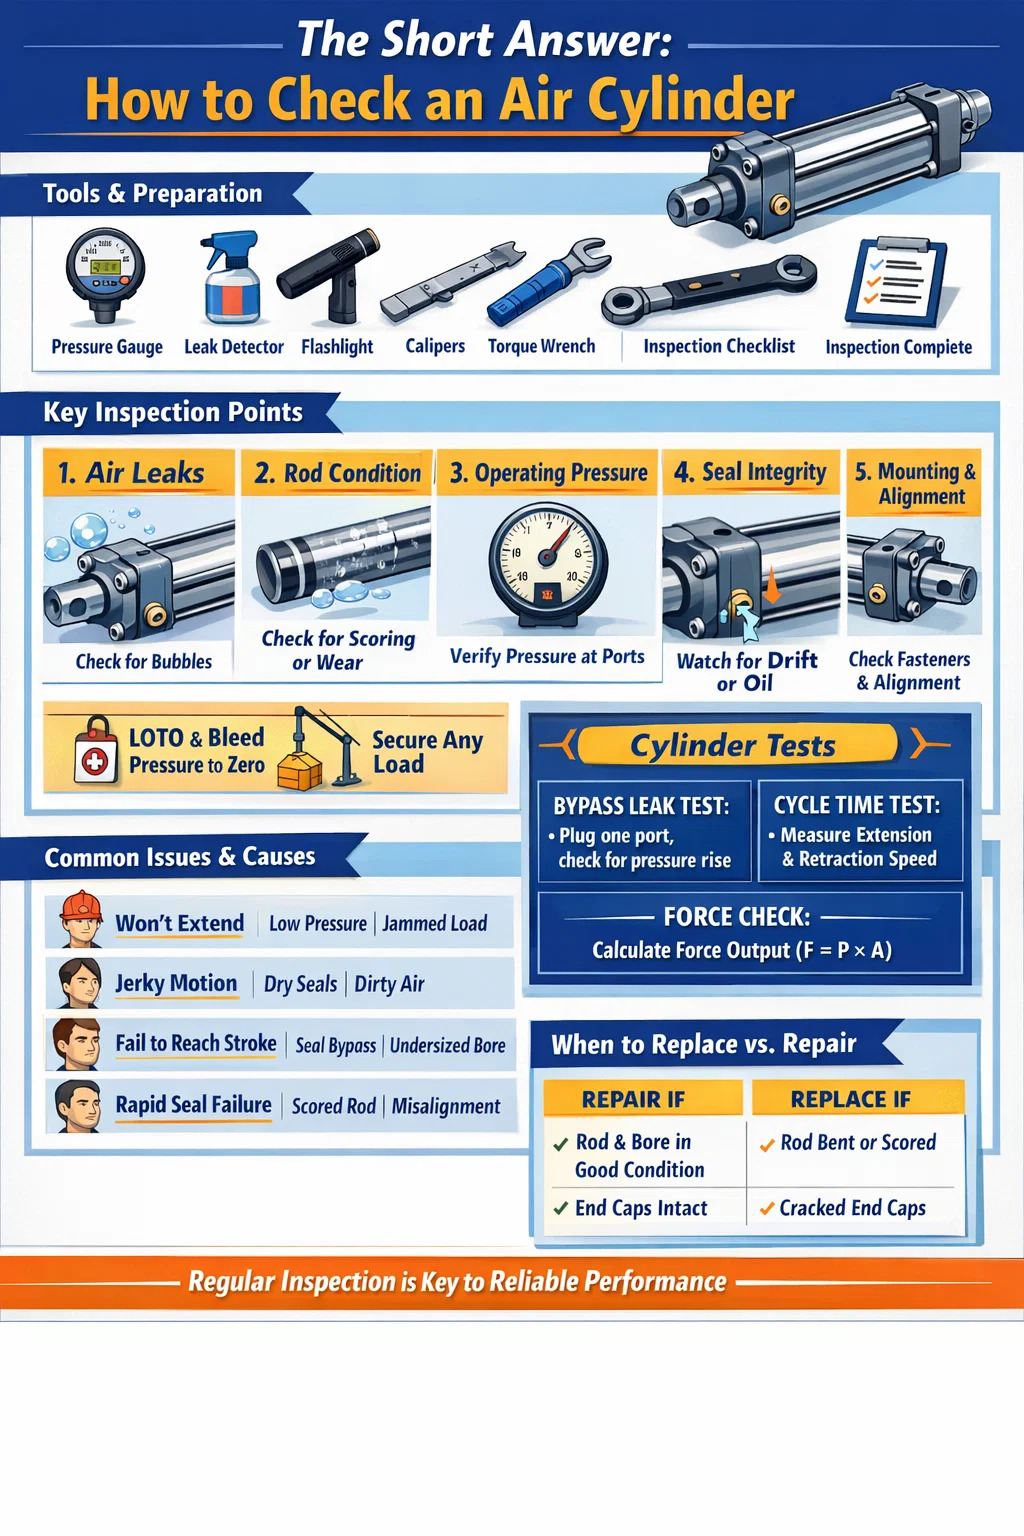


La risposta breve: come controllare una bombola pneumatica
Per controllare un cilindro dell'aria , è necessario ispezionarlo in cinque aree principali: perdite d'aria, pressione di esercizio, condizioni dello stelo, integrità delle guarnizioni e stabilità di montaggio. Un cilindro pneumatico sano dovrebbe estendersi e ritrarsi dolcemente senza esitazione, mantenere la pressione senza perdite udibili e non mostrare infiltrazioni d'olio visibili o rigature sull'asta. Se una qualsiasi di queste condizioni viene meno, la bombola richiede attenzione immediata prima di rimetterla in servizio.
La maggior parte dei guasti ai cilindri pneumatici non si verificano all'improvviso. Si sviluppano gradualmente a causa dell'usura, della contaminazione o di una lubrificazione inadeguata. Sapendo cosa cercare e quando cercare, è possibile individuare i problemi in una fase iniziale, prima che causino tempi di fermo macchina, difetti del prodotto o incidenti di sicurezza. Il processo di ispezione descritto di seguito si applica ai cilindri pneumatici standard a doppio effetto, ai cilindri a semplice effetto e alla maggior parte delle varianti di cilindri compatti o guidati utilizzati nell'automazione industriale.
Strumenti e preparazione prima di iniziare
Prima di toccare il cilindro pneumatico, raccogliere gli strumenti giusti e rendere sicura l'area di lavoro. Saltare la preparazione è uno dei motivi più comuni per cui i risultati dell'ispezione vengono persi o interpretati in modo errato.
Di cosa avrai bisogno
- Manometro digitale o analogico (adattato al campo operativo del tuo sistema)
- Soluzione di acqua saponata o spray cercafughe commerciale
- Panno pulito e privo di lanugine
- Torcia elettrica o lampada di ispezione
- Chiave dinamometrica per verificare il serraggio degli elementi di fissaggio
- Calibri o micrometro per la misurazione del diametro dello stelo (per ispezioni dettagliate)
- Modulo registro di manutenzione o lista di controllo per le ispezioni
Misure di sicurezza prima dell'ispezione
Isolare sempre l'alimentazione dell'aria compressa al circuito contenente la bombola. Utilizzare una procedura di blocco/tagout (LOTO) sulla valvola di alimentazione dell'aria. Spurgare la pressione a valle portandola a zero utilizzando lo scarico manuale del sistema o una valvola di sfiato. Confermare la pressione zero sul manometro prima di toccare qualsiasi raccordo, porta o elemento di fissaggio. Aria compressa anche a pressioni di esercizio modeste, in genere Da 80 a 120 PSI (da 5,5 a 8,3 bar) — può causare gravi lesioni se i raccordi vengono allentati sotto pressione.
Se il cilindro fa parte di un'applicazione portante verticale (che sostiene una testa della pressa, un morsetto o un dispositivo di sollevamento), supportare meccanicamente il carico prima di depressurizzare. Non fare mai affidamento solo sulla pressione dell'aria per sostenere il carico durante l'ispezione.
Controllo delle perdite d'aria: il passaggio più critico
La perdita d'aria è la modalità di guasto più comune nei cilindri pneumatici. Anche una piccola perdita spreca continuamente aria compressa, aumentando i costi energetici e riducendo la forza dell'attuatore. Una perdita piccola quanto un orifizio di 1 mm di diametro a 7 bar può sprecare oltre 3.600 litri di aria libera all’ora , che costa centinaia di dollari all’anno solo in elettricità – per cilindro.
Perdite esterne
Ripressurizzare la bombola in condizioni controllate e supervisionate. Applicare acqua saponata o spray rilevatore di perdite su tutte le superfici esterne: raccordi delle porte, dadi dei tiranti, giunti del cappuccio terminale, area della guarnizione dello stelo (dove lo stelo del pistone esce dal cappuccio anteriore) ed eventuali viti della valvola a spillo d'ammortizzo. Fare attenzione alla formazione e alla crescita delle bolle. Una perdita lenta può richiedere 10-15 secondi per mostrare bolle visibili, quindi non affrettare questo passaggio.
Prestare particolare attenzione alla zona di tenuta dello stelo. Le bolle che si formano costantemente attorno allo stelo durante la corsa indicano una guarnizione dello stelo usurata o una guarnizione del raschiatore danneggiata. Ciò è particolarmente comune nei cilindri che si sono accumulati più di 5 milioni di cicli o hanno operato in ambienti sporchi in cui le particelle accelerano l'usura delle guarnizioni a labbro.
Perdite interne (perdite di bypass)
Una perdita interna, in cui l'aria bypassa le guarnizioni del pistone e passa da una camera all'altra, è più difficile da rilevare visivamente ma causa altrettanto problemi. Il sintomo è tipicamente un movimento lento o che va alla deriva: il cilindro striscia quando dovrebbe mantenere la posizione, oppure non si estende o non si ritrae completamente sotto carico anche con la corretta pressione di alimentazione.
Per testare le perdite del bypass senza smontare: con il cilindro a fine corsa in entrambe le direzioni, pressurizzare un attacco e tappare l'attacco di scarico opposto. Se la pressione nella camera ostruita aumenta nel tempo, l'aria attraversa il pistone, confermando una guarnizione del pistone usurata. Dovrebbe essere visibile un cilindro sano aumento di pressione pari a zero nella camera sigillata in 60 secondi .
Ispezione dell'asta del pistone per usura e danni
Lo stelo del pistone è uno dei componenti più esposti in un cilindro pneumatico. Entra ed esce centinaia di migliaia di volte, esposto all'ambiente circostante ad ogni corsa di estensione. Anche un piccolo difetto superficiale sullo stelo accelera l'usura della guarnizione dello stelo, trasformando quella che sarebbe una semplice sostituzione della guarnizione in cicli di manutenzione ripetuti.
Ispezione visiva dell'asta
Pulisci l'asta con un panno privo di lanugine e ispezionane l'intera lunghezza esposta in condizioni di buona illuminazione. Cerca:
- Segnature o graffi — i graffi longitudinali che corrono lungo l'asse dello stelo consentono all'aria di fuoriuscire oltre la guarnizione dello stelo e sono motivo di immediata sostituzione o lucidatura dello stelo.
- Corrosione o vaiolatura — macchie di ruggine o vaiolature sugli steli cromati danneggiano la superficie di contatto della guarnizione. Anche la ruggine superficiale leggera che non si rimuove è un segnale di avvertimento.
- Ammaccature o punti piatti — indicano un impatto esterno. Uno stelo piegato o ammaccato crea un carico laterale irregolare sulla guarnizione dello stelo e sulla boccola.
- Film d'olio sulla superficie dello stelo — una leggera pellicola pulita di lubrificante è normale nei sistemi lubrificati. La fuoriuscita di olio pesante o la formazione di goccioline indicano una guarnizione dello stelo bruciata.
Controllo dimensionale
Per i cilindri in applicazioni di precisione o quelli sospettati di carico laterale, misurare il diametro dello stelo in più punti lungo la sua lunghezza con calibri. Confrontare con il diametro nominale dello stelo e la tolleranza del produttore. La maggior parte dei cilindri pneumatici ISO 15552 standard utilizza steli in acciaio temprato e cromato con tolleranza h8 o h9, per un Asta nominale da 25 mm, l'intervallo di diametri accettabili è compreso tra circa 24,967 mm e 24,987 mm . Qualsiasi lettura misurabile di conicità, ovalizzazione o sottodimensionamento indica un'usura che comprometterà la tenuta.
Controllo della rettilineità dello stelo
Posizionare l'asta rimossa su una piastra a superficie piana o su blocchi a V e arrotolarla lentamente. Qualsiasi oscillazione visibile o punto alto indica una flessione. In alternativa, montare un comparatore su una base magnetica e scorrere lungo la lunghezza dell'asta ruotandola. Un runout massimo di 0,05 mm per 100 mm di lunghezza dell'asta è un criterio di accettazione comune. Le aste piegate devono essere sostituite; il raddrizzamento non è accettabile per le aste dei cilindri pneumatici.
Controllo della pressione operativa e delle prestazioni della bombola
Anche se un cilindro pneumatico non presenta perdite esterne e lo stelo è pulito, potrebbe comunque funzionare al di sotto delle specifiche. I test sulla pressione e sul comportamento del ciclo forniscono un quadro funzionale che i controlli puramente visivi non possono fornire.
Verifica della pressione di alimentazione
Collegare un manometro calibrato il più vicino possibile alla porta della bombola, se possibile direttamente al raccordo di ingresso. Con il cilindro che funziona normalmente, registrare la pressione su entrambe le porte di estensione e retrazione. Confrontare queste letture con la pressione operativa specificata per l'applicazione.
Una caduta di pressione superiore a 10–15% tra il setpoint del regolatore e l'ingresso della bombola durante il movimento suggerisce un'eccessiva restrizione del flusso nel circuito: una valvola di controllo del flusso parzialmente ostruita, una linea di alimentazione sottodimensionata o un silenziatore/marmitta sporco sul lato di scarico. Questo tipo di carenza di pressione provoca un movimento lento anche con un cilindro meccanicamente sano.
Misurazione della velocità e del tempo di ciclo
Cronometrare la corsa completa di estensione e retrazione con un cronometro o con il contatore dei cicli PLC della macchina. Confrontare con i dati di messa in servizio originali o con il tempo di ciclo previsto dal produttore alla pressione operativa. Un cilindro che prima completava una corsa di 200 mm in 0,4 secondi ma che ora impiega 0,7 secondi, senza variazioni di pressione o carico, mostra usura interna, attrito delle guarnizioni o problemi di lubrificazione.
Controllo forzato dell'uscita
La forza di uscita teorica di un cilindro pneumatico è calcolata come:
F = P × A , dove F è la forza (Newton), P è la pressione (Pa) e A è l'area del pistone (m²).
Per un cilindro con alesaggio di 63 mm a 6 bar (600.000 Pa), la forza di estensione teorica è di circa 1.870 N (190 kgf) . In pratica, la forza effettiva viene ridotta dall'attrito della guarnizione dello stelo, dalla contropressione sul lato di scarico e da eventuali problemi di allineamento meccanico. Se la bombola non riesce a spostare i carichi precedentemente gestiti senza problemi, questo calcolo aiuta a determinare se il problema è una pressione di alimentazione insufficiente o un degrado meccanico.
| Diametro (mm) | Area del pistone (cm²) | Estendi la forza a 6 bar (N) | Estendi la forza a 6 bar (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1.178 | 120 |
| 63 | 31.17 | 1.870 | 191 |
| 80 | 50.27 | 3.016 | 308 |
| 100 | 78.54 | 4.712 | 480 |
Ispezione delle guarnizioni: quando sostituirle senza smontarle
Le guarnizioni sono i componenti più soggetti a usura all'interno di qualsiasi cilindro pneumatico. La guarnizione del pistone, la guarnizione dello stelo e la guarnizione del raschiatore si degradano nel tempo a causa dei cicli termici, della contaminazione e dello stress fisico di compressione ed estensione. Molti tecnici aspettano fino alla mancata sostituzione delle guarnizioni, ma a quel punto la guarnizione che perde ha spesso danneggiato i componenti adiacenti.
Segni di usura della guarnizione dello stelo (visibili senza smontaggio)
- Residui oleosi o aspetto bagnato sulla superficie dello stelo appena fuori dal tappo anteriore
- Soffio d'aria oltre lo stelo durante l'estensione (udibile o rilevabile con la mano vicino all'area della guarnizione dello stelo)
- Accumulo di sporco e sporcizia sullo stelo che non è presente in altre parti della macchina: ciò indica che la guarnizione del raschiatore non pulisce più lo stelo durante la retrazione
Segni di usura delle guarnizioni del pistone (desunti dal comportamento)
- Il cilindro si sposta lentamente sotto carico senza alcun movimento comandato
- Il cilindro non riesce a mantenere una posizione bloccata, richiedendo una pressione dell'aria continua per mantenerla
- Forza in uscita ridotta nonostante la corretta pressione di alimentazione: l'aria bypassa il pistone anziché spingerlo
- Movimento irregolare o a scatti, a volte chiamato "stick-slip", causato dall'attrito irregolare della guarnizione poiché la guarnizione del pistone si usura in modo non uniforme
Considerazioni sul materiale di tenuta e sulla temperatura
Le guarnizioni standard dei cilindri pneumatici sono realizzate in NBR (gomma nitrilica), classificata per circa Da -20°C a 80°C . In ambienti a temperatura più elevata, come vicino a forni, autoclavi o presse per formatura a caldo, queste guarnizioni si guastano prematuramente. Se il cilindro brucia ripetutamente le guarnizioni in meno di un anno in un ambiente caldo, la soluzione è l'aggiornamento alle guarnizioni in PTFE o Viton, non la sostituzione più frequente. Le guarnizioni in Viton possono generalmente gestire temperature continue fino a 200°C .
Controllo del montaggio e dell'allineamento del cilindro
Un montaggio inadeguato è responsabile di un'ampia percentuale di guasti prematuri ai cilindri pneumatici. Quando un cilindro è disallineato rispetto al percorso di carico, ogni corsa crea un carico laterale sullo stelo e sulla boccola dello stelo. Ciò accelera l'usura della guarnizione dello stelo, può piegare lo stelo nel tempo e infine danneggiare l'alesaggio della canna.
Cosa controllare al montaggio
- Coppia di fissaggio del fissaggio — controllare tutti i dadi dei tiranti, i bulloni della flangia e le viti del supporto con una chiave dinamometrica. Nel corso del tempo, le vibrazioni allentano gli elementi di fissaggio. Un cappuccio allentato può creare una perdita d'aria in corrispondenza del giunto del cappuccio; un supporto del piede allentato può causare l'oscillazione del cilindro durante la corsa, creando un disallineamento dinamico.
- Collegamento dell'estremità dello stelo — ispezionare il perno con testa, l'occhio dello stelo o la connessione filettata dell'estremità stelo maschio/femmina. L'usura del foro del perno della cerniera è un segno di disallineamento angolare. La forcella o l'estremità dello stelo devono ruotare liberamente ma senza gioco radiale evidente.
- Rettilineità del corpo del cilindro — osservare lungo il corpo del cilindro e confrontarlo con la direzione del movimento del carico azionato. Qualsiasi angolo visibile tra l'asse del cilindro e il percorso del carico indica un disallineamento. Anche un disallineamento di 1° su un cilindro con corsa di 200 mm genera circa 3,5 mm di spostamento laterale all'estremità dello stelo, più che sufficiente per creare un carico laterale misurabile.
- Dispositivi antirotazione — su cilindri guidati o non rotanti verificare che la chiavetta antirotazione o lo stelo di guida esterno siano integre e non usurate. Una funzione antirotazione non riuscita consente all'asta del pistone di ruotare sotto carico, torcendo e danneggiando i tubi flessibili e i sensori ad essa collegati.
Staffa di montaggio e struttura di supporto
Ispezionare la staffa o il telaio su cui è montato il cilindro. Crepe nelle staffe saldate, fori dei bulloni allungati o cuscinetti di montaggio deformati indicano che il cilindro ha assorbito carichi d'urto per i quali non era stato progettato. Questi problemi strutturali devono essere corretti, non solo il cilindro stesso. L'installazione di un nuovo cilindro in una staffa rotta o distorta produrrà lo stesso guasto in una frazione della normale durata di servizio.
Ispezione di ammortizzatori, porte e comportamento di fine corsa
Molti cilindri pneumatici sono dotati di ammortizzatori interni: valvole a spillo regolabili su ciascuna estremità che limitano il flusso di scarico vicino alla fine della corsa, decelerando dolcemente il pistone per evitare impatti. Quando gli ammortizzatori si guastano o sono impostati in modo errato, il pistone batte forte contro il cappuccio terminale ad ogni ciclo. Nel tempo, ciò provoca affaticamento del metallo nel cappuccio terminale, allenta i tiranti e può rompere la canna.
Controllo della regolazione del cuscino
Con il cilindro che gira normalmente, ascoltare e osservare la decelerazione di fine corsa. Un cilindro adeguatamente ammortizzato dovrebbe rallentare notevolmente e arrivare a fine corsa con un arresto delicato, non con un colpo violento. Se si sente un impatto metallo su metallo alla fine della corsa, lo spillo d'ammortizzo è troppo aperto (fornendo una restrizione insufficiente) oppure la guarnizione d'ammortizzo all'interno del cappuccio terminale si è usurata e richiede lo smontaggio per la sostituzione.
Regolare la valvola a spillo d'ammortizzo di un quarto di giro alla volta e osservare l'effetto. L'obiettivo è l'arresto più morbido possibile senza creare un effetto di "rimbalzo", in cui una restrizione eccessiva provoca lo stallo del cilindro appena prima della fine della corsa. La maggior parte dei produttori consiglia una regolazione dell'ammortizzazione che fermi il pistone con una corsa di circa 5–15 mm prima dell'arresto meccanico.
Controllo delle porte e dei raccordi dell'aria
Ispezionare tutte le connessioni filettate delle porte dell'aria. Cercare filettature danneggiate, raccordi a filettatura incrociata o corpi di raccordi a innesto incrinati. Un raccordo che è stato ripetutamente rimosso e reinstallato nei cappucci terminali in alluminio finirà per spellare le filettature: se questo viene rilevato in anticipo, un inserto filettato (Helicoil) può riparare la porta senza sostituire il cappuccio terminale. Se lasciato finché il raccordo non viene estratto sotto pressione, in genere è necessario sostituire l'intero cappuccio terminale.
Controllare che le marmitte ed i silenziatori sulle luci di scarico non siano ostruiti. Uno scarico bloccato crea una contropressione che si oppone al movimento del cilindro, riducendo la forza effettiva e rallentando i tempi del ciclo. In ambienti sporchi, i silenziatori di scarico devono essere puliti o sostituiti ogni Da 6 a 12 mesi come elemento di manutenzione standard.
Controllo della lubrificazione: cilindri senza olio e cilindri lubrificati
I moderni cilindri pneumatici sono sempre più progettati come unità oil-free, utilizzando guarnizioni e boccole autolubrificanti impregnate di PTFE che non richiedono lubrificazione esterna. I sistemi più vecchi e i cilindri per carichi pesanti, tuttavia, si affidano generalmente a un lubrificatore di linea (oliatore) a monte del circuito dell'aria per erogare una nebbia d'olio controllata nel flusso d'aria.
Per sistemi a cilindri lubrificati
- Controllare il livello dell'olio nella vaschetta del lubrificatore. Un lubrificatore a secco è una delle cause più comuni di usura prematura delle guarnizioni. Rabboccare con il tipo di olio specificato dal produttore, in genere Olio per turbine ISO VG 32 o equivalente . Non utilizzare olio per macchine pesanti; le goccioline sono troppo grandi per attraversare efficacemente il circuito dell'aria.
- Controllare la velocità di gocciolamento del lubrificatore: in genere è impostata su 1 goccia per 10 piedi cubi standard (SCF) di flusso d'aria , o come specificato dal produttore della bombola. Una quantità insufficiente di olio provoca usura; una quantità eccessiva di olio provoca un accumulo di olio nei corpi valvola e nei cilindri, con conseguenti inceppamenti e contaminazione.
- Se il sistema è rimasto senza olio per un lungo periodo, non riempire semplicemente il lubrificatore e riprendere il funzionamento. Le guarnizioni a secco che hanno funzionato senza lubrificazione potrebbero aver sviluppato micro-lacerazioni che non si richiuderanno correttamente una volta ripristinato l'olio.
Per cilindri senza olio
I cilindri senza olio non devono mai essere utilizzati a valle di un lubrificatore. L'introduzione di olio in un cilindro progettato per il funzionamento con aria secca contamina le guarnizioni in PTFE, gonfia alcuni materiali delle guarnizioni e attira la polvere sospesa nell'aria che si trasforma in una pasta abrasiva all'interno della canna. Se la vostra struttura dispone di un sistema di distribuzione dell'aria lubrificato centralizzato, i cilindri senza olio devono essere alimentati attraverso una linea di diramazione dedicata non lubrificata con un filtro a coalescenza per rimuovere eventuali residui di olio.
Controllo del cilindro del cilindro pneumatico e dei cappucci terminali
La canna del cilindro (tubo del corpo) e i cappucci terminali sono componenti strutturali. Anche se raramente si guastano in condizioni di servizio normali, sono soggetti a carico di fatica a ogni ciclo e possono sviluppare crepe o deformazioni in condizioni di carico anomale: eventi di sovrapressione, carichi d'urto o disallineamento a lungo termine.
Ispezione della canna
Con il cilindro diseccitato, ispezionare visivamente l'esterno della canna per tutta la sua lunghezza. Cerca:
- Ammaccature, deformazioni o rigonfiamenti: una canna rigonfia indica che il cilindro ha subito una sovrapressione o un grave impatto laterale.
- Corrosione su canne in alluminio o acciaio: la corrosione superficiale indebolisce la parete e alla fine può consentire la formazione di crepe sottili. Nella lavorazione degli alimenti o negli ambienti esterni, ciò è particolarmente rilevante.
- Condizioni dei tiranti: sui cilindri con tiranti (il tipo più comune), controllare la rettilineità di ciascun tirante e l'eventuale presenza di crepe nelle sezioni filettate. Un tirante piegato indica che il cilindro ha assorbito un carico d'urto perpendicolare al suo asse.
Ispezione del tappo terminale
Ispezionare entrambi i cappucci terminali per individuare eventuali crepe, in particolare attorno ai fori di ingresso delle porte e agli angoli in cui passano i tiranti. Le crepe sottili sono spesso visibili solo sotto ingrandimento o con il test con coloranti penetranti. Qualsiasi crepa confermata in un cappuccio terminale è una sostituzione obbligatoria: i componenti pressurizzati con crepe strutturali non possono essere riparati mediante saldatura, riempimento o nastratura.
Lista di controllo completa per l'ispezione del cilindro dell'aria
Utilizzare questa lista di controllo durante la manutenzione programmata o durante l'indagine su un reclamo relativo alle prestazioni del cilindro. Un superamento in ogni categoria indica che il cilindro è in condizioni riparabili. Qualsiasi risultato di guasto dovrebbe attivare l'azione correttiva corrispondente prima che la bombola venga rimessa in produzione.
| Elemento di ispezione | Metodo | Condizione di superamento | Azione fallita |
|---|---|---|---|
| Perdite d'aria esterne | Soluzione di sapone sotto pressione | Nessuna bolla su nessun giunto o guarnizione | Stringere i raccordi o sostituire le guarnizioni |
| Perdita del bypass interno | Prova di collegamento e pressurizzazione | Aumento della pressione pari a zero in 60 secondi | Smontare e sostituire le guarnizioni del pistone |
| Superficie dello stelo del pistone | Ispezione visiva della pulizia | Nessuna rigatura, ruggine o ammaccatura | Sostituire o ricromare l'asta |
| Rettilineità dell'asta | Comparatore su blocchi a V | ≤ 0,05 mm per 100 mm | Sostituire l'asta |
| Pressione di alimentazione al porto | Manometro in linea | Entro il 10% del setpoint durante il movimento | Cancella restrizioni, controlla la dimensione della linea |
| Coppia di fissaggio del fissaggio | Chiave dinamometrica | Secondo le specifiche, nessun movimento | Riserrare secondo le specifiche |
| Comportamento del cuscino | Osservare il movimento di fine corsa | Decelerazione fluida, nessun impatto | Regolare lo spillo o sostituire la guarnizione dell'ammortizzo |
| Condizioni della canna e del fondello | Ispezione visiva | Nessuna crepa, ammaccatura o corrosione | Sostituire il componente danneggiato |
| Livello dell'olio lubrificatore | Controllo visivo del livello della vasca | Olio visibile nel vetro spia | Rabboccare con olio della gradazione corretta |
| Marmitta di scarico | Controllo/visivo del flusso | Flusso di scarico illimitato | Pulire o sostituire la marmitta |
Quanto spesso dovresti ispezionare un cilindro pneumatico
La frequenza delle ispezioni dipende dal ciclo di lavoro del cilindro, dall'ambiente e dalla criticità del processo. Non esiste un intervallo universale: un cilindro che funziona 3 turni al giorno, 7 giorni alla settimana in una fonderia polverosa richiede un'attenzione molto più frequente di uno che funziona due volte per turno in una sala di assemblaggio pulita.
| Condizione | Intervallo di ispezione consigliato | Intervallo di sostituzione della guarnizione |
|---|---|---|
| Ambiente leggero e pulito | Ogni 12 mesi | Ogni 3-5 anni o 20 milioni di cicli |
| Impieghi medi, ambiente industriale normale | Ogni 6 mesi | Ogni 1-2 anni o 10 milioni di cicli |
| Ambiente gravoso, polveroso o umido | Ogni 3 mesi | Annualmente o cicli di 5 milioni |
| Esposizione ad alte temperature o sostanze chimiche | Visiva mensile; controllo completo trimestrale | Ogni 6 mesi |
Oltre agli intervalli basati sul tempo, implementa trigger basati sulle condizioni. Ogni volta che un cilindro mostra un nuovo sintomo (tempo di ciclo più lento, nuovo rumore, guasto del sensore di posizione o perdita visibile) trattalo come un evento di ispezione non programmato, indipendentemente da quando è stata completata l'ultima manutenzione programmata. Aspettare il prossimo intervallo programmato quando i sintomi sono già comparsi significa aspettare un fallimento.
Problemi comuni del cilindro dell'aria e le loro cause principali
Quando si controlla un cilindro pneumatico, essere in grado di risalire alla causa principale di un sintomo fa risparmiare tempo e previene il ripetersi di guasti. Di seguito sono riportati i problemi riscontrati più frequentemente e le loro cause più probabili.
Il cilindro non si estende né si ritrae
- Nessuna pressione di alimentazione: controllare il funzionamento dell'elettrovalvola a monte e l'unità FRL
- Stelo del pistone grippato: causato dalla mancanza di lubrificazione o dalla grave usura della boccola dello stelo
- Ostruzione meccanica esterna: il carico è bloccato o il cilindro è bloccato meccanicamente a fine corsa
- La valvola a spillo d'ammortizzo è troppo chiusa: il cilindro va in stallo prima di raggiungere il cappuccio terminale a causa della pressione di scarico intrappolata
Il cilindro si muove in modo irregolare o a scatti
- Stick-slip dalle guarnizioni a secco: aggiungi lubrificazione o passa a un modello con cilindro prelubrificato
- Alimentazione dell'aria contaminata: particelle o acqua nell'alimentazione dell'aria causano un attrito irregolare. Ispezionare e sottoporre a manutenzione il filtro dell'aria e il separatore dell'acqua.
- Valvole di controllo del flusso sottodimensionate: un flusso insufficiente provoca un comportamento pendolare. Rivedere i requisiti di portata rispetto al valore nominale Cv della valvola installata.
Il cilindro non riesce a raggiungere la fine della corsa sotto carico
- Pressione di esercizio troppo bassa: verificare il setpoint del regolatore e controllare la caduta di pressione nelle linee di alimentazione lunghe
- Dimensioni del foro sottodimensionate per il carico: ricalcolare la forza richiesta utilizzando F = P × A e aggiornare il foro se necessario
- Grave bypass della guarnizione del pistone: il cilindro non riesce a creare la pressione completa della camera perché l'aria attraversa il pistone più velocemente di quanto viene fornita
Rottura rapida e ripetuta della tenuta
- Aria di alimentazione contaminata: le particelle piccole fino a 10 micron agiscono come un abrasivo contro i labbri delle tenute. Installare a monte un filtro a coalescenza da 5 micron.
- Superficie dell'asta rigata: un'asta danneggiata distrugge le nuove guarnizioni in pochi giorni. L'asta deve essere corretta prima che la sostituzione della guarnizione faccia alcuna differenza.
- Cilindro disallineato: il caricamento laterale danneggia i labbri di tenuta in modo non uniforme. Correggere l'allineamento prima di richiudere.
- Materiale di tenuta sbagliato per l'ambiente: aggiornare il materiale di tenuta per adattarlo alla temperatura operativa effettiva e all'esposizione chimica.
Quando sostituire l'intero cilindro pneumatico e quando ripararlo
Non tutti i problemi del cilindro richiedono una sostituzione completa. I kit di guarnizioni per cilindri ISO di dimensioni standard sono ampiamente disponibili e poco costosi: la sostituzione delle guarnizioni in un cilindro con alesaggio di 63 mm in genere costa meno di $ 20 in parti , contro $ 80– $ 250 per un nuovo cilindro equivalente. Ma la sostituzione della guarnizione è utile solo se gli altri componenti sono ancora in condizioni utilizzabili.
La riparazione è la scelta giusta quando:
- L'alesaggio della canna è liscio e entro la tolleranza (nessuna rigatura o corrosione)
- Lo stelo del pistone è diritto e la sua finitura superficiale è intatta
- I cappucci terminali sono privi di crepe e le filettature sono in buone condizioni
- Il cilindro non ha superato circa il 50% della sua vita utile prevista
- Un pezzo di ricambio identico ha tempi di consegna lunghi e la produzione non può aspettare
Sostituire il cilindro quando:
- La canna è rigata o corrosa: le nuove guarnizioni falliranno rapidamente se la superficie della canna è danneggiata
- La barra è piegata, rigata profondamente o ha un diametro inferiore al minimo: le barre non possono essere riparate in modo affidabile sul campo
- Le filettature dei cappucci terminali sono rovinati o i cappucci terminali sono incrinati
- Il cilindro è stato riparato più volte e continua a guastarsi a brevi intervalli: una sequenza di guasti ripetuti segnala un problema sistemico (cilindro sbagliato per l'applicazione) che la riparazione non risolverà
- Il cilindro è di dimensioni non standard o obsolete per cui i kit di guarnizioni non sono più disponibili
Prima di ordinare un ricambio, documentare in modo completo le specifiche del cilindro esistente: diametro del foro, lunghezza della corsa, stile di montaggio (tirante, corpo profilato o corpo rotondo), dimensione e posizione della porta, tipo di filettatura dell'estremità dello stelo ed eventuali caratteristiche speciali (acciaio inossidabile, pistone magnetico, specifiche per camera bianca). Ordinare un cilindro con la posizione dell'attacco o il tipo di estremità dello stelo sbagliati richiederà ulteriori modifiche meccaniche e ritarderanno ulteriormente la riparazione.