

I sistemi pneumatici sono la spina dorsale della moderna automazione industriale e comprendere come funzionano, dove falliscono e come ottimizzarli può ridurre direttamente i tempi di fermo e i costi operativi. Questa guida copre tutto, dai componenti principali ai benchmark delle prestazioni, con dati reali provenienti dagli ambienti di produzione.
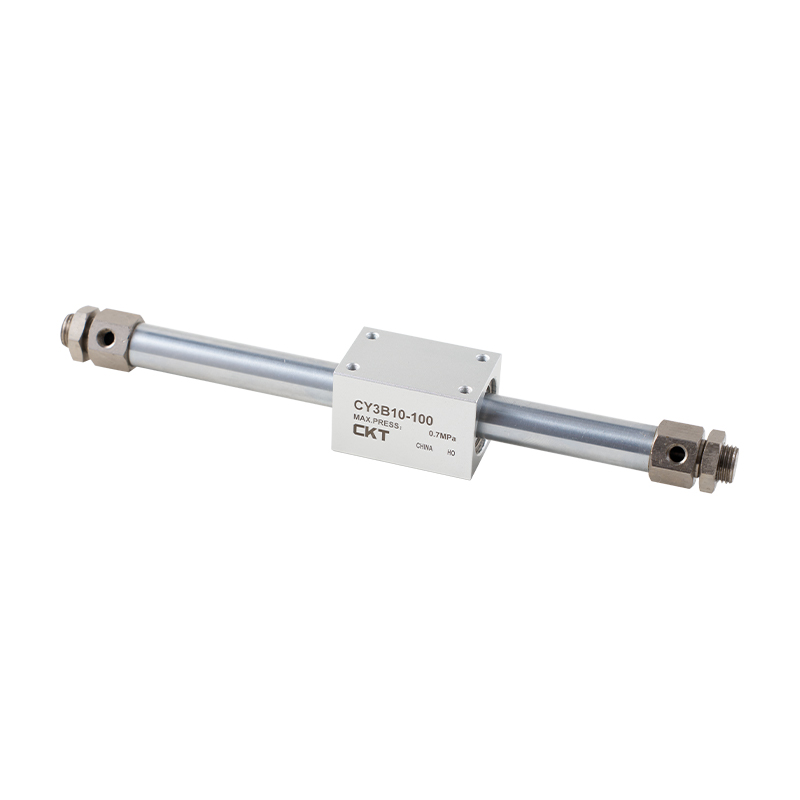
Spiegazione dei componenti principali dei sistemi pneumatici
Compressori
I compressori rotativi a vite dominano gli impianti industriali perché forniscono un flusso d'aria continuo a una pressione costante. Una tipica unità rotativa a vite da 55 kW può generare circa 9–10 m³/min di aria libera a 7 bar, sufficienti per alimentare contemporaneamente decine di bombole di medie dimensioni. I compressori a pistoni alternativi sono comuni per le officine più piccole e le applicazioni ad uso intermittente.
Ricevitori d'aria
I serbatoi di stoccaggio tamponano i picchi di domanda e consentono al compressore di spegnersi durante i periodi di basso carico. La regola pratica è 6–10 litri di capacità del ricevitore per m³/min di potenza del compressore . Un ricevitore sottodimensionato costringe il compressore a un ciclo breve, aumentando l'usura e il consumo energetico fino al 20%.
Unità FRL
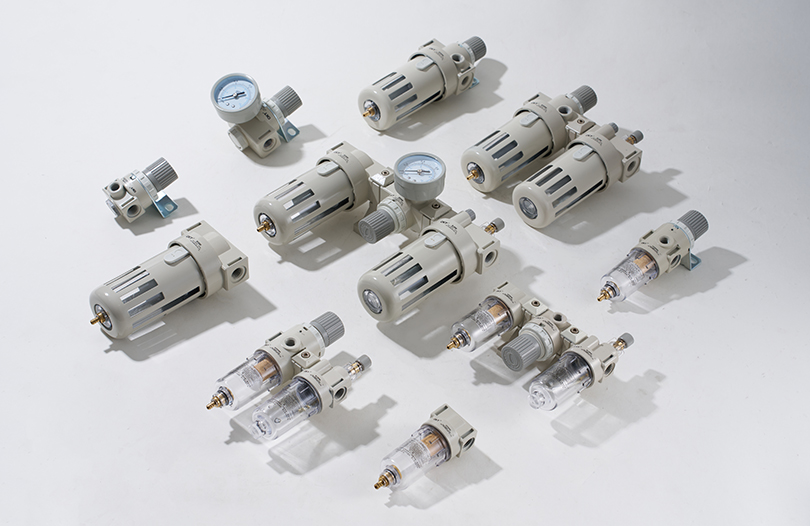
Il filter-regulator-lubricator combination is the last line of air preparation before each machine or actuator group. ISO 8573-1 Class 1 filtration targets particles down to 0.01 micron, dew points of -70°C, and oil content below 0.01 mg/m³ — essential for protecting precision air cylinders and valves from contamination-related failures.
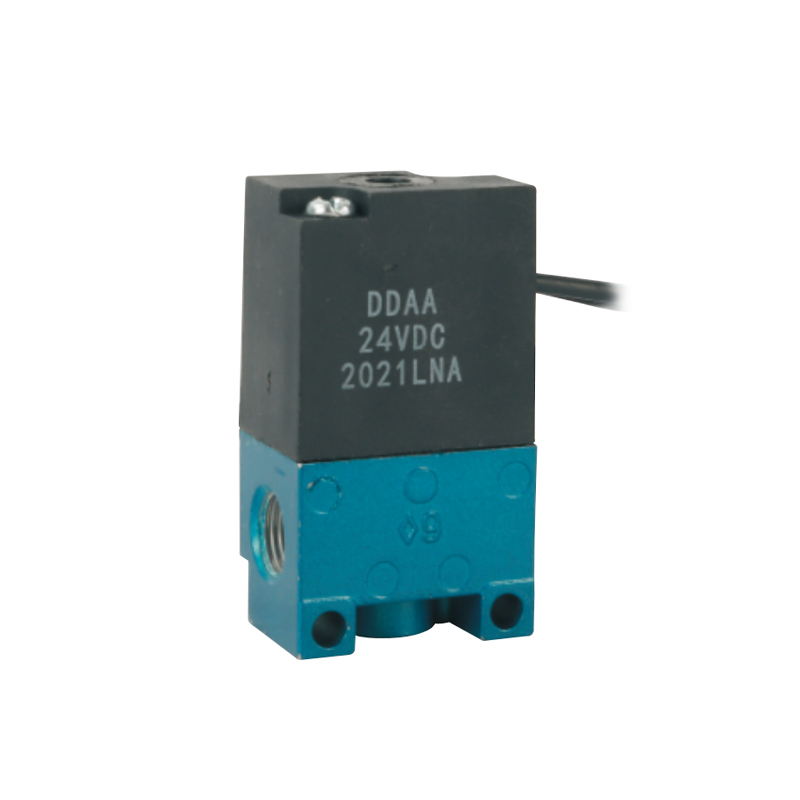
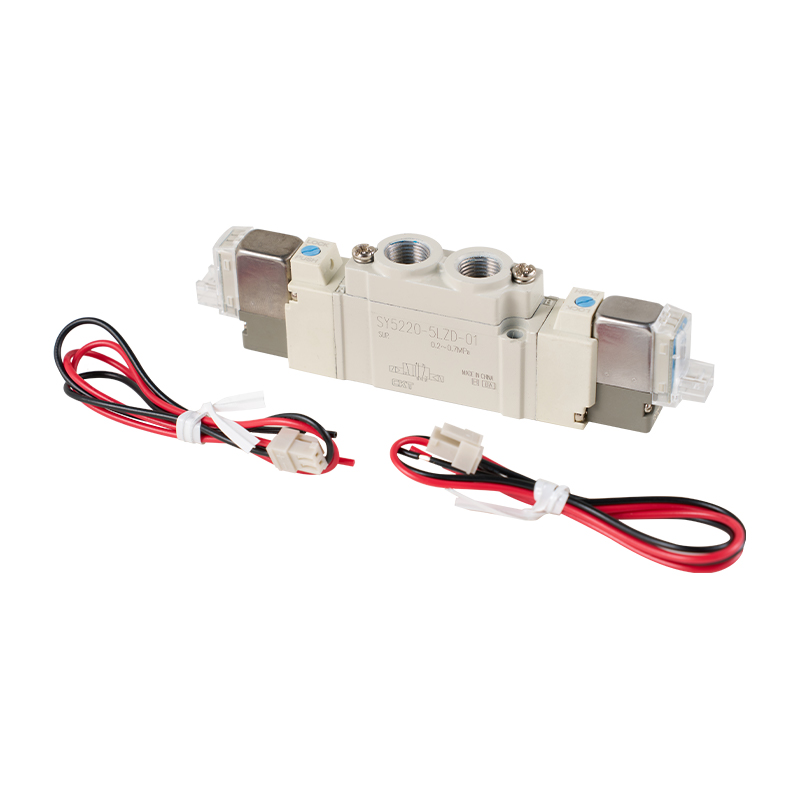
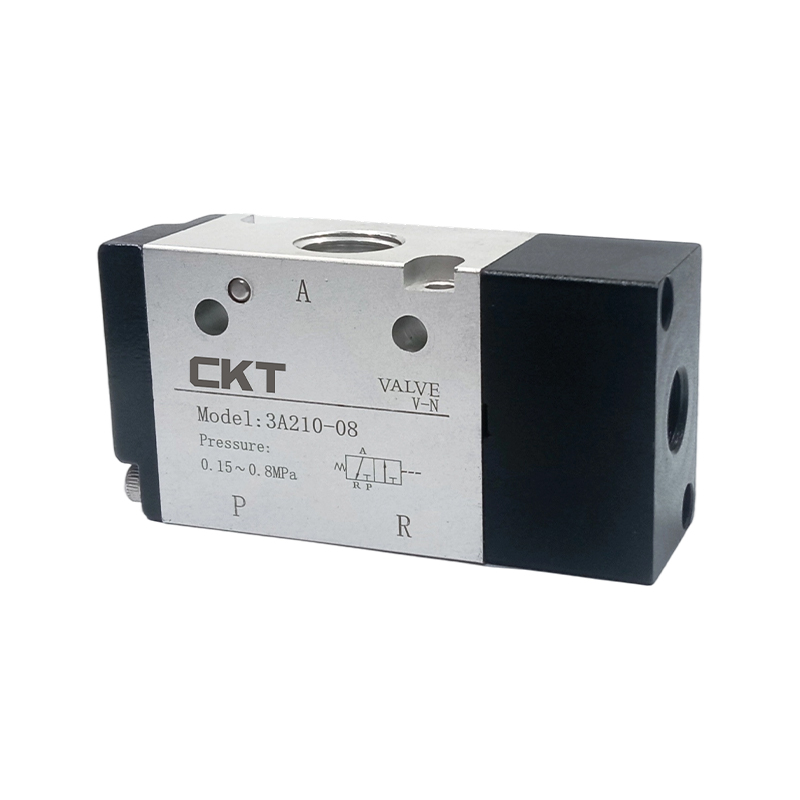
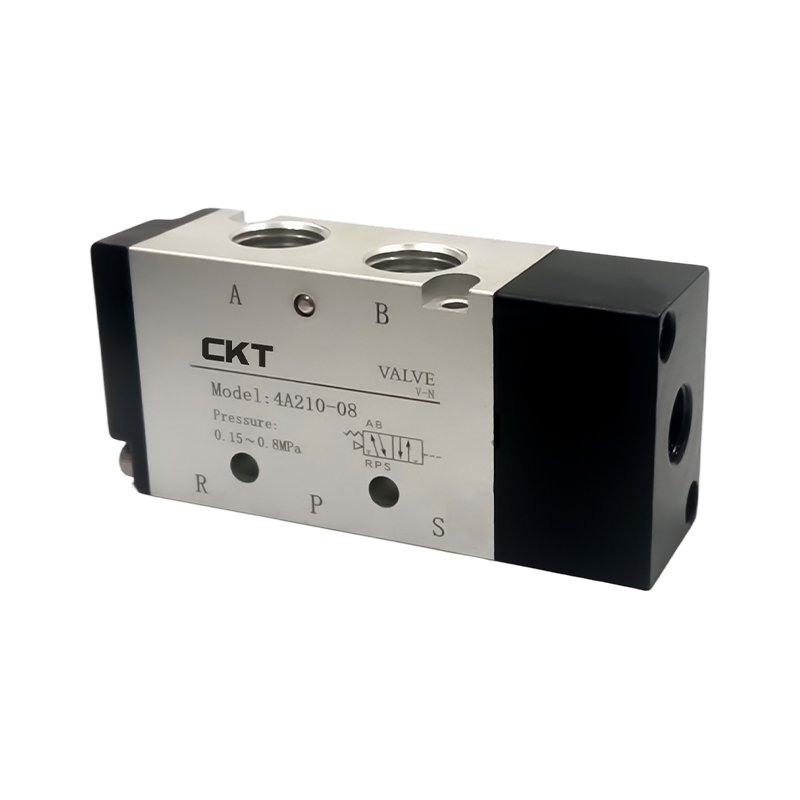
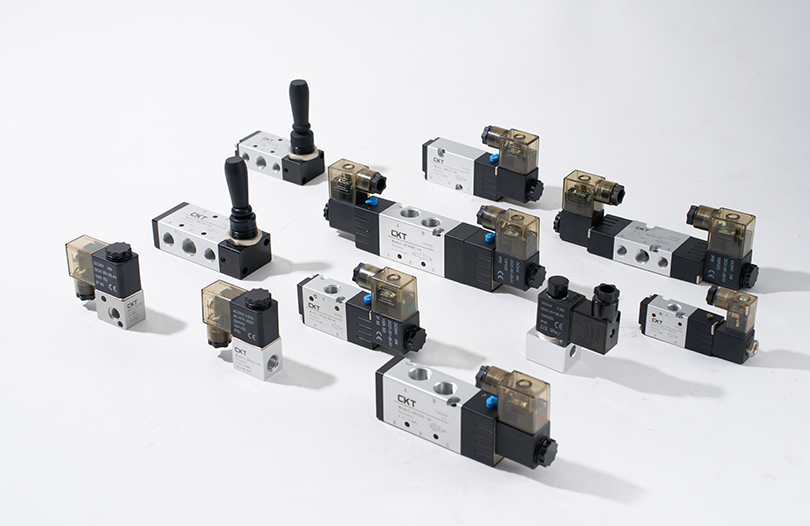
Valvole di controllo direzionale
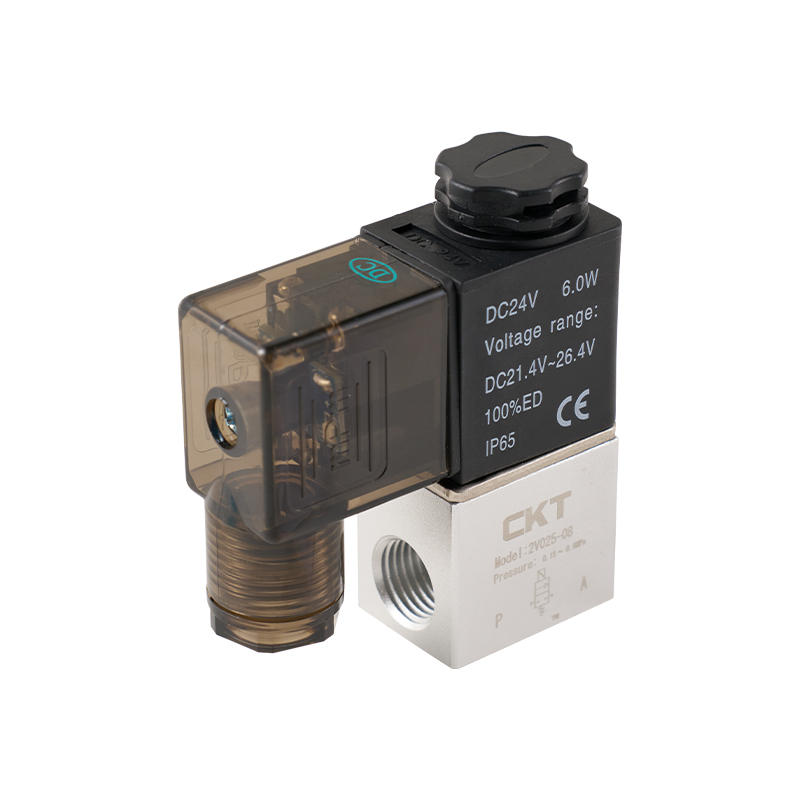
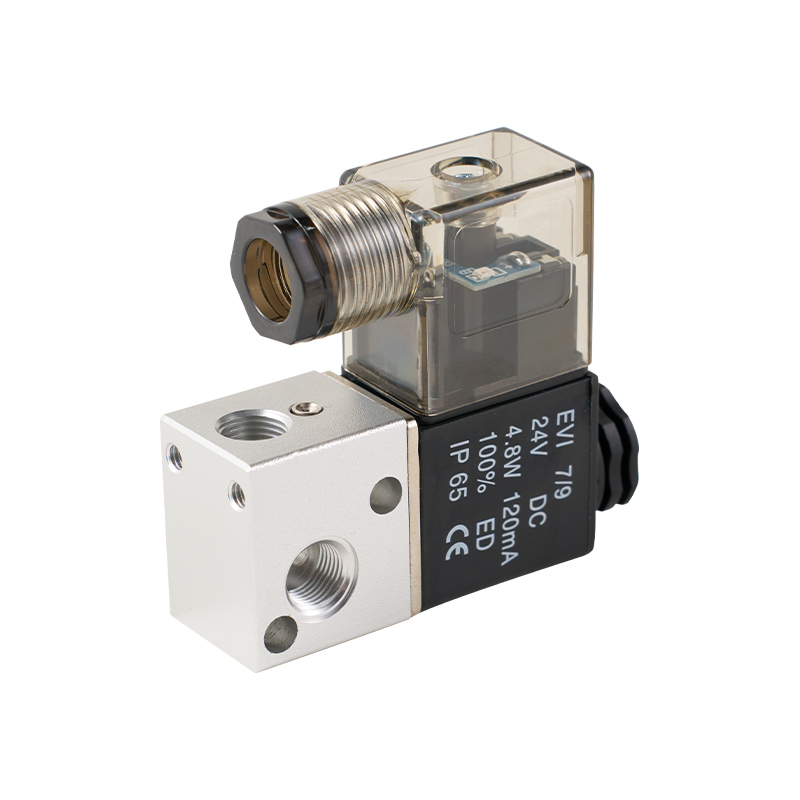
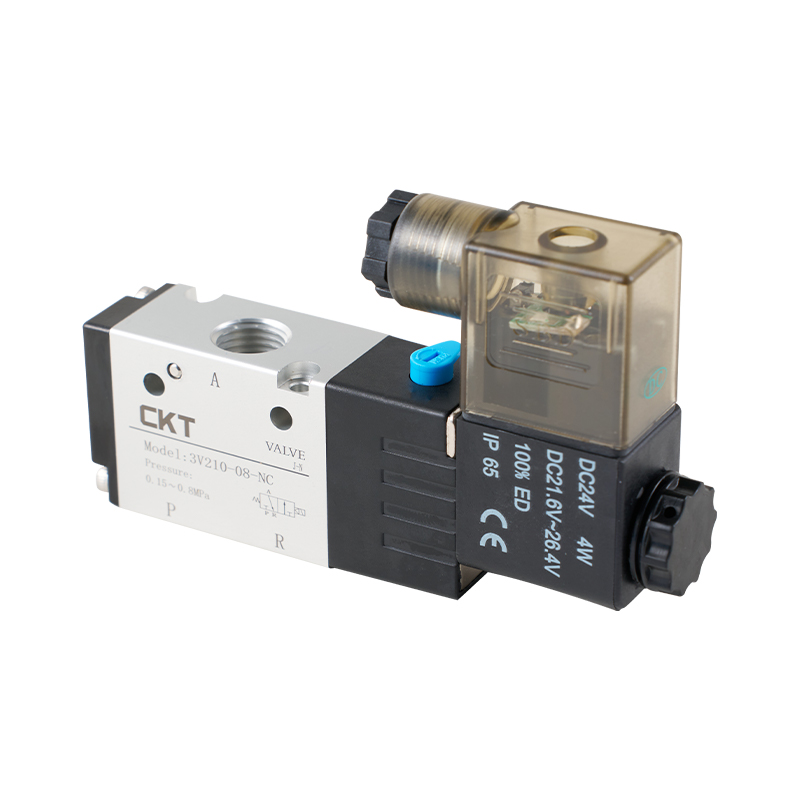
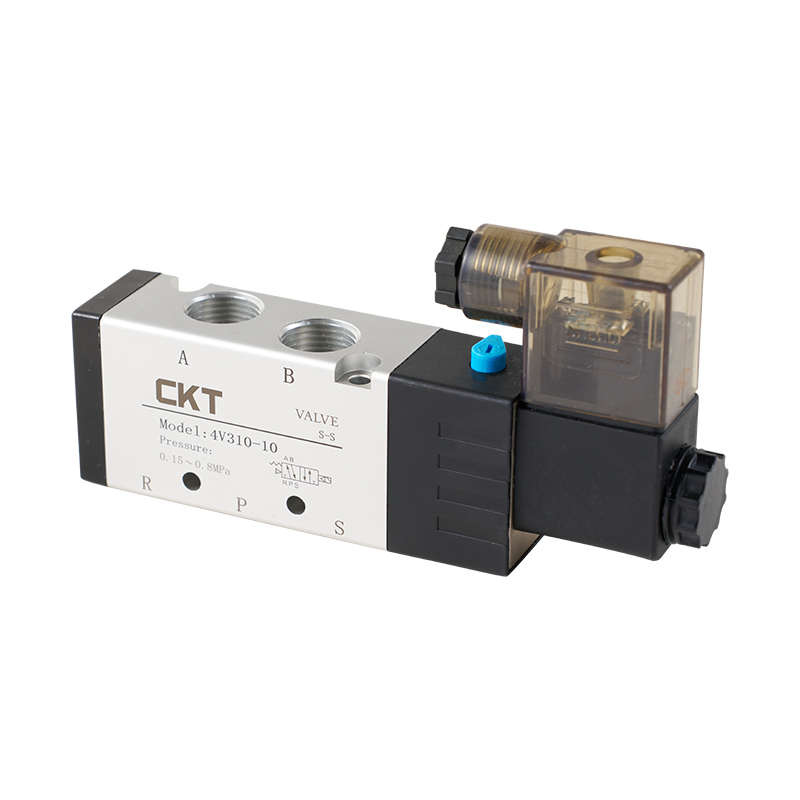
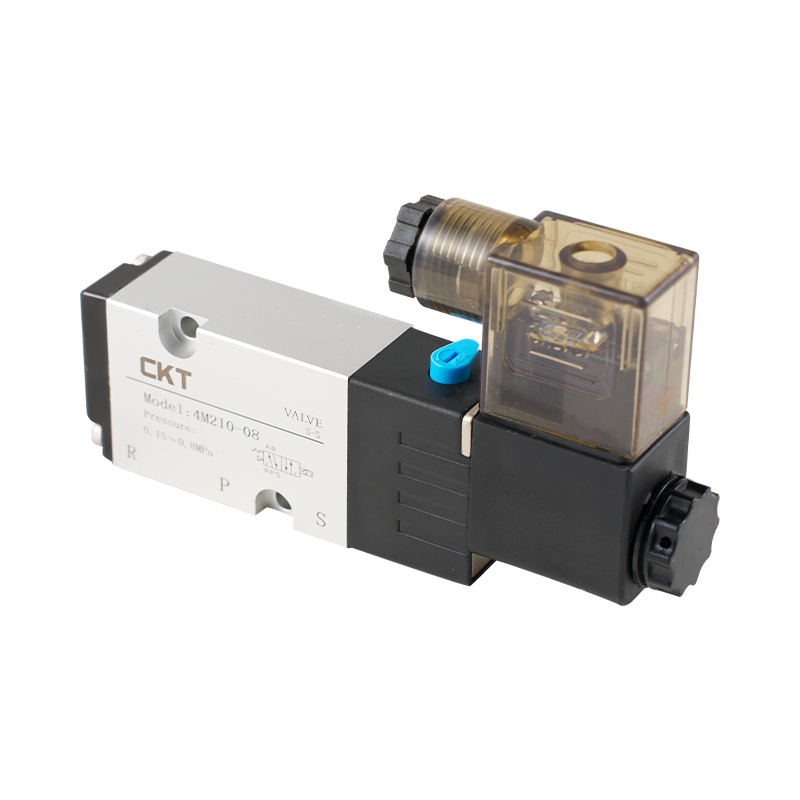
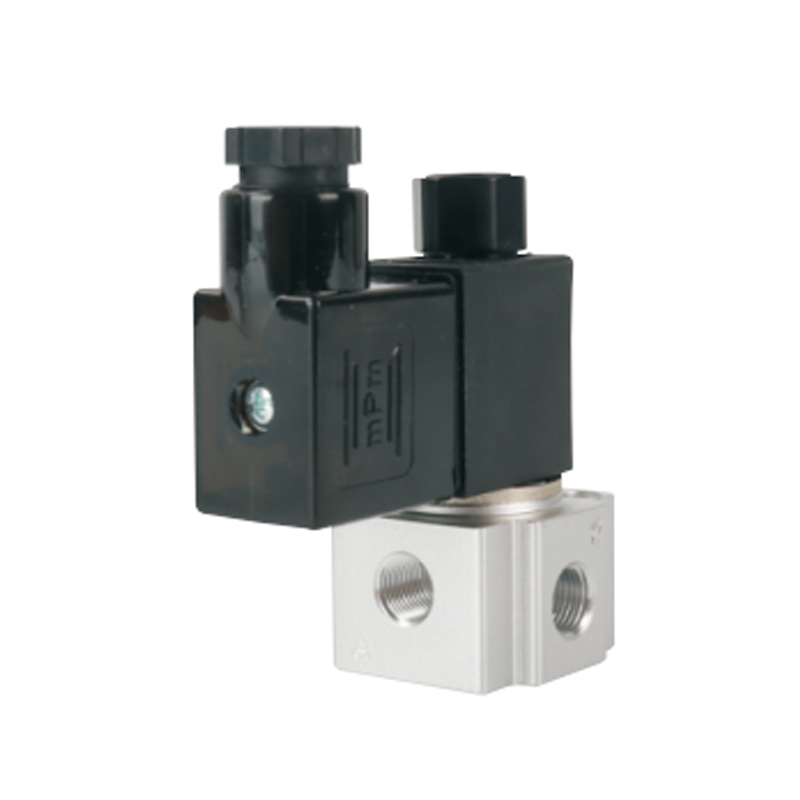
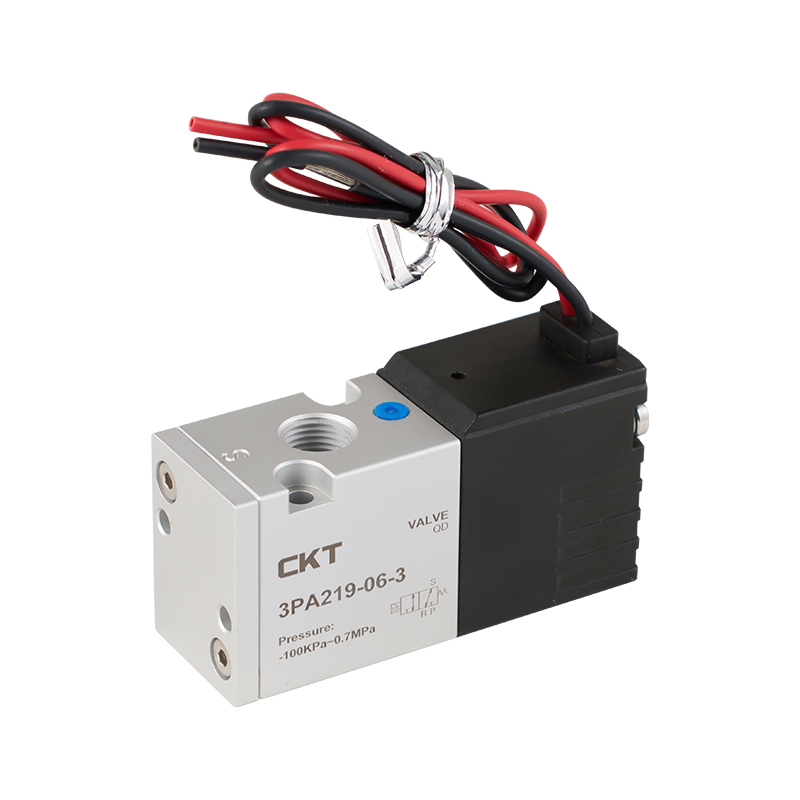
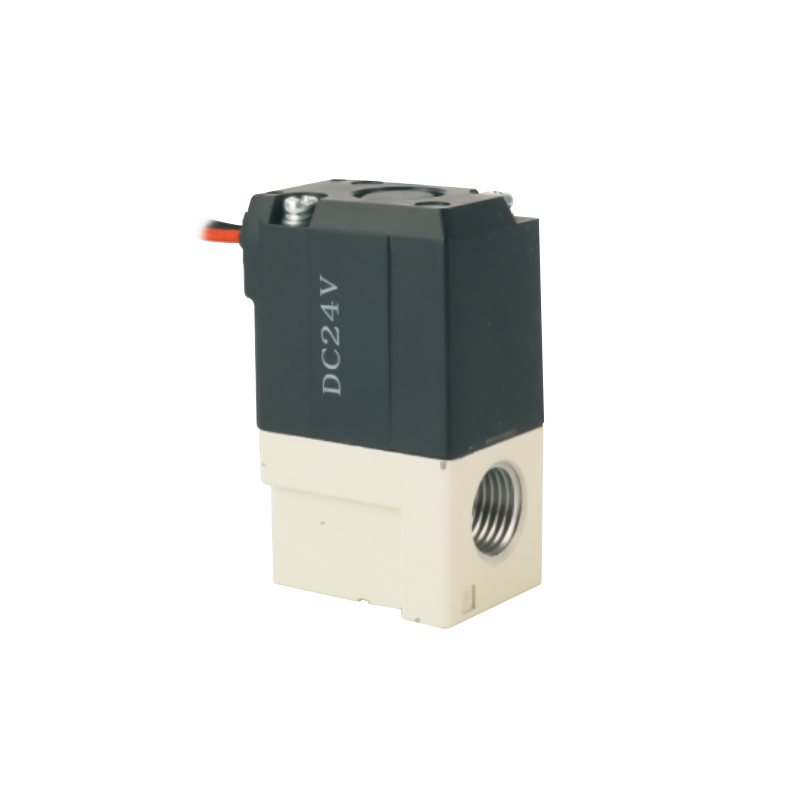
Ilse valves route compressed air to either end of an air cylinder or to an exhaust port. A standard 5/2-way solenoid valve can switch flow paths in sotto i 20 millisecondi , consentendo velocità di ciclo superiori a 10 corse al secondo in applicazioni ad alta velocità. Il dimensionamento della valvola è fondamentale: una valvola sottodimensionata crea una caduta di pressione che limita la velocità e la forza dell'attuatore.
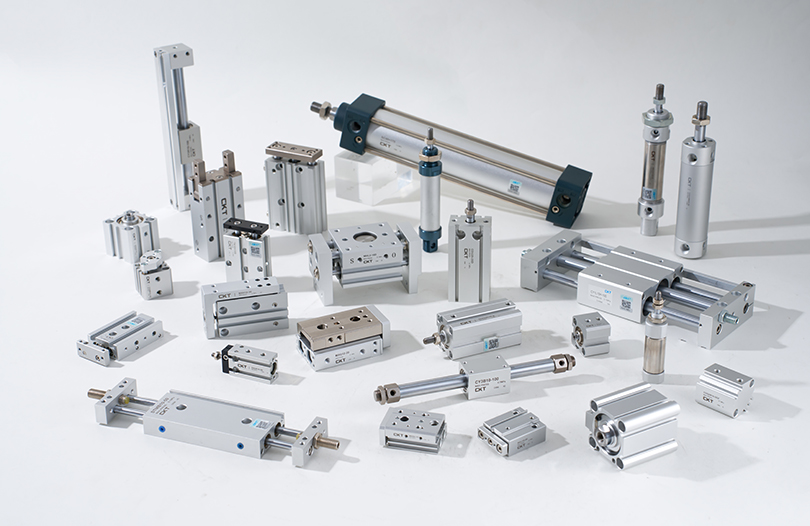
Tipi di cilindri pneumatici e criteri di selezione
Il air cylinder is the workhorse of any pneumatic system, yet it comes in enough variants that selecting the wrong type causes persistent performance or maintenance problems. The table below compares the most common types used in production environments.
| Tipo di cilindro | Gamma di fori | Lunghezza della corsa | Uso tipico | Uscita forzata a 6 bar |
|---|---|---|---|---|
| Standard ISO (a doppio effetto) | 12–320 mm | Fino a 2.000 mm | Automazione generale, bloccaggio | 68 N – 483 kN |
| Compatto / Corsa breve | 12–100 mm | 1–50 mm | Spazi stretti, pressante | 68 N – 47 kN |
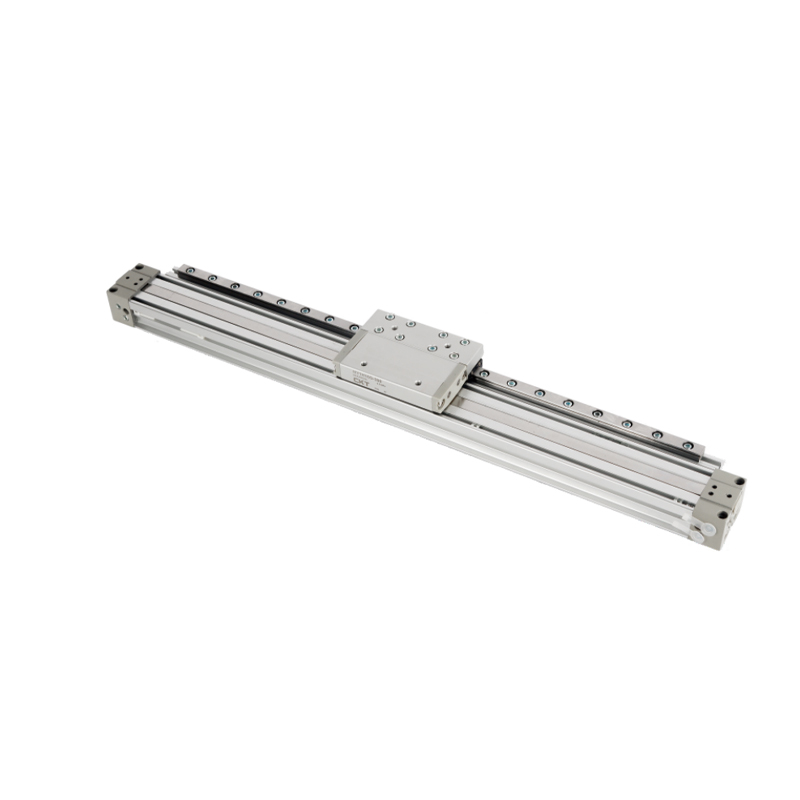
| Cilindro senza stelo | 16–80 mm | Fino a 10.000 mm | Trasporto a lungo raggio | 120 N – 30 kN |
| A semplice effetto (ritorno a molla) | 6–125 mm | Fino a 200 mm | Bloccaggio di sicurezza, valvole | 28 N – 73 kN (netto) |
| Cilindro guidato/scorrevole | 16–100 mm | Fino a 300 mm | Applicazioni di carico laterale | 120 N – 47 kN |
| Attuatore rotante | Paletta da 10–200 mm | Rotazione 90°–270° | Indicizzazione, rotazione | Coppia 0,3–500 Nm |
Quando si seleziona la dimensione dell'alesaggio del cilindro, aggiungere sempre a Margine di sicurezza del 25-30%. rispetto alla forza teorica richiesta per tenere conto dell'attrito, delle cadute di pressione nel circuito e dell'usura delle guarnizioni nel tempo. Per un carico che richiede 500 N, scegliere un foro che eroga almeno 650 N alla pressione regolata del sistema.
La selezione della lunghezza della corsa è importante anche oltre il semplice adattamento alla corsa richiesta. Le corse lunghe aumentano il rischio di deformazione dello stelo sotto carichi di compressione. Utilizzare la formula di deformazione di Eulero o i diagrammi di carico del produttore per qualsiasi corsa superiore a circa 300 mm: molti ingegneri lo ignorano finché un'asta non si piega e danneggia l'attrezzatura o il telaio della macchina.
In che modo la regolazione della pressione influisce sulle prestazioni dell'intero sistema pneumatico
Molte strutture gestiscono l'intera distribuzione dell'impianto a 8 o 10 bar, quando la maggior parte degli attuatori necessita solo di 5–6 bar. Questa singola abitudine spreca enormi quantità di energia. Per ogni bar di riduzione della pressione del sistema, il consumo energetico del compressore diminuisce di circa 6–8% . In un impianto che spende 150.000 dollari all'anno per l'energia dell'aria compressa, la riduzione da 8 a 6 bar su circuiti non critici può far risparmiare dai 18.000 ai 24.000 dollari all'anno.
Il solution is zone regulation — using dedicated pressure regulators at each machine or machine group to supply only the pressure each actuator needs, while the main distribution runs at a slightly higher header pressure for standby margin. A properly zoned plant typically reduces average network pressure by 1–2 bar without any loss of production throughput.
Caduta di pressione: il ladro silenzioso delle prestazioni
La caduta di pressione tra l'uscita del ricevitore e la porta del cilindro dell'aria è il punto in cui hanno origine la maggior parte dei problemi di prestazione del sistema pneumatico. Ogni metro di tubo sottodimensionato, ogni gomito affilato a 90 gradi, ogni elemento filtrante sporco aggiunge resistenza. L'obiettivo del settore è limitare la caduta di pressione totale dall'uscita del compressore all'attuatore non più di 0,5–1,0 bar in un sistema ben mantenuto.
Principali colpevoli dell'eccessiva caduta di pressione:
- Elementi filtranti intasati da ruggine, incrostazioni o olio del compressore: la pressione differenziale attraverso un filtro saturo può superare da sola 0,8 bar
- Tubi di distribuzione principale sottodimensionati: la velocità dell'aria superiore a 6–8 m/s nella rete provoca un flusso turbolento e una significativa perdita di pressione
- Raccordi ad attacco rapido con orifizi interni più piccoli del foro del tubo
- Valvole di controllo direzionale sottodimensionate per la portata richiesta (disadattamento del valore Cv)
- Perdite: una perdita di 1 mm di diametro a 7 bar spreca circa 1,1 m³/min di aria libera all'ora, sufficiente per far funzionare ininterrottamente diversi cilindri pneumatici standard
L'esecuzione di un'indagine sulla pressione lungo la rete di distribuzione, registrando la pressione al ricevitore, al collettore di ingresso di ogni macchina e all'attacco della bombola sotto carico, rivela esattamente dove si verificano le perdite. Questa operazione richiede meno di un giorno e identifica costantemente le azioni correttive che si ripagano entro un trimestre.
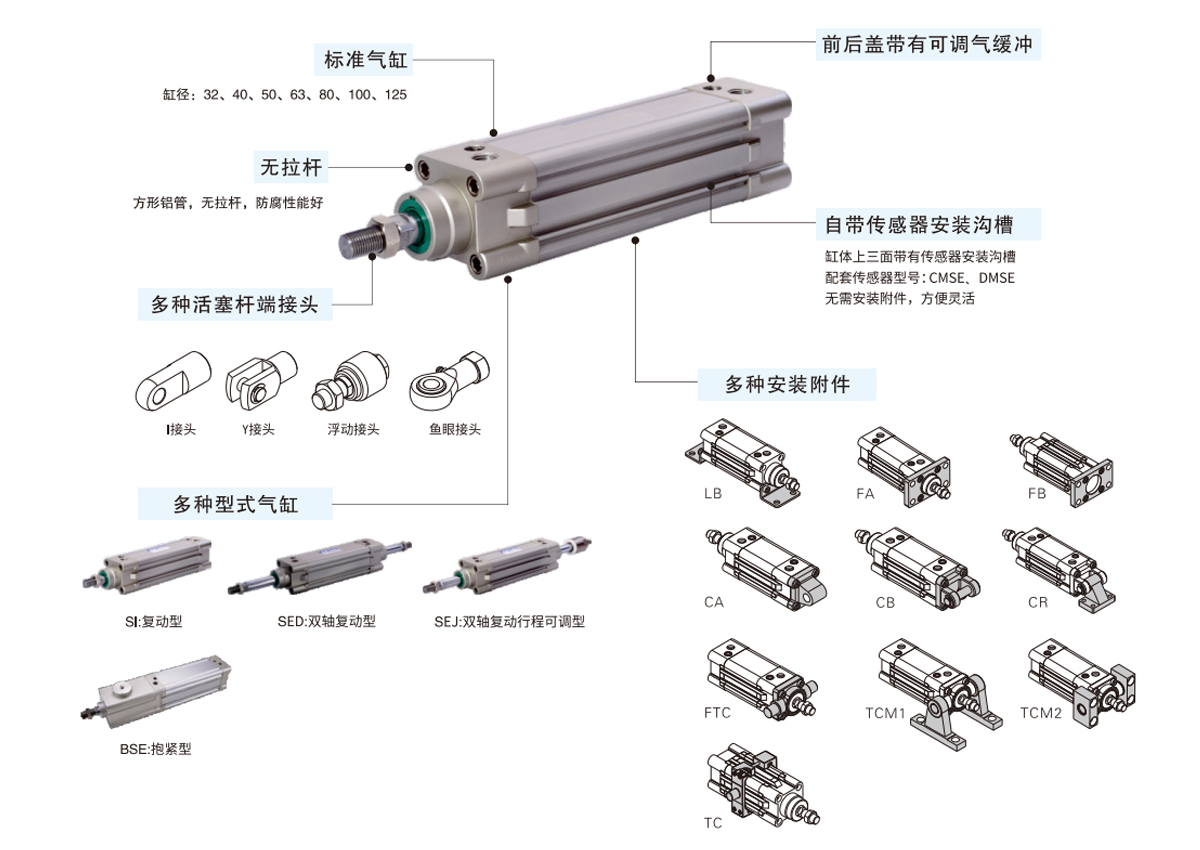
Standard di qualità dell'aria compressa e perché sono importanti per le bombole
Il ISO 8573-1 standard defines compressed air quality classes across three contaminants: solid particles, water (dew point), and total oil. Most industrial applications fall into quality class 3 or 4 for general pneumatics, but precision air cylinders in electronics assembly, food processing, or medical device manufacturing need class 1 or 2 air.
| Classe di qualità | Dimensione massima delle particelle | Punto di rugiada in pressione | Contenuto massimo di olio | Applicazione tipica |
|---|---|---|---|---|
| Classe 1 | 0,1 micron | -70°C | 0,01 mg/m³ | Medico, semiconduttore |
| Classe 2 | 1 micron | -40°C | 0,1 mg/m³ | Imballaggi alimentari e farmaceutici |
| Classe 3 | 5 micron | -20°C | 1 mg/m³ | Produzione generale |
| Classe 4 | 15 micron | 3°C | 5mg/m³ | Industria pesante, all'aperto |
| Classe 5 | 40 micron | 7°C | 25mg/m³ | Utensili pneumatici, soffiaggio |
Il funzionamento di aria di classe 4 o 5 attraverso cilindri pneumatici di precisione classificati per il servizio di classe 2 o 3 accelera rapidamente il degrado delle guarnizioni. La contaminazione da umidità è particolarmente aggressiva: l'acqua condensata all'interno della canna di un cilindro pneumatico provoca ruggine, rigature della superficie del foro ed eventuali guasti alle guarnizioni. Gli studi sulle modalità di guasto degli attuatori industriali attribuiscono costantemente il 40-60% dei guasti prematuri alla fornitura di aria contaminata piuttosto che sovraccarico meccanico o usura a fine vita.
Gli essiccatori refrigerati sono la soluzione standard per le applicazioni di classe 3 e 4. Raffreddano il flusso d'aria compressa a circa 3°C, provocando la condensazione e il drenaggio dell'umidità. Gli essiccatori ad adsorbimento raggiungono i punti di rugiada inferiori allo zero richiesti per le applicazioni di classe 1 e 2 ma consumano più energia, in genere 15-20% della potenza del compressore per un'unità rigenerativa riscaldata.
Dimensionamento corretto di un cilindro pneumatico: calcoli di alesaggio, corsa e velocità
Sbagliare la dimensione del foro è uno degli errori di progettazione più comuni e costosi nell’ingegneria dei sistemi pneumatici. Un cilindro sovradimensionato spreca aria compressa e crea eccessive difficoltà di ammortizzazione; uno sottodimensionato va in stallo sotto carico o funziona vicino ai limiti di pressione della tenuta.
Calcolo della forza
Il theoretical output force of a double-acting air cylinder on the extend stroke is:
F = P × A = P × (π × D² / 4)
Dove F è la forza in Newton, P è la pressione di alimentazione in Pa e D è il diametro del foro in metri. Per un cilindro con alesaggio di 63 mm a 6 bar (600.000 Pa):
F = 600.000 × (3,14159 × 0,063² / 4) = 600.000 × 0,003117 = 1.870 N (circa 190 kgf)
Nella corsa di rientro, lo stelo sposta una parte dell'area del foro, riducendo la forza. Un foro da 63 mm con uno stelo da 20 mm eroga circa 1.680 N in retrazione alla stessa pressione: una riduzione del 10% che deve essere presa in considerazione nelle applicazioni a due direzioni.
Velocità e portata
La velocità del cilindro dipende dal volume di aria erogata per unità di tempo. La velocità dell'attuatore è calcolata da:
Q = A × v × (P_abs / P_atm)
Dove Q è il flusso d'aria libero in m³/s, A è l'area del pistone, v è la velocità desiderata del pistone in m/s e P_abs è la pressione di esercizio assoluta. Per raggiungere 0,5 m/s con un alesaggio di 63 mm a 6 bar assoluti, la valvola e il tubo devono passare approssimativamente 23 litri/min di aria libera — un utile punto di riferimento per la selezione del Cv della valvola.
Requisiti di ammortizzazione
A velocità superiori a 0,2 m/s, i cilindri pneumatici richiedono un'ammortizzazione di fine corsa per prevenire danni da impatto violento al pistone, allo stelo e agli utensili collegati. I cuscini regolabili integrati funzionano per velocità moderate fino a circa 0,5 m/s. Inoltre sono necessari ammortizzatori idraulici esterni o decelerazione programmabile tramite valvole proporzionali. Ignorare l'ammortizzazione su un cilindro con alesaggio di 100 mm che viaggia a 1 m/s può generare forze di impatto superiori 3–5 kN sul cappuccio terminale, ben oltre ciò che la maggior parte dell'hardware di montaggio tollera per migliaia di cicli.
Strategie di efficienza energetica per sistemi pneumatici e aria compressa
L'aria compressa è spesso definita "la quarta utilità" nel settore manifatturiero ed è costantemente la più costosa in termini di unità di lavoro. L'efficienza di conversione da elettricità a lavoro meccanico per un sistema di aria compressa è in genere solo 10-15% all'attuatore, rispetto all'85-90% per gli azionamenti diretti del motore elettrico. Ciò rende l’ottimizzazione energetica di fondamentale importanza.
Passaggio 1
Misurare il consumo d'aria effettivo
Installare i misuratori di flusso all'uscita del compressore principale e a ciascun gruppo principale di macchine. La maggior parte degli stabilimenti scopre che il 20-30% delle macchine utilizza quantità di aria sproporzionatamente elevate rispetto alla produzione. Questi diventano gli obiettivi prioritari per il ridimensionamento dei cilindri, la riduzione della pressione o la riprogettazione del processo.
Passaggio 2
Ridurre e dimensionare correttamente la pressione di esercizio
Controllare ogni macchina e cilindro pneumatico per il suo reale fabbisogno di pressione. Sostituire le bombole sovradimensionate con bombole correttamente dimensionate a pressione inferiore. Installare i regolatori del punto di utilizzo impostati sulla pressione minima richiesta. Nelle strutture con requisiti di pressione diversi, prendere in considerazione la suddivisione in anelli di distribuzione ad alta e bassa pressione anziché fornire tutto alla pressione di picco della domanda.
Passaggio 3
Recuperare il calore del compressore
I compressori rotativi a vite rifiutano approssimativamente L'80-90% dell'energia immessa è sotto forma di calore nel processo di compressione. L'installazione di un sistema di recupero del calore sul circuito di raffreddamento del compressore cattura questa energia termica per il riscaldamento degli ambienti, il riscaldamento dell'acqua di processo o le applicazioni di essiccazione. I periodi di ammortamento per il recupero del calore sono generalmente di 1-3 anni.
Passaggio 4
Sostituisci i compressori a velocità costante con azionamenti a velocità variabile
Un compressore con azionamento a velocità variabile (VSD) modula la velocità del motore per soddisfare la domanda d'aria effettiva in tempo reale, anziché caricare e scaricare a piena velocità. Negli impianti con domanda fluttuante, i compressori VSD risparmiano 20–35% dell'energia del compressore rispetto alle unità a velocità fissa. Il punto di pareggio si verifica generalmente quando l'utilizzo del sistema scende al di sotto dell'80% della capacità nominale per porzioni significative del turno.
Passaggio 5
Implementare un programma di rilevamento e riparazione delle perdite
I rilevatori di perdite ad ultrasuoni possono identificare perdite attraverso il rumore di fondo a distanze fino a 10 metri. Un programma strutturato (etichettatura delle perdite, quantificazione della portata, definizione delle priorità in base ai costi e monitoraggio del completamento della riparazione) consente di ottenere costantemente una riduzione delle perdite da un tasso di perdita tipico del 20-30% a un valore inferiore 5–8% entro 12 mesi . Questo da solo spesso elimina la necessità di ulteriore capacità del compressore.
Sistemi pneumatici e sistemi idraulici: quando sceglierli
Sia i sistemi pneumatici che quelli idraulici forniscono forza attraverso un mezzo fluido, ma le loro caratteristiche li rendono ciascuno più adatto ad applicazioni specifiche. Confondere i due porta a sistemi sovraingegnerizzati e costosi o con prestazioni insufficienti.
Caratteristico
Sistema pneumatico
Sistema idraulico
Pressione di esercizio
4–10 bar tipici
100–700 bar tipico
Uscita della forza
Fino a ~50 kN pratici
Fino a diversi MN
Velocità
Veloce; fino a 3 m/s comune
Moderato; 0,1–0,5 m/s tipico
Controllo della posizione
Difficile (compressibilità dell'aria)
Eccellente (fluido incomprimibile)
Rischio di contaminazione
Basso (aria esaurita)
Elevata (perdite olio, smaltimento)
Complessità di manutenzione
Inferiore; competenze standard
Superiore; necessaria l'analisi dei fluidi
Costo di installazione
Più in basso
Superiore (serbatoio, filtrazione, guarnizioni)
Miglior caso d'uso
Alta velocità, forza da leggera a media, ambienti puliti
Forza elevata, posizionamento preciso, industria pesante
Un confine pratico: dove i requisiti di forza superano approssimativamente 50 kN o laddove sia obbligatorio mantenere la posizione precisa a metà corsa, l'idraulica è solitamente la scelta migliore. Al di sotto di tale soglia, i sistemi pneumatici vincono in termini di velocità, semplicità, pulizia e costo totale del sistema inferiore. In molte applicazioni ibride, come le pinze ad azionamento pneumatico su una pressa idraulica, entrambe le tecnologie coesistono sulla stessa macchina.
Applicazioni pneumatiche a forza elevata e crescita dei cilindri pneumatici
Quando le dimensioni standard del foro del cilindro pneumatico non sono in grado di fornire la forza richiesta alla pressione disponibile del sistema, diverse strategie di progettazione estendono la capacità pneumatica prima che diventi necessario il passaggio all'idraulica.
Cilindri tandem
Due cilindri pneumatici montati coassialmente con gli steli collegati moltiplicano la forza di uscita senza aumentare la dimensione del foro. Una coppia tandem di cilindri da 100 mm di alesaggio a 6 bar eroga circa 9,4 kN - quasi il doppio della potenza di una singola unità - pur mantenendo lo stesso diametro del cilindro per spazi ristretti. Il compromesso è una maggiore lunghezza complessiva e un consumo d'aria proporzionalmente più elevato.
Intensificatori aria su olio
Ilse hybrid devices use a large-bore pneumatic piston driving a small-bore hydraulic piston to achieve hydraulic pressure from a pneumatic supply. A 10:1 intensifier fed at 7 bar produces 70 bar of hydraulic output, suitable for pressing, clinching, or staking operations that need precise force with clean exhaust. Air-over-oil systems eliminate the need for a full hydraulic power unit while achieving press forces of 50–200 kN in configurazioni compatte con montaggio su banco.
Moltiplicatori di cilindri pneumatici tramite collegamento meccanico
Meccanismi a ginocchiera, seguicamma e collegamenti a leva amplificano meccanicamente l'uscita del cilindro pneumatico nel punto di applicazione. Può essere sviluppato un semplice morsetto a ginocchiera azionato da un cilindro con alesaggio di 50 mm a 6 bar forze di serraggio superiori a 20 kN alla fine della corsa quando la geometria della ginocchiera si avvicina al punto morto. Questa tecnica è ampiamente utilizzata negli impianti di saldatura e negli strumenti di pressatura.
Cilindri standard con alesaggio maggiore
I cilindri conformi alla norma ISO 15552 sono disponibili con alesaggi fino a 320 mm. A 6 bar, una bombola pneumatica con alesaggio di 320 mm eroga circa 483 kN di spinta teorica - avvicinandosi al territorio di un piccolo cilindro idraulico. Queste unità di grande diametro consumano notevoli volumi d'aria per corsa (una corsa di 300 mm su un diametro di 320 mm sposta circa 24 litri di aria libera per ciclo), quindi le dimensioni del ricevitore e la capacità del compressore devono essere attentamente riviste prima di specificarle.
Scelta delle bombole pneumatiche per ambienti industriali specifici
Non tutti i corpi dei cilindri pneumatici e i materiali di tenuta sono adatti a ogni ambiente operativo. Specificare la variante sbagliata per condizioni difficili o particolari provoca guasti accelerati indipendentemente dalla qualità della progettazione del resto del sistema pneumatico.
- Cibo e bevande: Cilindri con corpo in acciaio inossidabile con materiali di tenuta conformi alla FDA (silicone o EPDM), nessuna lubrificazione esterna e profili esterni lisci che resistono all'accumulo di batteri. Le varianti con grado di lavaggio (IP67 o IP69K) tollerano cicli di pulizia con acqua e prodotti chimici ad alta pressione.
- Ambienti ad alta temperatura: Le guarnizioni NBR standard si guastano sopra gli 80°C. Per fonderie, forni o applicazioni vicine al processo superiori a 100°C, specificare guarnizioni in fluoroelastomero (FKM/Viton) classificate per 200°C. Al di sopra dei 150°C ambiente, sono necessari anche schermi termici esterni sul corpo del cilindro per proteggere gli anelli di ritenzione e i cappucci terminali.
- Atmosfere corrosive: I corpi in alluminio nichelato per elettrolisi o anodizzato duro resistono a una lieve esposizione chimica. Negli ambienti marini, offshore o negli impianti chimici, la struttura completamente in acciaio inossidabile con fori rivestiti in PTFE offre la migliore resistenza alla corrosione a scapito di peso e prezzo più elevati.
- Zone ATEX/antideflagranti: Gli attuatori pneumatici sono intrinsecamente più sicuri degli azionamenti elettrici nelle zone pericolose perché non producono scintille. Tuttavia, i solenoidi delle valvole e i sensori di posizione collegati al cilindro pneumatico devono avere classificazioni di zona ATEX appropriate. Il corpo del cilindro stesso deve essere verificato antiscintilla: l'alluminio è generalmente accettabile, ma la ghisa deve essere controllata rispetto ai requisiti di classificazione della zona.
- Applicazioni per camere bianche: Le camere bianche ISO Classe 5 e superiori richiedono cilindri con guarnizioni esenti da degassamento, senza lubrificazione esterna e materiali compatibili con il vuoto. Alcuni produttori di semiconduttori e display a schermo piatto utilizzano cilindri con corpo interamente in plastica per eliminare qualsiasi rischio di contaminazione metallica.
- Attrezzature per esterni e da costruzione: I cilindri esposti agli agenti atmosferici necessitano di rivestimenti dello stelo in zinco-nichel o cromo duro, guarnizioni tergicristallo per impieghi gravosi per escludere lo sporco e corpi anodizzati o verniciati. Le specifiche di pressione dovrebbero tenere conto delle temperature estreme: a -30°C, i lubrificanti standard si ispessiscono e i materiali di tenuta si irrigidiscono, richiedendo grasso per basse temperature ed elastomeri resistenti alle basse temperature.
Adattare le specifiche del cilindro pneumatico all'ambiente operativo effettivo, piuttosto che ricorrere a una selezione generica del catalogo, è il punto in cui ingegneri esperti di sistemi pneumatici aggiungono valore misurabile. Il costo incrementale della variante corretta è quasi sempre inferiore a un ciclo di sostituzione non pianificata dopo un precoce guasto sul campo.
I sistemi pneumatici, nella loro essenza, sono affidabili, veloci ed economici se progettati con le giuste specifiche dei componenti, un'adeguata qualità dell'aria, un corretto dimensionamento e un approccio di manutenzione strutturato. La bombola d'aria rimane l'elemento più visibile, ma le sue prestazioni dipendono interamente dalla qualità del sistema di aria compressa che la alimenta. Investi nella preparazione dell'aria e nella gestione della pressione e gli attuatori a valle garantiranno il ciclo di vita previsto dalla loro progettazione.