

Una linea di confezionamento si ferma alle 14:40. Il cilindro dello spintore della stazione quattro ha rigato il tubo e il supervisore della manutenzione ha bisogno di una sostituzione prima del turno serale. La targhetta è illeggibile, quindi le uniche informazioni attendibili provengono da un calibro e un metro a nastro. Quella scena si ripete in ogni fabbrica che utilizza l’automazione, ecco perché dimensioni del cilindro pneumatico importa molto prima che venga scritto un ordine di acquisto. La dimensione del diametro decide se l'attuatore può generare la forza necessaria alla stazione. La lunghezza della corsa decide se il movimento raggiunge la posizione target. Il diametro dello stelo determina se l'attuatore può sopportare il carico senza piegarsi. Scegline uno sbagliato e la macchina annuncerà l'errore con cicli lenti, perdite di tenuta o un'asta piegata. Questa guida copre l'insieme completo di dimensioni utilizzate durante la selezione e la sostituzione, inclusi standard, tabelle di forza, esempi di calcolo, fasi di misurazione e gli errori di montaggio che gli ingegneri esperti imparano a evitare.
Il contenuto seguente segue le convenzioni metriche che dominano l'automazione globale e utilizza esempi pratici in Pressione di esercizio 6 bar ed evidenzia i punti in cui un numero di catalogo può fuorviarti quando confronti i marchi fianco a fianco.
Le tre dimensioni che controllano tutto
Alesaggio, corsa e diametro dello stelo non sono solo voci di catalogo. Sono vincoli ingegneristici legati alla forza, al viaggio e alla stabilità. L'alesaggio è il diametro interno del tubo del cilindro e definisce l'area del pistone. Quando l'aria compressa preme su quell'area, la forza risultante è direttamente proporzionale ad essa. La corsa è la distanza massima che il gruppo pistone-stelo può percorrere da completamente retratto a completamente esteso. Il diametro dello stelo determina la quantità di carico di compressione che lo stelo può sopportare prima della deformazione, soprattutto nelle corse lunghe, e riduce direttamente l'area effettiva del pistone nella corsa di ritorno.
Un semplice esempio mostra come interagiscono i tre. A Cilindro alesaggio 32 mm a 6 bar produce circa 482 N di forza di spinta teorica. Aggiungendo uno stelo da 12 mm la forza di ritrazione scende a circa 415 N perché lo stelo occupa parte dell'area del pistone. Se lo stesso cilindro ha una corsa di 500 mm e spinge lateralmente un carico non supportato, lo stelo deve essere di spessore sufficiente o guidato esternamente per evitare flessioni. Ogni altra dimensione sul disegno di un cilindro (stile di montaggio, dimensione della porta, lunghezza del cuscino, fessure degli interruttori, lunghezza complessiva) si trova dietro questi tre numeri ma controlla comunque se il cilindro si adatta all'involucro della macchina e si collega alla linea dell'aria esistente.
Una regola pratica utilizzata nella maggior parte delle revisioni dei progetti è annotare i tre valori nell'ordine alesaggio x corsa x diametro stelo , quindi verificarli rispetto al profilo di movimento della macchina, al percorso del carico e alla staffa di montaggio. Questa abitudine rileva la maggior parte delle discrepanze prima dell'installazione.
Dimensioni foro standard e famiglie ISO
I produttori internazionali di cilindri seguono una progressione del foro metrico che è diventata lo standard de facto nell'automazione: 8, 10, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 140, 160, 200, 250 e 320 mm . Tra 8 e 320 mm, ogni incremento aumenta l'area del foro di circa il 25%, che corrisponde a un incremento simile nella forza disponibile. Tre famiglie ISO coprono la maggior parte di questa gamma e ognuna confeziona la canna in modo diverso.
I cilindri ISO6432 utilizzano un tubo tondo liscio e coprono piccoli alesaggi da 8 a 25 mm. Sono i tipici cilindri "mini" utilizzati per il bloccaggio, l'inserimento dei perni e le azioni di commutazione della luce. I cilindri ISO15552 utilizzano corpi a tiranti o in profilo estruso e coprono alesaggi da 32 a 320 mm; sono i cavalli di battaglia dell'automazione generale. I cilindri compatti ISO21287 coprono alesaggi da 20 a 100 mm in un corpo accorciato, scambiando parte della capacità di corsa con un'altezza installata molto più piccola. Capire su quale famiglia è stata costruita la tua macchina è essenziale, perché lo schema dei fori, la lunghezza complessiva e la filettatura dell'asta seguono tutti la convenzione della famiglia.
| Famiglia | Gamma di fori | Stile del corpo | Utilizzo tipico |
|---|---|---|---|
| ISO 6432 | 8-25 mm | Tubo tondo liscio | Piccoli fissaggi, serraggio, inserimento perni |
| ISO 15552 | 32-320 mm | Tirante o tubo profilato | Automazione generale, movimentazione materiali, spinta e sollevamento |
| ISO 21287 | 20-100 mm | Profilo estruso compatto | Stazioni con vincoli di spazio, attrezzature, bloccaggio a corsa breve |
 Cilindro standard a tiranti serie SC per applicazioni ISO 15552 Questo cilindro a tiranti segue la norma ISO 15552, offrendo posizioni di montaggio e di attacco intercambiabili. Disponibile con alesaggi da 32 a 100 mm con ammortizzazione regolabile e guarnizioni per alte temperature, è adatto ad attività di automazione generale che richiedono una forza affidabile. Visualizza il prodotto →
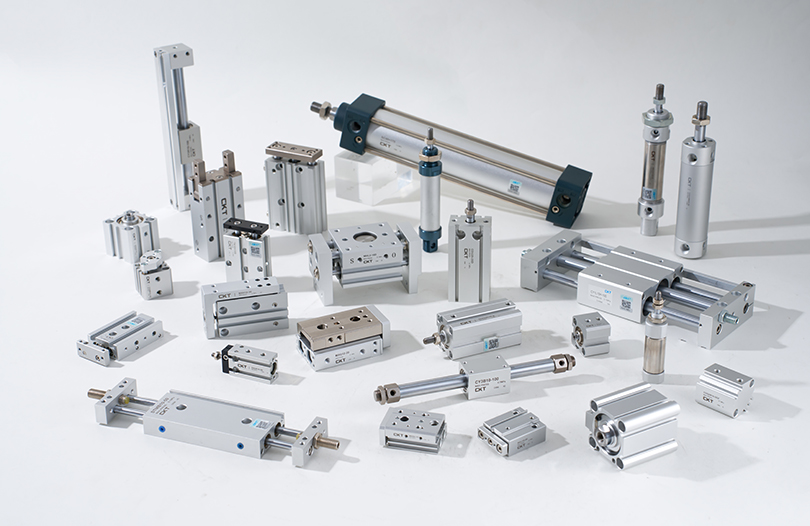
Il Cilindri a tiranti serie SC seguire la busta ISO 15552, quindi le distanze di montaggio, le filettature dell'asta e le posizioni delle porte si allineano con quelle di altri produttori che utilizzano lo stesso standard. Se è necessario confrontare le specifiche complete tra le dimensioni del foro, il Gamma di cilindri pneumatici CKT elenca i disegni strutturali e le dimensioni di montaggio per ogni serie in questa progressione.
Dimensionamento del foro: lavorare all'indietro rispetto al carico
Il starting point for bore selection is always the load. The governing equation is F = PxA , dove F è la forza richiesta, P è la pressione di esercizio e A è l'area del pistone. In unità metriche, se P è in N/cm² e A è in cm², la forza risulta in newton. A 6 bar la pressione è di circa 60 N/cm² (0,6 MPa). Un alesaggio di 50 mm ha un'area del pistone di 19,63 cm², quindi la forza di spinta teorica è 19,63 x 60, ovvero circa 1178 n.
Un tipico esempio: un'unità di prelievo deve spingere a Carico di 500 N in orizzontale con una pressione di linea di 6 bar. L'area minima è 500 divisa per 60, che equivale a 8,33 cm². Un foro da 32 mm fornisce 8,04 cm², che è leggermente inferiore a quel valore. Dopo aver aggiunto il consueto margine di sicurezza dal 25 al 50% per l'attrito della guarnizione, le cadute di pressione e le forze di accelerazione, la scelta corretta è l'alesaggio standard successivo: 40 mm, con un'area del pistone di 12,57 cm². Ciò fornisce 754 N di forza teorica e circa 565 N di forza utilizzabile con un'efficienza del 75%, lasciando una comoda riserva superiore al requisito di 500 N.
| Foro (mm) | Area del pistone (cm²) | Forza a 6 bar (N) | Carico di lavoro suggerito (N) |
|---|---|---|---|
| 16 | 2.01 | 121 | 60 - 90 |
| 20 | 3.14 | 188 | 95-140 |
| 25 | 4.91 | 295 | 150 - 220 |
| 32 | 8.04 | 482 | 240 - 360 |
| 40 | 12.57 | 754 | 375-565 |
| 50 | 19.63 | 1178 | 590-885 |
| 63 | 31.17 | 1870 | 935-1400 |
| 80 | 50.27 | 3016 | 1510-2260 |
| 100 | 78.54 | 4712 | 2360-3530 |
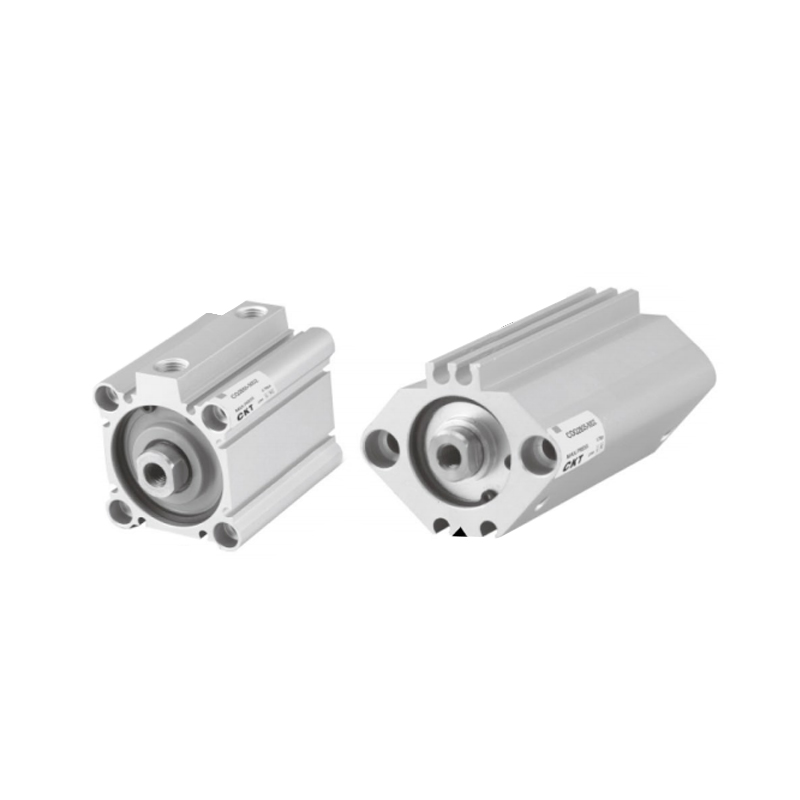 Cilindro sottile compatto serie CQ2 con interruttore magnetico incassato Un cilindro dal profilo sottile che consente di risparmiare spazio verticale mantenendo la stessa forza del foro. Il suo interruttore magnetico incassato previene i danni ed è resistente all'acqua, ai liquidi refrigeranti e ai forti campi magnetici, rendendolo pratico per ambienti stretti o difficili. Visualizza il prodotto →
Nelle macchine in cui lo spazio verticale è limitato, un cilindro sottile e compatto come la serie CQ2 utilizza la stessa dimensione del foro ma un corpo molto più corto, che modifica la gamma di corsa e le opzioni di ammortizzazione. Il calcolo della forza rimane identico perché il foro non è cambiato; solo l'involucro installato e la variazione massima della corsa disponibile. Verificare sempre tali limiti prima di scegliere un corpo compatto rispetto a un corpo standard.
Lunghezza della corsa: True Travel Plus Clearance
Il stroke is not simply the distance the machine needs to move. It is the distance between the hard stops at both ends of the motion. If a pusher must reach 300 mm past the front mounting face, but the load carrier itself requires 20 mm of clearance at the retracted position and another 15 mm at the extended position, the cylinder stroke must be at least 335 mm. Many field replacements fail because the stroke was chosen from the nominal travel specification without including end-of-stroke clearances, shock absorber mounting space, or the thickness of the attachment plate.
I tratti lunghi introducono una serie separata di vincoli. Una corsa di 250 mm è semplice per la maggior parte dei fori. Una corsa di 1000 mm con lo stesso alesaggio richiede uno stelo più grande, una zona di ammortizzazione più lunga e quasi sempre una guida esterna per evitare che lo stelo si afflosci sotto il proprio peso più il carico. I cilindri standard elencano una corsa massima per ciascuna combinazione di alesaggio e stelo; il superamento di tale valore di solito impone una costruzione personalizzata o un'opzione di asta sovradimensionata. Quando un progetto richiede una corsa superiore a otto-dieci volte il diametro dell'asta, prevedere un cuscinetto di supporto, una guida lineare o una tavola scorrevole anziché un'asta nuda.
- Ammortizzazione finale: gli ammortizzi regolabili richiedono da 15 a 30 mm di corsa prima che la guarnizione dell'ammortizzo si innesti; senza quella riserva, il pistone sbatte contro il cappuccio terminale a tutta velocità.
- Interruttori magnetici: il pistone deve attraversare completamente la zona di rilevamento dell'interruttore; una corsa troppo breve non lascia alcun segnale di sosta affidabile per il PLC.
- Spazio per l'accoppiatore: se si utilizza un giunto ad asta flottante è necessario un gioco assiale su un lato; dimenticare che questa è una causa comune di reclami per "assenza di corsa" sulle nuove installazioni.
- Corse sovradimensionate: l'aggiunta di 50 mm di corsa extra per ottenere flessibilità aumenta il consumo di aria, aumenta il momento flettente sullo stelo e allunga il tempo di ciclo grazie alla distanza di corsa extra.
Diametro asta: dove i numeri Push e Pull divergono
Il rod diameter affects two separate things: the retract force and the buckling resistance. On the extend stroke, the full piston area sees the working pressure. On the retract stroke, the piston area is reduced by the cross-section of the rod, so the available force is always lower. For a 40 mm bore with a 16 mm rod, the push force is 754 N and the retract force is approximately 634 N at 6 bar. A thicker rod improves stability but costs more retract force. A thinner rod keeps the retract force high but limits the compressive load capacity at long strokes.
Il buckling relationship is worth memorizing because it explains most rod failures. Euler's buckling formula shows that the critical load scales with the quarta potenza del diametro dell'asta . Dimezzare il diametro dello stelo riduce il carico di compressione accettabile a un sedicesimo del valore originale. Una corsa di 1.000 mm con uno stelo da 16 mm che sopporta 1.200 N in compressione può fallire se lo stelo viene sostituito con uno stelo da 10 mm senza aggiungere una guida esterna. Per applicazioni su presse verticali verificare sempre il diametro dello stelo rispetto alla corsa e alla direzione del carico; una scelta di alesaggio perfettamente ragionevole è spesso invalidata da uno stelo troppo sottile per la corsa.
Anche la qualità della superficie dell'asta rientra nel discorso sulle dimensioni. Un'asta di dimensioni nominali ma che presenta graffi, scheggiature o segni di usura cromata perderà rapidamente attraverso la guarnizione dell'asta. Quando si misura un cilindro usato prima della sostituzione, misurare lo stelo in due direzioni e confrontare le letture; un'usura ovale superiore a 0,05 mm è un segno affidabile che lo stelo e la guarnizione funzionavano sotto un carico laterale eccessivo.
Dimensioni di montaggio: corrispondono alla busta, non solo al foro
Due cilindri con lo stesso alesaggio e corsa possono avere dimensioni di installazione completamente diverse a causa del tipo di montaggio. La norma ISO 15552 definisce le opzioni di montaggio più comuni: flangia anteriore, flangia posteriore, cerniera posteriore, aletta posteriore, montaggio con piede e perno. Ciascuno stile di montaggio modifica la lunghezza totale, la disposizione dei bulloni e lo spazio necessario attorno al cilindro per il movimento o l'accesso.
| Codice di montaggio | Tipo di montaggio | Effetto dimensionale | Quando usarlo |
|---|---|---|---|
| MS1 | Forcella posteriore | Aggiunge lunghezza della forcella dietro il cappuccio; richiede spazio per l'oscillazione | Percorsi di carico girevoli o oscillanti |
| MP2 | Montaggio a piede | Abbassa la superficie di montaggio sotto la linea centrale; base stabile | Spinte orizzontali con staffe ad altezza fissa |
| MF1 | Flangia anteriore | Flangia sulla testata; sostiene l'estremità portante | Carichi di tensione, montaggio verticale, staffe fisse compatte |
| MT4 | Perno | Aggiunge perni di articolazione sulla canna; richiede spazio attorno al corpo | Movimento di scarico, inclinazione e rotazione |
Durante una sostituzione tra marchi diversi, il numero del modello non è mai sufficiente. Richiedere il disegno quotato per lo stile di montaggio esatto, quindi confrontare la lunghezza complessiva, la distanza dei fori dei bulloni, la dimensione della filettatura dello stelo e la posizione della porta. Un cilindro con alesaggio da 40 mm di un produttore può essere 12 mm più lungo di un altro con la stessa dimensione nominale, il che è più che sufficiente per scontrarsi con una protezione, una staffa del sensore o la stazione successiva. Questa è la discrepanza dimensionale più frequente riscontrata durante i progetti di retrofit.
Dimensioni delle porte e domanda d'aria: dimensionamento dell'intera catena
Il cylinder port size is the interface between the actuator and the valve, and it follows the bore range in a predictable pattern. Small bores use M5 or G1/8 threads, mid-range bores use G1/4, and large bores use G3/8 or G1/2. Choosing a port that is too small restricts the flow, slowing the cycle; choosing a port that is too large adds cost and makes the fittings bulky for no performance gain.
| Gamma di fori (mm) | Filettatura tipica della porta | Diametro esterno consigliato del tubo | Dimensione valvola consigliata |
|---|---|---|---|
| 8 - 16 | M5 o G1/8 | 4 - 6 mm | Valvola ad azione diretta |
| 20 - 25 | G1/8 | 6-8 mm | Valvola pilotata |
| 32 - 40 | G1/4 | 8-10 mm | Valvola 5/2 o 5/3 |
| 50 - 63 | G1/4 o G3/8 | 10-12 mm | Valvola 5/2 con scarico rapido |
| 80-100 | G3/8 o G1/2 | 12-16 mm | Valvola 5/2 di grande capacità |
Il consumo d'aria è un altro calcolo relativo alle dimensioni che impedisce compressori sottodimensionati e perdite di carico. Il volume d'aria libera per singola corsa corrisponde approssimativamente all'area del pistone moltiplicata per la corsa, moltiplicata per il rapporto di compressione della pressione di esercizio. Per un Alesaggio 63 mm con corsa 200 mm a 6 bar , l'estensione consuma circa 4,3 litri di aria libera e la retrazione consuma circa 4,1 litri. A 20 cicli doppi al minuto, ovvero circa 170 litri al minuto di richiesta d'aria libera attraverso il solo cilindro, prima di aggiungere il consumo e le perdite del pilota della valvola. Uno sguardo più attento al modo in cui le parti interne del cilindro convertono la pressione dell'aria in movimento pratico aiuta nell'interpretazione di questi numeri in un circuito reale e la spiegazione va oltre il foglio dimensionale.
Montare una valvola di controllo della velocità direttamente sulle porte del cilindro è una pratica comune, ma il flusso di scarico attraverso tale raccordo limita la velocità massima del pistone. Se la velocità dimensionata dello stelo è fondamentale per il tempo di ciclo, controllare insieme la portata del raccordo e della valvola; il cilindro stesso raramente costituisce la restrizione.
Misurazione di un cilindro installato quando la targhetta è scomparsa
Il lavoro di sostituzione spesso inizia con un cilindro usurato la cui targhetta del modello è macchiata d'olio o graffiata in modo tale da non poter essere leggibile. In tale situazione, la dimensione impostata deve essere recuperata dall'hardware stesso. La sequenza seguente fornisce risultati affidabili sulla maggior parte dei cilindri standard.
- Misurare la corsa dell'asta. Estendere il cilindro e misurare la lunghezza esposta dello stelo dalla superficie del cuscinetto dello stelo all'estremità dello stelo. Ritirarlo e misurare di nuovo. La differenza tra le due letture è la corsa. Questo metodo ha una precisione di circa 0,5 mm quando l'estremità dello stelo è pulita.
- Identificare il foro dal diametro esterno del tubo. Per i cilindri rotondi, il diametro esterno del tubo corrisponde generalmente al foro più uno spessore della parete da 3 a 6 mm. Misurare il diametro esterno in due direzioni, quindi confrontarlo con la tabella delle dimensioni del produttore per la serie sospetta. Sui cilindri con tiranti, la distanza tra i tiranti è un identificatore del foro più affidabile rispetto al diametro esterno del tubo.
- Misurare il diametro dell'asta con un calibro. Effettuare le letture in due direzioni perpendicolari e a due distanze dall'estremità dello stelo. La lettura più piccola è la dimensione effettiva dell'asta; differenze superiori a 0,05 mm indicano usura.
- Registrare le dimensioni di montaggio. Misurare la distanza tra i fori di montaggio, il diametro del foro, lo spessore della flangia, la distanza dalla linea centrale dell'asta alla superficie di montaggio e la lunghezza complessiva con l'asta retratta.
- Identificare i thread della porta. Utilizzare un misuratore del passo della filettatura o raccordi di prova. I candidati comuni sono M5, G1/8, G1/4, G3/8 e G1/2. Non forzare mai un raccordo; una porta danneggiata trasforma una semplice sostituzione in una sostituzione del corpo del cilindro.
- Ordinare il disegno prima di ordinare la parte. Confronta i valori misurati con il foglio delle dimensioni del produttore per il modello candidato. L'alesaggio, la corsa, lo stelo e il tipo di montaggio devono corrispondere; è sufficiente una sola mancata corrispondenza per interrompere l'installazione.
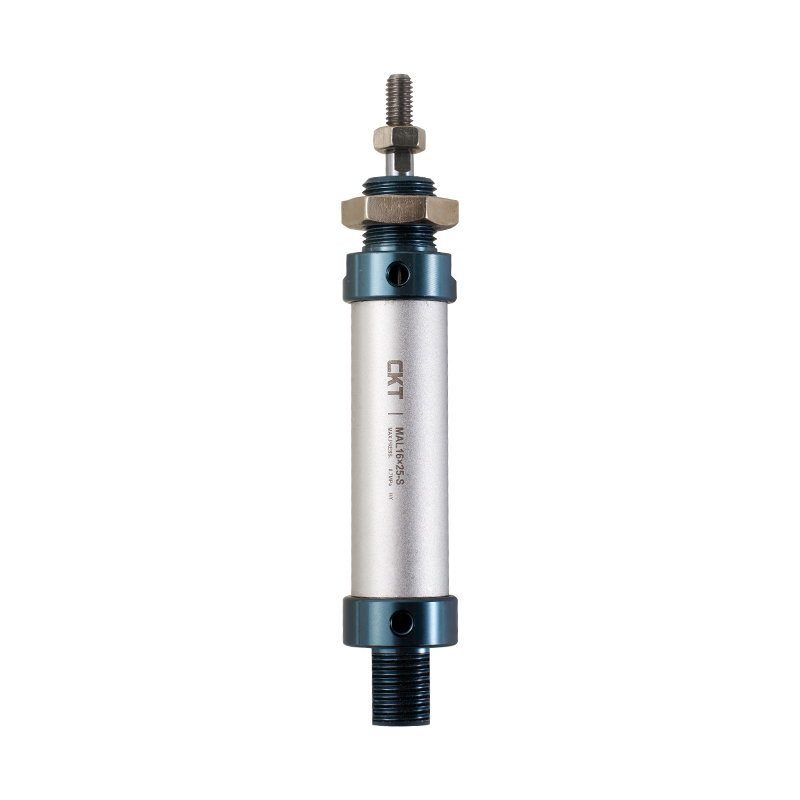 Mini cilindro in lega di alluminio serie MAL per esigenze di sostituzione comuni Un cilindro leggero a tubo tondo in alluminio con coperchi terminali filettati e cuscinetti autolubrificanti. Disponibile con alesaggi da 20 a 40 mm, è un tipico cilindro in miniatura utilizzato nelle apparecchiature di imballaggio e movimentazione, ideale per sostituzioni basate su misurazioni sul campo. Visualizza il prodotto →
Per le sostituzioni di manutenzione nella gamma di piccolo diametro, il minicilindro in lega di alluminio della serie MAL è uno dei telai più comuni presenti nelle attrezzature per l'imballaggio e la movimentazione dei materiali. La dimensione da piano a piano del corpo, la filettatura della porta e la filettatura dell'asta seguono uno schema regolare che rende semplice la misurazione sul campo quando l'etichetta del modello originale viene rimossa.
Errori dimensionali che vengono visualizzati solo dopo l'installazione
Alcuni errori dimensionali sono invisibili sulla carta e evidenti sulla macchina. L'elenco seguente raccoglie quelli più comuni riscontrati durante i lavori di messa in servizio e retrofit.
- Alesaggio sottodimensionato con surplus teorico. Un foro da 25 mm a 6 bar eroga in teoria 295 N. Se la domanda reale è di 280 N con guarnizioni vecchie, una caduta di pressione del 15% e una massa in rapida accelerazione, il cilindro si fermerà quando la velocità di produzione aumenta. Team esperti progettano con un margine di forza utilizzabile di almeno il 30% superiore al carico nominale.
- Foro sovradimensionato con costi nascosti. Un alesaggio da 100 mm consuma circa quattro volte l'aria di un alesaggio da 50 mm per la stessa corsa. Il cilindro più grande necessita anche di porte più grandi, staffe più pesanti e tempi di ammortizzazione più lunghi. Più grande non è più sicuro; è solo più costoso da gestire.
- Corsa selezionata senza gioco finale. Un cilindro che percorre esattamente la corsa nominale colpirà il telaio della macchina o il prodotto si fermerà a piena velocità. Aggiungere sempre spazio su entrambe le estremità e aggiungere la corsa dell'ammortizzazione se la velocità supera i 500 mm/s.
- Dimensioni metriche e imperiali miste. Un foro da 1/2 pollice è 12,7 mm, non 12 mm o 16 mm. Le aste da 6 mm rispetto a 6,35 mm (1/4 di pollice) sembrano identiche all'occhio ma falliscono in modo diverso sotto carico. Misurare sempre in un unico sistema e convertire esplicitamente.
- Ignorando la forza di ritrazione. Un cilindro che spinge verticalmente un carico di 600 N può spesso estendersi, ma potrebbe non ritrarre lo stesso carico se lo stelo è spesso e l'area di retrazione effettiva è piccola. Controllare la direzione di trazione con il diametro effettivo dell'asta, non solo con il foro.
- Non controllare la posizione della scanalatura dell'interruttore. Il piston position at which a magnetic switch triggers depends on the distance between the switch groove and the end caps. A cylinder with the same bore but a different body profile can move the switch trigger point by several millimeters, which is enough to break a timing sequence.
Domande frequenti
Cosa significa 32 x 100 sull'etichetta di un cilindro pneumatico?
Significa Alesaggio 32 mm e corsa 100 mm . Questo è il modo più comune in cui i produttori riassumono le due dimensioni principali sulla targhetta. Il diametro dello stelo è solitamente elencato separatamente o incluso nel codice del modello.
Quanta forza può produrre un cilindro con alesaggio 50 mm a 6 bar?
Il theoretical push force is approximately 1178 N . In pratica, l'attrito della guarnizione e le perdite di pressione nella linea riducono la forza utilizzabile a circa 600-900 N a seconda della velocità, delle dimensioni del raccordo e dello stato di lubrificazione.
Il diametro dello stelo cambia la forza di spinta?
No. La forza di spinta viene calcolata dall'intera area del pistone. Il diametro dell'asta riduce solo l'area effettiva sul ritrarre la corsa , che riduce la forza di trazione.
Posso sostituire un cilindro ISO 15552 con un cilindro compatto ISO 21287 dello stesso alesaggio e corsa?
Solo se lo schema di montaggio, la lunghezza totale, le posizioni delle porte e la filettatura dello stelo sono compatibili. Un corpo compatto è molto più corto, ma la spaziatura dei fori e le opzioni di ammortizzazione differiscono. Confrontare sempre i disegni dimensionali prima di ordinare.
Cosa succede se scelgo una corsa più lunga del necessario?
Il cylinder will still work, but it consumes more air, extends the cycle time, increases the bending moment on the rod, and takes up more machine space. Long strokes also increase the risk of buckling when the load is unsupported.
Come posso trovare la dimensione della porta su un cilindro ancora installato?
Misurare la filettatura con un misuratore di passo o provare raccordi di prova noti. Le porte pneumatiche più comuni sono M5, G1/8, G1/4, G3/8 e G1/2. Identificare correttamente la filettatura previene danni all'attacco del cilindro durante l'installazione del raccordo.
Qual è la corsa massima per un dato diametro?
Ogni produttore pubblica i valori massimi di corsa per ogni combinazione di alesaggio e stelo. Al di là di questi valori, la resistenza all'instabilità dell'asta e la stabilità del corpo diventano i fattori limitanti. Per corse lunghe è obbligatorio uno stelo più grande o una guida lineare esterna.
Punti chiave prima di ordinare
La selezione di un cilindro pneumatico in base alle dimensioni è un esercizio sistematico. Iniziare con la forza richiesta e la pressione disponibile per fissare il foro. Convertire il percorso di spostamento della macchina in un numero di corse che includa giochi e ammortizzazione. Verificare il diametro dell'asta rispetto sia alla forza di retrazione che al rischio di instabilità. Quindi controllare lo stile di montaggio, le dimensioni della porta e la lunghezza complessiva rispetto all'involucro fisico. Questi cinque controlli coprono oltre il 90% dei problemi dimensionali che causano guasti sul campo.
Conservare il disegno quotato del produttore come autorità finale. Le variazioni da modello a modello tra i marchi sono reali e una differenza millimetrica in una staffa di montaggio è sufficiente per ritardare il riavvio della produzione. Il tempo trascorso misurando due volte sul vecchio cilindro è sempre inferiore al tempo di inattività causato dalla sostituzione errata.