

Ciò che realmente distingue un affidabile Produttore di pinze pneumatiche Dal resto
La risposta breve: un produttore affidabile di pinze pneumatiche è definito da tre cose misurabili, non da testi di marketing: forza di presa ripetibile per migliaia di cicli, struttura sigillata che resiste all'ingresso di polvere e umidità e precisione della corsa della ganascia compresa tra 0,02 mm e 0,05 mm. Tutto il resto – colore del rivestimento, spessore del catalogo o dimensioni dello showroom – è secondario. Gli acquirenti che cercano produttori di pinze pneumatiche di solito cercano di risolvere uno di questi due problemi: una pinza che si usura troppo velocemente su una linea ad alta velocità o una pinza che non riesce a trattenere una forza costante su parti con finitura superficiale variabile. Entrambi i problemi risalgono a scelte progettuali effettuate in fase di produzione, motivo per cui questa guida si concentra su cosa controllare prima di effettuare un ordine piuttosto che su descrizioni generiche del prodotto.
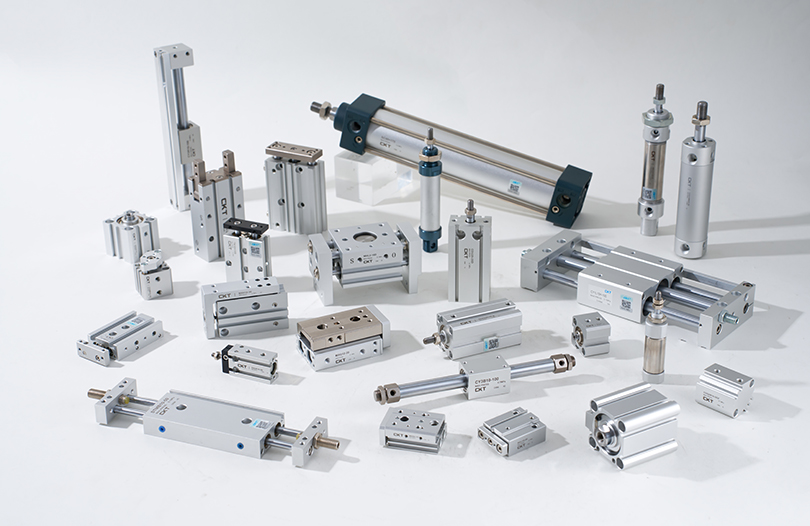
Le pinze pneumatiche rimangono l'opzione di utensileria terminale più conveniente per i lavori ripetitivi di pick-and-place e la domanda è rimasta forte anche nel 2026 mentre l'assemblaggio di componenti elettronici, le linee di sottocomponenti automobilistici e l'automazione degli imballaggi continuano ad espandersi. Zhejiang CKT Pneumatic Co., Ltd ha costruito il suo catalogo attorno a questa esatta curva di domanda, producendo linee di pinze parallele, angolari e a tre griffe rivolte agli integratori OEM che necessitano di tempi di consegna costanti tanto quanto prestazioni costanti.
Come una pinza pneumatica converte effettivamente la pressione dell'aria in forza di presa
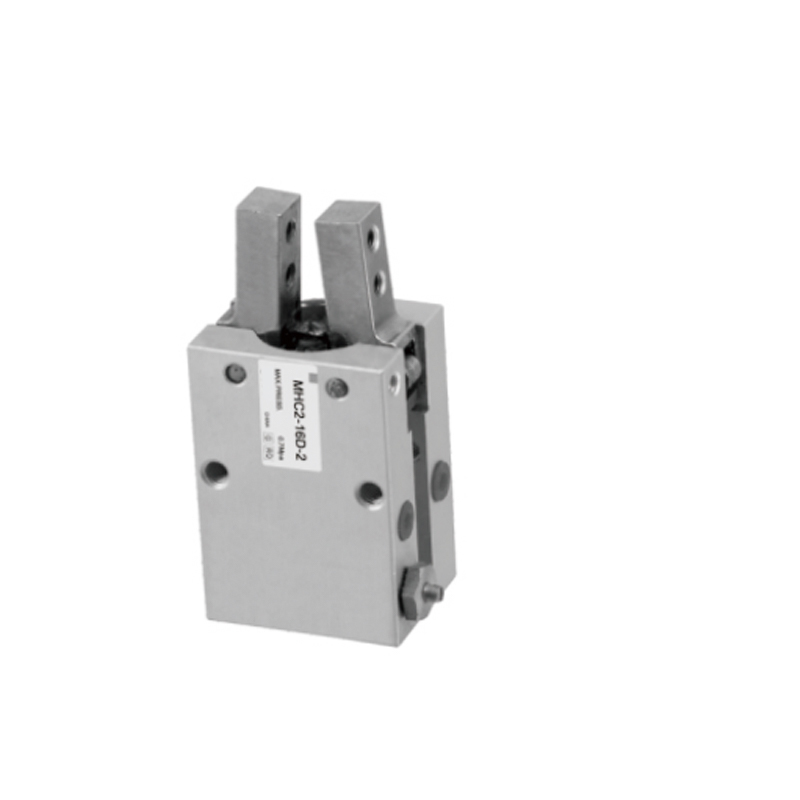
Una pinza pneumatica è un attuatore meccanico che converte la pressione dell'aria compressa in un movimento lineare o angolare della mascella attraverso un meccanismo a pistone e camma o a pistone e cremagliera. L'aria entra in una porta, spinge un pistone lungo un foro e il movimento del pistone viene tradotto in forza di chiusura della ganascia attraverso un collegamento meccanico. La relazione è semplice ma spesso fraintesa dagli acquirenti che confrontano le schede tecniche:
I componenti principali in sequenza
- Corpo del cilindro: ospita il pistone e definisce il diametro del foro, che imposta direttamente la forza teorica massima
- Pistone e stelo: l'elemento mobile che riceve la pressione dell'aria su uno o entrambi i lati
- Collegamento a camma o pignone e cremagliera: converte la corsa lineare del pistone in un movimento delle ganasce, parallelo o angolare
- Guide delle ganasce: cuscinetti lineari o guide a coda di rondine che mantengono la corsa delle ganasce priva di gioco laterale
- Guarnizioni: il componente maggiormente responsabile dell'affidabilità a lungo termine, poiché l'usura delle guarnizioni è la principale causa di riduzione della forza sul campo
La formula utilizzata dagli integratori per stimare la forza di presa teorica è F = P × A × n , dove P è la pressione dell'aria di alimentazione, A è l'area effettiva del pistone e n è il numero di ganasce a contatto con la parte. Questo numero è sempre un limite, non una garanzia: la forza di presa reale diminuisce di circa il 15% - 30% a seconda delle perdite di attrito nel collegamento, che è esattamente il motivo per cui due pinze con diametri del foro identici possono funzionare in modo molto diverso a seconda della tolleranza di lavorazione e del design del collegamento.
Circuiti a semplice effetto e a doppio effetto
Le pinze a semplice effetto si affidano a una molla di compressione per riportare le ganasce nella posizione predefinita, il che significa che la pressione dell'aria funziona solo in una direzione. Questo design è comune su diametri più piccoli dove una posizione normalmente chiusa delle ganasce è desiderabile per motivi di sicurezza, poiché la parte rimane serrata se la pressione dell'aria viene persa a metà ciclo. Le pinze a doppio effetto convogliano invece l'aria su entrambi i lati del pistone attraverso due porte separate, producendo una forza più costante sia nella direzione di apertura che di chiusura, al costo di richiedere un'elettrovalvola a 5/2 o 5/3 vie anziché la più semplice valvola a 3/2 vie utilizzata per i circuiti a semplice effetto.
Il ruolo del controllo del flusso e dell'ammortizzazione
Le valvole di controllo del flusso montate su ciascuna porta dell'aria regolano la velocità di corsa del pistone, il che conta più di quanto la maggior parte degli acquirenti pensi. Una ganascia che si chiude troppo velocemente su una parte delicata rischia di segnarla o romperla, mentre una ganascia che si chiude troppo lentamente diventa il collo di bottiglia in un ciclo pick-and-place ad alta velocità. I produttori che costruiscono porte di controllo del flusso regolabili, anziché orifizi fissi, offrono agli integratori più spazio per ottimizzare il tempo di ciclo senza aggiungere hardware per valvole esterne. L'ammortizzazione di fine corsa, generalmente ottenuta tramite un piccolo paraurti in elastomero o una camera interna di ammortizzo d'aria, riduce lo shock meccanico sul collegamento in posizioni completamente aperte e completamente chiuse: un dettaglio che emerge nelle valutazioni della durata del ciclo molto più di quanto riconoscano la maggior parte delle schede tecniche.
Confronto tra i quattro tipi di pinze che i produttori producono comunemente
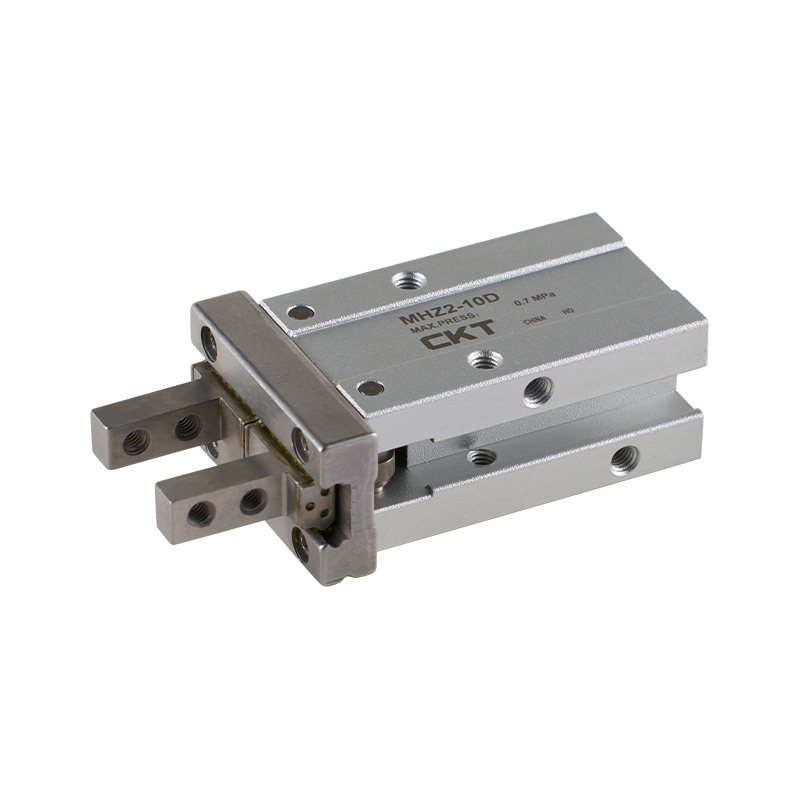
Non tutte le pinze pneumatiche sono costruite allo stesso modo e scegliere il tipo sbagliato per l'applicazione è l'errore di approvvigionamento più comune. La tabella seguente riflette le specifiche tipiche pubblicate dai produttori cinesi di medie dimensioni che producono linee di pinze a catalogo standard nel 2026.
| Tipo di pinza | Movimento della mascella | Intervallo tipico del foro | Ideale per |
|---|---|---|---|
| Parallelo (a due ganasce) | Entrambe le mascelle si muovono simmetricamente verso l'interno | Da 10 mm a 63 mm | Parti piatte o cilindriche che necessitano di prelievo centrato |
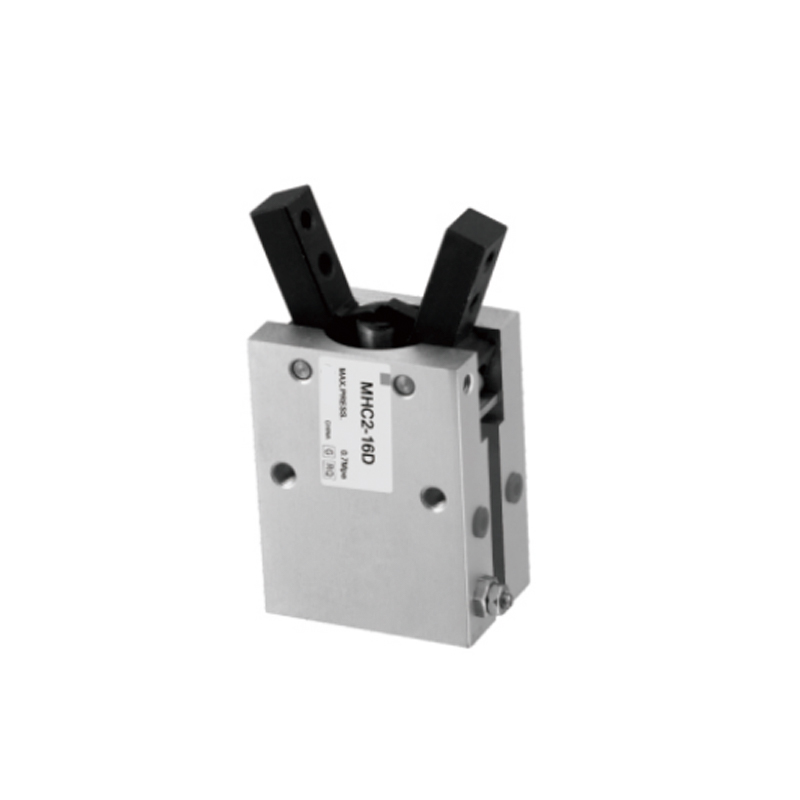
| Angolare | Le mascelle si aprono su un perno | Da 16 mm a 50 mm | Spazi ristretti in cui la corsa lineare della mascella è limitata |
| Centrico a tre griffe | Tre mascelle si chiudono contemporaneamente verso il centro | Da 20 mm a 80 mm | Pezzi rotondi o simmetrici che richiedono l'autocentraggio |
| Leva a ginocchiera | Ganasce bloccate tramite ginocchiera meccanica a fine corsa | Da 25 mm a 100 mm | Parti pesanti che richiedono forza di tenuta anche dopo la perdita d'aria |
Le pinze parallele rappresentano la quota maggiore degli ordini perché la maggior parte delle attività di pick-and-place nell'elettronica e nell'assemblaggio leggero coinvolgono parti piatte o squadrate. Le pinze a tre griffe registrano una domanda costante da parte dei produttori che riforniscono i settori automobilistico e della lavorazione meccanica, dove dominano i materiali rotondi e i componenti cilindrici.
Calcolo della forza di presa effettivamente necessaria
Gli integratori seguono una regola: la forza di presa richiesta dovrebbe essere al minimo Da 4 a 6 volte il peso della parte movimentata e maggiore per le parti spostate a velocità o soggette a carichi d'urto come arresti improvvisi su una linea alimentata da un trasportatore. Un componente da 2 kg che si muove alla velocità standard di prelievo e posizionamento richiede in genere da 80 N a 120 N di forza di presa come margine di sicurezza, non i soli 20 N che la sola gravità richiederebbe.
I produttori che comprendono questa distinzione, anziché limitarsi a citare semplicemente la forza teorica massima su una scheda tecnica, tendono a fornire indicazioni più precise sul dimensionamento durante la fase di quotazione. Questa è un'area in cui lavorare direttamente con il team di ingegneri di un produttore, piuttosto che con una pura società commerciale, tende a produrre risultati migliori, poiché le domande sul dimensionamento richiedono qualcuno che abbia familiarità con la geometria del collegamento interno, non solo con il diametro del foro pubblicato.
Un esempio di dimensionamento funzionante
Consideriamo una staffa di metallo fuso da 1,5 kg spostata a una velocità di presa e posizionamento moderata con due ganasce in contatto. Utilizzando il fattore di sicurezza da 4 a 6 volte, la forza di presa target è compresa tra 59 N e 88 N. Se la pressione di alimentazione è fissata a 0,5 MPa, l'area effettiva del pistone richiesta funziona all'indietro da F = P × A × n: con n = 2 ganasce, risolvendo per A si ottengono circa 59-88 millimetri quadrati di area effettiva del pistone per ganascia una volta prese in considerazione le perdite di attrito del collegamento di circa il 25%. In pratica questo indirizza un integratore verso una pinza con alesaggio da 20 mm a 25 mm piuttosto che un'unità più piccola da 16 mm che raggiungerebbe il target di forza solo al livello molto al di sopra del range di pressione nominale, senza lasciare alcun margine di sicurezza se la pressione dell'aria dell'officina fluttua durante la domanda di picco del compressore.
Perché l'attrito superficiale cambia la matematica
I calcoli sopra presuppongono un coefficiente di attrito moderato tra il dito della ganascia e la superficie della parte, tipicamente compreso tra 0,15 e 0,3 per il contatto tra metallo lavorato e metallo lavorato. Le parti con superfici oleose, lucidate o verniciate a polvere possono ridurre significativamente tale coefficiente, il che significa che la stessa forza di presa teorica si traduce in una minore capacità di tenuta effettiva. Questo è il motivo per cui sono così comunemente richiesti inserti per ganasce personalizzati con superfici di contatto testurizzate o rivestite in polimero — aumentano il coefficiente di attrito effettivo senza richiedere un corpo pinza più grande e costoso.
Fattori di qualità dei materiali e della costruzione che determinano la durata
Due pinze possono sembrare identiche su una scheda tecnica e tuttavia funzionare in modo molto diverso nell'arco di una finestra di servizio di 24 mesi. I differenziatori sono quasi sempre nascosti nelle scelte dei materiali e nelle tolleranze interne piuttosto che in qualcosa di visibile dall’esterno.
Materiali del corpo e del pistone
I corpi in lega di alluminio, generalmente anodizzati dopo la lavorazione, rimangono lo standard per le applicazioni sensibili al peso, mentre le guide in acciaio temprato all'interno delle ganasce resistono all'usura molto meglio delle guide in alluminio non trattato in condizioni di ciclo elevato. I produttori di pinze con durata superiore a 2 milioni di cicli utilizzano quasi sempre acciaio temprato e rettificato per le guide delle ganasce , poiché il contatto alluminio su alluminio sulla slitta della ganascia è la fonte più comune di gioco prematuro.
Selezione del composto sigillante
Le guarnizioni in gomma nitrilica (NBR) gestiscono adeguatamente gli ambienti standard dell'officina, ma le guarnizioni in fluorocarburo (FKM) sono preferite dove le temperature ambiente superano i 60°C o dove la pinza è esposta alla nebbia di refrigerante, comune nelle applicazioni nelle celle di lavorazione. Gli acquirenti che si riforniscono da produttori di pinze pneumatiche per linee di confezionamento adiacenti agli alimenti devono verificare specificamente la compatibilità dei composti delle guarnizioni, poiché le guarnizioni NBR standard possono degradarsi più rapidamente in caso di cicli di lavaggio ripetuti.
| Componente | Materiale standard | Opzione aggiornata |
|---|---|---|
| Corpo | Lega di alluminio anodizzato | Alluminio anodizzato duro per ambienti abrasivi |
| Binario di guida delle ganasce | Acciaio cementato | Acciaio rettificato e cromato |
| Sigilli | NBR (gomma nitrilica) | FKM (fluorocarburo) per esposizione elevata a calore o refrigerante |
| Inserti per le dita della mascella | Acciaio, non temprato | Geometria della parte lavorata su misura, spesso rivestita in polimero |
Il consumo d'aria è un costo operativo reale, non un ripensamento
Ogni ciclo della pinza consuma un volume fisso di aria compressa proporzionale alla dimensione del foro e alla lunghezza della corsa e l'aria compressa è una delle utenze più costose in una tipica fabbrica una volta prese in considerazione le perdite di generazione e distribuzione. Una pinza con foro da 20 mm che esegue un ciclo una volta al secondo su tre turni può consumare una quota significativamente maggiore della produzione di un compressore rispetto a quella prevista dagli integratori durante la fase di pianificazione. Gli acquirenti che valutano più produttori di pinze pneumatiche dovrebbero chiedere il consumo d'aria tipico per ciclo alla corsa nominale, non solo il diametro del foro, poiché due pinze con lo stesso foro possono differire nella lunghezza della corsa e quindi nell'assorbimento d'aria per ciclo.
Pinze pneumatiche ed elettriche
Le pinze elettriche hanno guadagnato terreno nelle applicazioni che richiedono forza programmabile o feedback di posizione, ma le pinze pneumatiche rimangono dominanti per il semplice lavoro di presa e posizionamento grazie al costo unitario inferiore e ai requisiti di controllo più semplici. Il confronto seguente riflette i tipici compromessi che gli acquirenti valutano quando decidono tra i due.
| Fattore | Pinza pneumatica | Pinza elettrica |
|---|---|---|
| Costo unitario | Inferiore, tipicamente una frazione di un'unità elettrica equivalente | Più alto, determinato dal costo del motore e del controller |
| Controllo della forza | Fissa dalla pressione di alimentazione, regolabile solo tramite regolatore | Programmabile e ripetibile a più livelli di forza |
| Necessarie infrastrutture | Alimentazione e filtrazione dell'aria compressa | Cablaggio elettrico e controller di movimento |
| Velocità del ciclo | Generalmente più veloce per un semplice movimento di apertura-chiusura | Leggermente più lento ma con un controllo posizionale più preciso |
Dove le pinze pneumatiche eseguono i sollevamenti più pesanti nei vari settori
La domanda di produttori di pinze pneumatiche abbraccia un insieme di settori più ampio di quanto inizialmente previsto dalla maggior parte degli acquirenti, e i requisiti di dimensionamento e configurazione delle ganasce differiscono in modo significativo tra loro.
- Assemblaggio elettronico — pinze parallele di piccolo diametro nella gamma da 6 mm a 20 mm per la movimentazione di moduli PCB, connettori e piccoli involucri
- Sottoinsieme automobilistico — Pinze a tre griffe e a ginocchiera con foro medio-grande per componenti di motori, piste di cuscinetti e parti metalliche cilindriche
- Imballaggio e movimentazione casse — pinze angolari con ganasce estese per cartoni, buste e articoli morbidi irregolari
- Assistenza macchine — pinze parallele per carichi pesanti classificate per l'esposizione ripetuta a refrigerante e trucioli metallici all'interno delle celle di lavoro CNC
- Assemblaggio di dispositivi medici — pinze di precisione di piccolo diametro con tolleranze di ripetibilità strette, spesso inferiori a 0,02 mm
Le applicazioni di asservimento macchine, in particolare, tendono a spingere i produttori verso alloggiamenti delle pinze sigillati e con grado di protezione IP64, poiché l'ingresso di refrigerante nel foro del pistone è uno dei modi più rapidi per ridurre la durata di servizio di un'installazione di pinze adiacenti a CNC.
Montaggio della pinza su un braccio robotico o su un telaio di automazione fisso
La maggior parte delle pinze pneumatiche viene fornita con un modello di flangia di montaggio standardizzato che si adatta alle comuni interfacce del polso del robot, ma gli acquirenti che integrano una pinza su un telaio pick-and-place fisso anziché su un braccio robotico spesso necessitano invece di un montaggio su staffa più semplice. Confermare tempestivamente l'interfaccia di montaggio evita un ritardo comune in cui la pinza arriva correttamente costruita ma l'integratore deve lavorare una piastra di adattamento prima di poter procedere all'installazione. Anche il percorso dei cavi e delle linee dell'aria merita un'attenzione tempestiva: le pinze montate sul polso di un robot in movimento necessitano di un tubo dell'aria flessibile classificato per il ciclo flessibile continuo, che è una specifica diversa rispetto alla linea dell'aria rigida utilizzata su una pinza a posizione fissa.
Opzioni di feedback del sensore
Il rilevamento della posizione su una pinza pneumatica viene generalmente gestito tramite interruttori magnetici o sensori a stato solido montati in una fessura lungo il corpo del cilindro, rilevando quando il pistone raggiunge la posizione completamente aperta o completamente chiusa. Questo feedback binario di apertura/chiusura è sufficiente per la maggior parte delle attività di prelievo e posizionamento, ma le applicazioni che necessitano di rilevare una parte presente ma sottodimensionata, a volte chiamata funzione di chiusura parziale o di rilevamento parte, richiedono una posizione intermedia del sensore o un circuito analogico di rilevamento della parte basato sulla pressione. Gli acquirenti con questo requisito devono confermare la compatibilità dello slot del sensore e il tipo di sensore durante la fase di preventivo anziché dopo che la pinza è già stata lavorata.
Pratiche di manutenzione che prolungano la durata della pinza oltre il periodo di garanzia
- Ispezionare mensilmente la filtrazione della linea dell'aria: la contaminazione da particolato nell'aria di alimentazione è la causa principale dell'accelerazione dell'usura delle guarnizioni
- Rilubrificare l'alesaggio del pistone a intervalli fissi anziché attendere un calo delle prestazioni, in genere ogni 500.000-1.000.000 di cicli a seconda del ciclo di lavoro
- Controllare trimestralmente il gioco della guida delle ganasce utilizzando un comparatore; un gioco superiore a 0,1 mm segnala l'usura della guida che richiede la sostituzione
- Verificare la coppia dei bulloni di montaggio dopo il primo mese di funzionamento, poiché l'allentamento dovuto alle vibrazioni è comune sugli strumenti appena installati
- Ove possibile, tenere traccia del numero di cicli per pinza, poiché la maggior parte dei produttori valuta la durata utile in cicli anziché in termini di calendario
Gli stabilimenti che implementano la lubrificazione programmata del foro anziché la manutenzione reattiva in genere riportano una durata utile delle pinze che si estende dal 30% al 40% oltre la valutazione di base del produttore, sulla base dei registri di manutenzione condivisi dagli integratori di automazione di medie dimensioni che gestiscono linee di produzione su più turni.
Sintomi comuni del campo e cosa significano solitamente
| Sintomo | Probabile causa | Correzione tipica |
|---|---|---|
| La forza di presa si indebolisce gradualmente | Usura delle guarnizioni o rigature del foro dovute ad aria contaminata | Sostituire il kit di guarnizioni, controllare la filtrazione a monte |
| La mascella gioca o oscilla alla massima estensione | Usura della rotaia di guida a causa di un numero elevato di cicli | Sostituire il gruppo del binario di guida |
| Tempo di ciclo lento o lento | Linea di alimentazione dell'aria sottodimensionata o controllo del flusso ostruito | Controllare il diametro della linea e pulire l'orifizio di controllo del flusso |
| Perdita d'aria udibile dal corpo | Guasto alla guarnizione del pistone o raccordo della porta allentato | Stringere prima i raccordi, quindi ispezionare le guarnizioni interne |
| Ritiro della parte incoerente | Superficie delle dita della mascella usurata o contaminata | Pulire o sostituire gli inserti delle ganasce |
Cosa verificare prima di effettuare un ordine presso un produttore di pinze pneumatiche
L’approvvigionamento da produttori esteri introduce uno strato di due diligence che gli acquirenti nazionali a volte saltano, ed è proprio il suo mancato rispetto a dare origine alla maggior parte dei rimpianti nell’approvvigionamento. Prima di confermare un ordine, gli acquirenti devono richiedere quanto segue direttamente al team tecnico commerciale del produttore:
Documentazione da richiedere
- Curve forza-pressione misurate effettive, non solo il valore teorico basato sulla formula
- Durata del ciclo nominale al ciclo di lavoro specifico corrispondente alla vostra applicazione, poiché una valutazione di 5 milioni di cicli a bassa velocità non si trasferisce direttamente a una linea ad alta velocità
- Esempio di rapporto di ispezione dimensionale per il parallelismo e la ripetibilità delle ganasce
- Tempi di consegna standard rispetto ai tempi di consegna per la lavorazione personalizzata delle ganasce, che spesso rappresenta il vero collo di bottiglia nelle tempistiche del progetto
Zhejiang CKT Pneumatic Co., Ltd è uno dei numerosi produttori cinesi affermati in questo settore che fornisce sia linee di pinze standard da catalogo che lavorazioni personalizzate di ganasce per integratori OEM, e la stessa lista di controllo di due diligence di cui sopra si applica indipendentemente dal produttore di pinze pneumatiche che un acquirente sta valutando. Richiedere unità campione per test di ciclo interni prima di impegnarsi in un ordine di produzione completo rimane il modo più affidabile per convalidare un nuovo rapporto con il fornitore, in particolare per gli acquirenti che integrano le pinze in una linea dove i costi di fermo macchina sono elevati.
Che aspetto ha una tipica sequenza temporale di preventivo
Per i diametri standard del catalogo senza ganasce personalizzate, la consegna del preventivo da parte di un produttore affermato è generalmente rapida, spesso entro uno o due giorni lavorativi una volta confermate la forza, la corsa e l'interfaccia di montaggio richieste. La lavorazione personalizzata delle dita della mascella estende significativamente tale sequenza temporale, poiché richiede un ciclo di revisione del disegno prima che possa iniziare l'attrezzaggio. Gli acquirenti con una scadenza di progetto rigorosa dovrebbero inviare i disegni delle parti per la progettazione delle dita della ganascia il prima possibile, anche prima di finalizzare la dimensione del foro, poiché la geometria delle dita della ganascia e il dimensionamento della pinza vengono spesso decisi insieme anziché in sequenza rigorosa.
Costruire un quadro onesto del costo totale di proprietà
Il prezzo unitario è solo una voce del costo reale dell'implementazione di una pinza pneumatica su una linea di produzione. Un confronto completo dei costi totali tra due preventivi concorrenti dovrebbe includere il prezzo unitario della pinza, il costo previsto per la sostituzione del kit di guarnizioni in un periodo di tre anni, il costo del consumo d'aria ai tassi effettivi di efficienza dell'elettricità e del compressore della struttura e il costo della manodopera per la manutenzione programmata rispetto alla riparazione reattiva. Una pinza con un prezzo iniziale superiore del 10% ma con una durata di ciclo doppia su guide rinforzate spesso risulta più economica in un'implementazione di tre anni una volta presi in considerazione la manodopera sostitutiva e i tempi di fermo della linea, motivo per cui il prezzo unitario da solo non è una base sufficiente per confrontare i produttori di pinze pneumatiche.
Un glossario di riferimento rapido per le schede tecniche delle pinze
| Termine | Cosa significa |
|---|---|
| Diametro del foro | Diametro interno del cilindro, il motore principale della forza teorica in uscita |
| Colpo per mascella | Distanza percorsa da ciascuna mascella da completamente aperta a completamente chiusa |
| Ripetibilità | La coerenza con cui le mascelle ritornano nella stessa posizione ciclo dopo ciclo |
| Durata del ciclo nominale | Numero di cicli di apertura-chiusura che la pinza dovrebbe eseguire prima che sia necessaria una manutenzione importante |
| Capacità di carico del momento | Massimo carico decentrato o di coppia che le guide delle ganasce possono tollerare senza usura accelerata |
| Grado di protezione IP | Una scala standardizzata che descrive la resistenza alla polvere e all'ingresso di liquidi nell'alloggiamento della pinza |
Domande frequenti
Quale pressione dell'aria richiede la maggior parte delle pinze pneumatiche per funzionare correttamente?
La maggior parte delle pinze pneumatiche industriali sono classificate per un intervallo di pressione di esercizio compreso tra 0,3 MPa e 0,7 MPa (da circa 44 a 100 psi), con un valore compreso tra 0,5 MPa e 0,6 MPa che è il punto operativo più comune sui sistemi di aria compressa standard. Il funzionamento al di sotto del minimo nominale riduce proporzionalmente la forza di presa disponibile, mentre il superamento del massimo nominale accelera l'usura della guarnizione.
Quanto durano in genere le pinze pneumatiche prima di dover essere sostituite?
Le pinze standard del catalogo sono comunemente classificate tra 3 milioni e 10 milioni di cicli a seconda della dimensione del foro, del materiale della guida della ganascia e del ciclo di lavoro. I modelli per carichi pesanti con guide in acciaio temprato e guarnizioni migliorate possono estendersi ben oltre tale intervallo con la lubrificazione programmata.
Le pinze pneumatiche possono trattenere un pezzo se l'alimentazione dell'aria viene interrotta a metà ciclo?
Le pinze parallele standard a molla o a doppio effetto in genere rilasciano o perdono la forza di tenuta se la pressione dell'aria diminuisce, motivo per cui i design con leva a ginocchiera sono specificati per applicazioni in cui la forza di tenuta deve essere mantenuta anche durante un'interruzione momentanea dell'alimentazione dell'aria.
Qual è la differenza tra le pinze pneumatiche a semplice e doppio effetto?
Le pinze a singolo effetto utilizzano la pressione dell'aria per aprire o chiudere in una direzione e una molla per restituire le ganasce, mentre le pinze a doppio effetto utilizzano la pressione dell'aria sia per i movimenti di apertura che per quelli di chiusura, generalmente producendo una forza maggiore e più coerente in entrambe le direzioni al costo di richiedere due linee d'aria invece di una.
Come faccio a scegliere la dimensione del foro corretta per un peso specifico della parte?
Iniziare dalla forza di presa richiesta (in genere da 4 a 6 volte il peso della parte, maggiore per la movimentazione ad alta velocità), quindi confrontare tale cifra con la tabella forza-pressione pubblicata dal produttore per ciascuna dimensione del foro alla pressione di alimentazione disponibile, anziché dimensionare esclusivamente in base alle dimensioni della parte.
I produttori di pinze pneumatiche offrono in genere la lavorazione personalizzata delle ganasce?
Sì, i produttori più affermati offrono la lavorazione personalizzata delle ganasce per adattarsi alla geometria specifica del pezzo, poiché le ganasce piatte standard raramente sono ottimali per parti irregolari o delicate. Il tempo di consegna per le dita personalizzate è solitamente più lungo rispetto alle unità standard del catalogo, quindi è necessario confermarlo nelle prime fasi del processo di preventivo.
Quanta aria consuma una tipica pinza pneumatica per ciclo?
Il consumo di aria dipende dalle dimensioni del foro e dalla lunghezza della corsa, ma come riferimento approssimativo una pinza parallela di medie dimensioni con foro compreso tra 20 mm e 25 mm consuma in genere tra 0,05 e 0,15 litri di aria libera per ciclo completo a una pressione di alimentazione di 0,5 MPa. Gli acquirenti che utilizzano linee ad alta frequenza di ciclo dovrebbero richiedere i dati di consumo misurati dal produttore piuttosto che fare una stima basandosi solo sulla dimensione del foro, poiché la progettazione del collegamento influisce sul volume spazzato effettivo.
È possibile utilizzare una pinza pneumatica in un ambiente sottoposto a lavaggio o in prossimità di alimenti?
Sì, ma in genere richiede una pinza costruita con materiali del corpo resistenti alla corrosione, composti di tenuta migliorati classificati per sostanze chimiche di lavaggio e slot per sensori sigillati per impedire l'ingresso di umidità. Le unità standard del catalogo di solito non sono classificate per l'esposizione ripetuta a lavaggi senza questi aggiornamenti, quindi questo dovrebbe essere segnalato esplicitamente quando si richiede un preventivo.
Qual è la differenza tra ripetibilità e precisione delle ganasce?
La ripetibilità descrive la coerenza con cui le ganasce ritornano nella stessa posizione attraverso cicli ripetuti, mentre l'accuratezza descrive quanto quella posizione è vicina alla posizione target prevista. Una pinza può avere un'eccellente ripetibilità ma essere comunque leggermente fuori posizione se non è stata calibrata correttamente durante l'installazione, motivo per cui entrambe le cifre sono importanti per il lavoro di assemblaggio di precisione.
Come faccio a sapere se ho bisogno di una pinza autocentrante invece di una pinza parallela standard?
Le pinze autocentranti, tipicamente a tre ganasce, sono la scelta giusta ogni volta che la posizione centrale della parte è importante per la precisione del posizionamento a valle e la parte stessa è rotonda o simmetrica, poiché le ganasce si chiudono simultaneamente verso un centro comune indipendentemente da dove la parte atterra per prima all'interno dell'apertura della ganascia. Una pinza parallela standard a due ganasce non garantisce questo comportamento di centraggio a meno che il pezzo non sia già posizionato esattamente prima della chiusura delle ganasce.
Che cosa causa nel tempo un'eccessiva oscillazione delle ganasce in una pinza pneumatica?
L'oscillazione della mascella è quasi sempre riconducibile all'usura del binario di guida o del cuscinetto lineare che mantiene la mascella in movimento in linea retta. Questa usura accelera più velocemente sulle guide in alluminio in condizioni di carico laterale elevato, motivo per cui le guide in acciaio temprato sono specificate per applicazioni con cicli elevati o con pezzi pesanti.