

Una cella di assemblaggio ad alta velocità che funziona bene per una settimana e inizia a perdere tempo di ciclo la settimana successiva raramente subisce un guasto al cilindro. Più spesso, il problema è nascosto in un filtro regolatore sottodimensionato, in un raccordo che perde o in un'elettrovalvola che non è mai stata classificata per il ciclo di lavoro. Le prestazioni delle apparecchiature di automazione pneumatica dipendono dalla collaborazione di tutti i componenti del percorso dell'aria, dall'uscita del compressore all'effettore finale. Se la specificazione di un singolo elemento è errata il costo non è immediato; si manifesta nel corso dei mesi sotto forma di cicli più lenti, consumo d'aria più elevato e tempi di inattività imprevedibili. Selezionare i componenti pneumatici con un approccio sistematico, invece di sostituire le parti una per una, è il modo più veloce per rendere una linea più affidabile.
Questa guida si basa sulle conoscenze acquisite in 23 anni di produzione di componenti pneumatici presso CKT pneumatico , dove oltre 20.000 parti semilavorate e il 90% della lavorazione interna forniscono un'esposizione diretta al comportamento nel mondo reale di valvole, cilindri, generatori di vuoto e unità di preparazione dell'aria. Rispondiamo a tre domande: cosa rende affidabile un sistema pneumatico, quali componenti sono più importanti per ciascuna applicazione e in che modo i team di approvvigionamento possono evitare gli errori che portano a una manutenzione prematura.
Apparecchiature per l'automazione pneumatica: la visione dei sistemi
L'aria compressa viaggia molto prima di funzionare. Lascia il compressore, si raffredda in un postrefrigeratore, viene filtrato, passa attraverso un regolatore di pressione, riceve lubrificazione, raggiunge una valvola di controllo direzionale, viaggia attraverso i tubi e solo successivamente entra in un attuatore. L'inviluppo prestazionale dell'intera linea è determinato dall'anello più debole della catena. Un cilindro con alesaggio di 50 mm può spingere con forza sufficiente, ma se il regolatore di pressione non è dimensionato correttamente, la caduta di pressione sotto carico renderà la corsa lenta. Un'elettrovalvola efficiente è irrilevante se il filtro è intasato, perché la valvola non riceve abbastanza volume d'aria.
| Modulo | Componenti tipici | Impatto sulle prestazioni |
|---|---|---|
| Preparazione dell'aria | Filtro, regolatore, lubrificatore | Previene la contaminazione, mantiene la pressione stabile, controlla la lubrificazione |
| Controllo direzionale | Elettrovalvole, valvole aria, valvole manuali | Determina la velocità di risposta e l'affidabilità del ciclo |
| Attuazione | Cilindri, pinze, attuatori rotanti | Converte la pressione in movimento meccanico e forza |
| Manipolazione con il vuoto | Generatori di vuoto, ventose, filtri per vuoto | Consente la raccolta e il posizionamento delle parti non distruttivi |
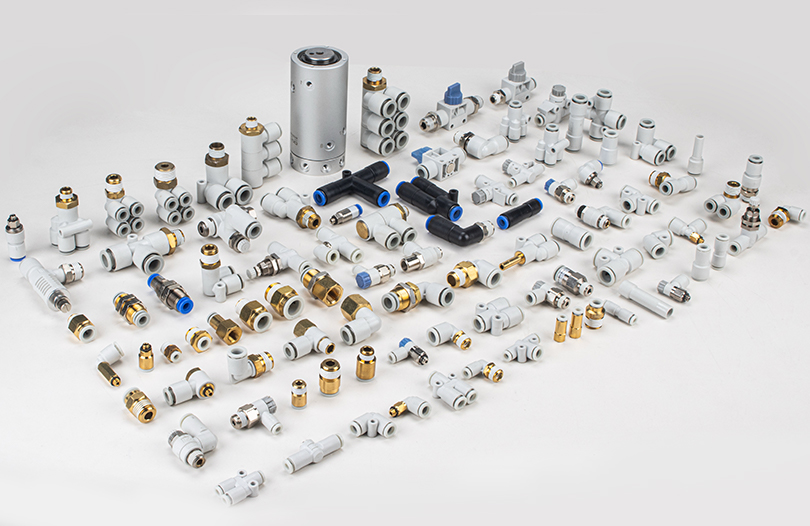
| Accessori | Raccordi, silenziatori, tubazioni, respingenti | Influisce sul tasso di perdita, sul rumore e sull'usura dei componenti |
La visione dei sistemi aiuta in un modo pratico: quando si verifica un guasto, la causa è spesso a un modulo di distanza dal sintomo. Se la forza di presa su una linea del vuoto si indebolisce, il problema potrebbe risiedere nel generatore di vuoto, in un filtro del vuoto intasato o in una ventosa usurata. Sostituire solo la tazza senza controllare la pressione a monte è la fonte più comune di guasti ripetuti sulle linee automatizzate.
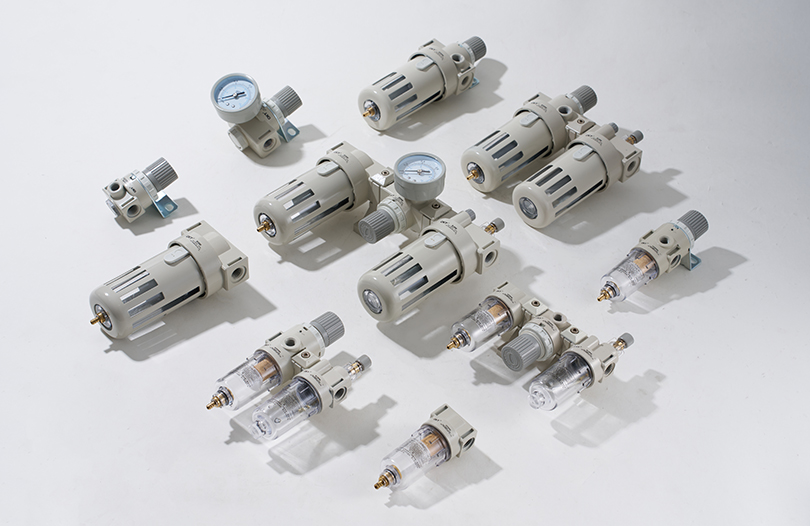
Preparazione dell'aria: F.R.L. Unità come prima linea di difesa
Secondo lo standard ISO 8573-1, lo standard internazionale per la qualità dell'aria compressa, l'aria compressa è classificata in base alla concentrazione di particolato solido, al contenuto di acqua e al contenuto di olio. La maggior parte dei sistemi di aria compressa industriali arbitrari forniscono aria con particelle di dimensioni che possono danneggiare le guarnizioni nel tempo. L'aria non essiccata che entra in un cilindro o in un'elettrovalvola crea condensa all'interno delle cavità metalliche, causando ruggine e incollaggio delle bobine in ambienti ghiacciati o impostazioni di fabbrica standard. I lubrificatori aggiungono nebbia d'olio per ridurre l'attrito, ma il lubrificante e la portata corretti sono importanti.
Un F.R.L. ben selezionato l'unità funge da prima linea di difesa. Il filtro protegge i componenti a valle da polvere, ruggine e condensa. Il regolatore mantiene il livello di pressione al quale l'attuatore è stato progettato per funzionare. Il lubrificatore garantisce che le parti mobili all'interno delle valvole e dei cilindri ricevano una nebbia d'olio controllata. Ognuna di queste funzioni contribuisce a un risultato semplice: prestazioni costanti su milioni di cicli.
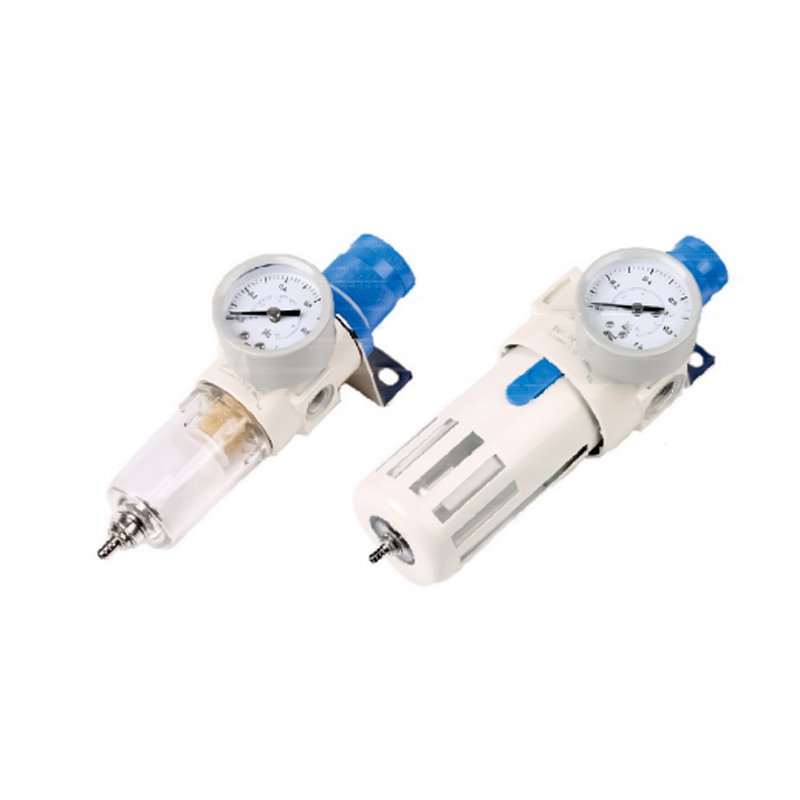 Filtro di regolazione della pressione serie AFR/BFR per un F.R.L affidabile. Selezione Questo filtro regolatore compatto presenta una piccola perdita di pressione e un'elevata separazione dell'acqua, con un meccanismo autobloccante per mantenere la pressione impostata. La sua ampia gamma di regolazione supporta la corrispondenza dei requisiti di flusso e pressione a valle. Visualizza il prodotto →
Punti di selezione per F.R.L. le unità vengono spesso fraintese. La portata è il primo parametro da controllare. Un filtro regolatore troppo piccolo provoca un'eccessiva caduta di pressione quando il sistema è a piena richiesta. Una guida standard è quella di dimensionare l'F.R.L. almeno il 20% superiore alla somma dei requisiti di portata di tutti gli attuatori a valle che funzionano simultaneamente. Il campo di regolazione della pressione deve corrispondere anche alla pressione di esercizio della macchina. Per una linea che funziona a 0,5 MPa, il regolatore dovrebbe avere un intervallo di regolazione più ampio del valore richiesto in modo che il set point non si trovi all'estremità estrema del suo intervallo.
- Dimensione dei pori del filtro: 40 μm è comune per scopi generali; 5 μm viene utilizzato per macchine di precisione o ad alto numero di cicli.
- Sensibilità del regolatore: i modelli migliori mantengono una pressione stabile in caso di variazioni dinamiche del flusso.
- Lubrificatore: la velocità di gocciolamento deve essere regolabile in base alle dimensioni del cilindro e alla frequenza del ciclo.
Un errore comune è posizionare il F.R.L. troppo lontano dal collettore di distribuzione. Le lunghe distanze tra il regolatore e la valvola direzionale aumentano il ritardo di pressione e causano velocità incoerenti del cilindro. Più il F.R.L. è rispetto all'area di lavoro, più precisamente viene controllata la pressione.
Controllo direzionale: elettrovalvole e criteri di selezione
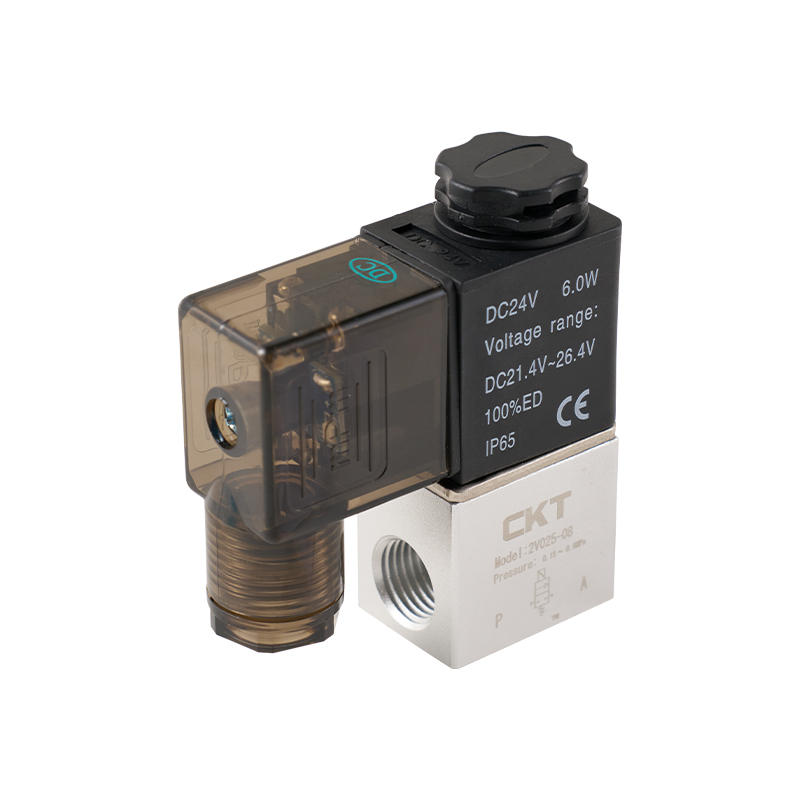
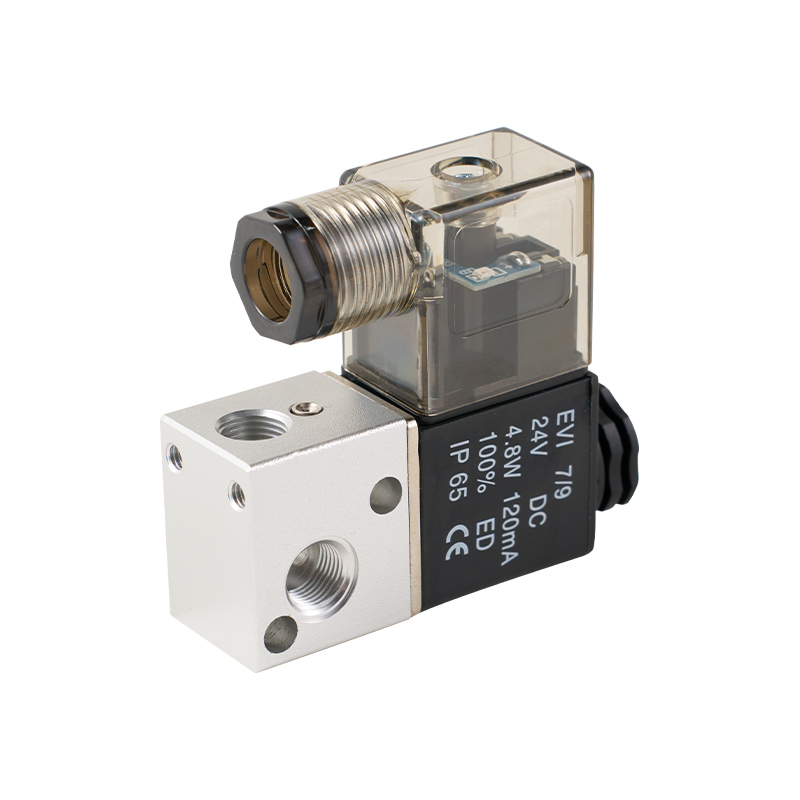
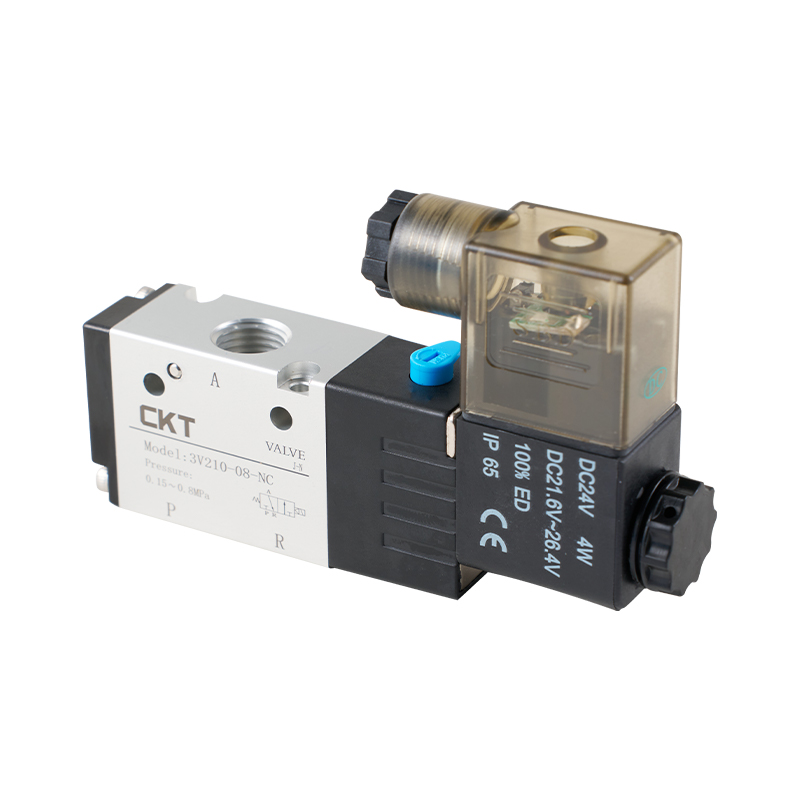
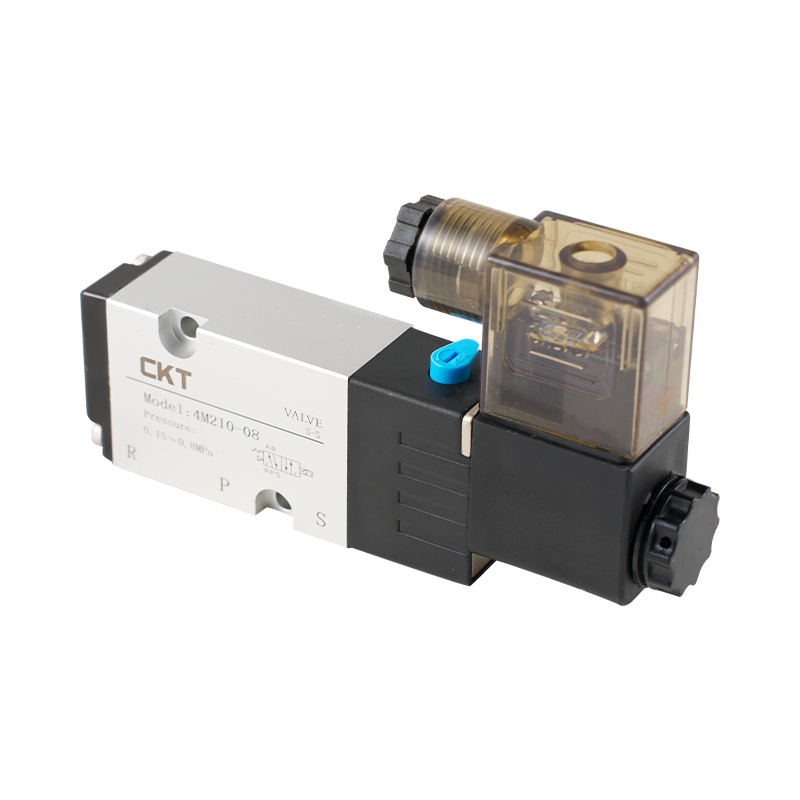
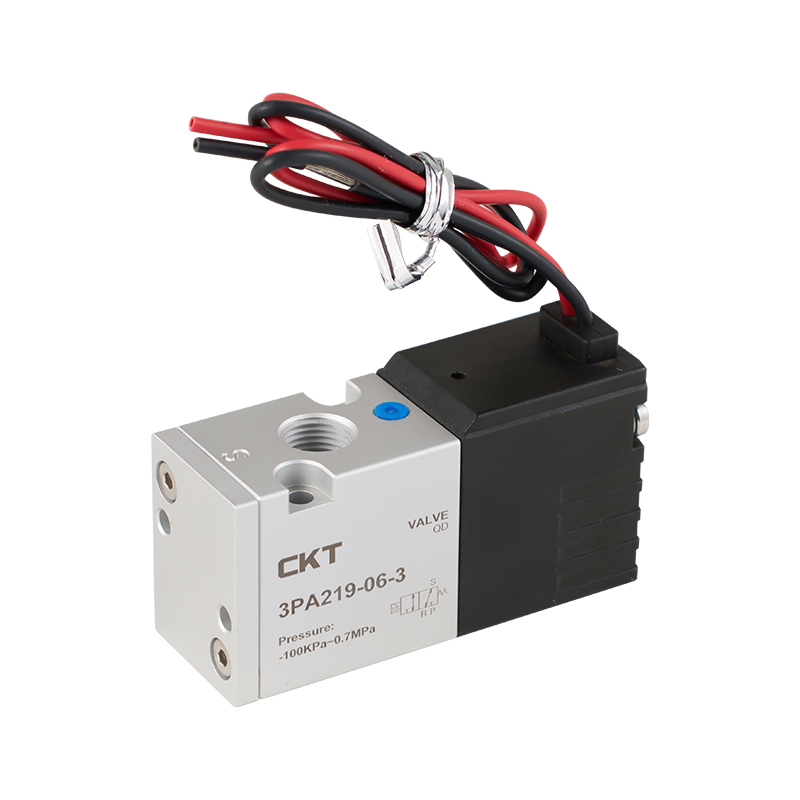
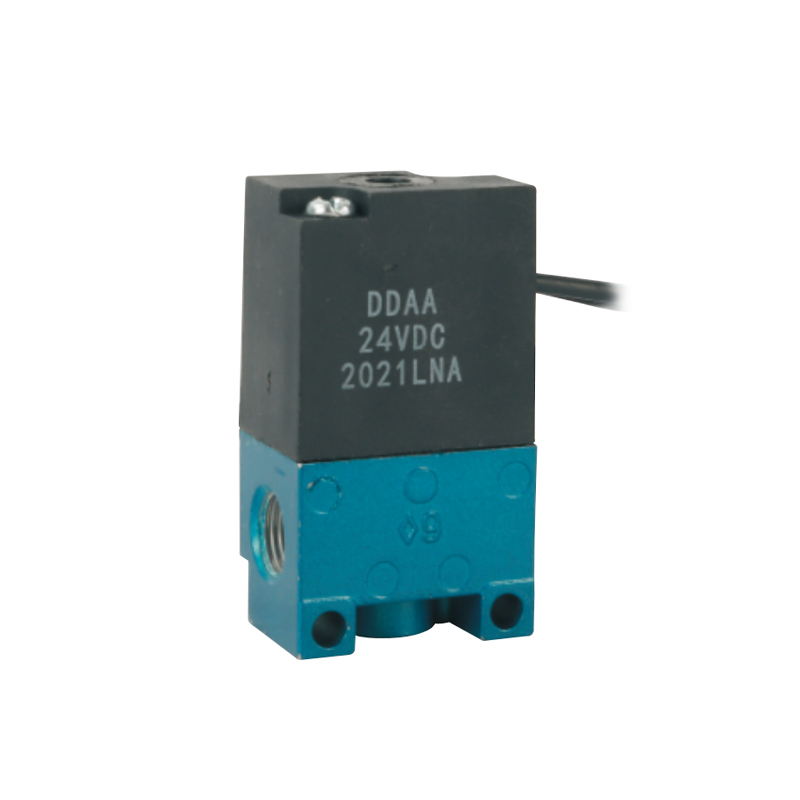
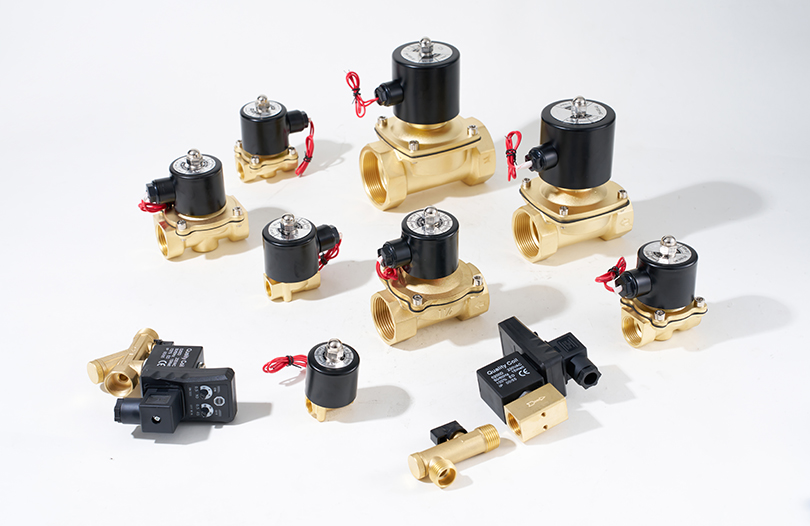
Le valvole di controllo direzionale determinano la velocità con cui un cilindro risponde e per quanto tempo mantiene la sua posizione. Le due costruzioni di base sono ad azione diretta e ad azionamento pilotato. Le valvole ad azione diretta muovono la bobina o lo stantuffo con un solenoide e solitamente hanno un tempo di risposta inferiore per le applicazioni a flusso ridotto. Le valvole pilotate utilizzano un segnale pilota per spostare la bobina principale, consentendo portate più elevate senza un consumo eccessivo di energia della bobina.
La specifica più importante è il fattore Cv (coefficiente di flusso). Un Cv più alto significa che la valvola può far passare più aria a una determinata caduta di pressione. Se un cilindro richiede un certo flusso per raggiungere la velocità target, la scelta di una valvola con un Cv troppo basso limita la velocità massima della corsa. Ad esempio, un cilindro con alesaggio di 32 mm con una corsa di 100 mm a 0,6 MPa può completare rapidamente un ciclo con una valvola con Cv nominale di 0,35, ma se il Cv scende a 0,2, il tempo di corsa può aumentare dal 30 al 40% nelle stesse condizioni operative.
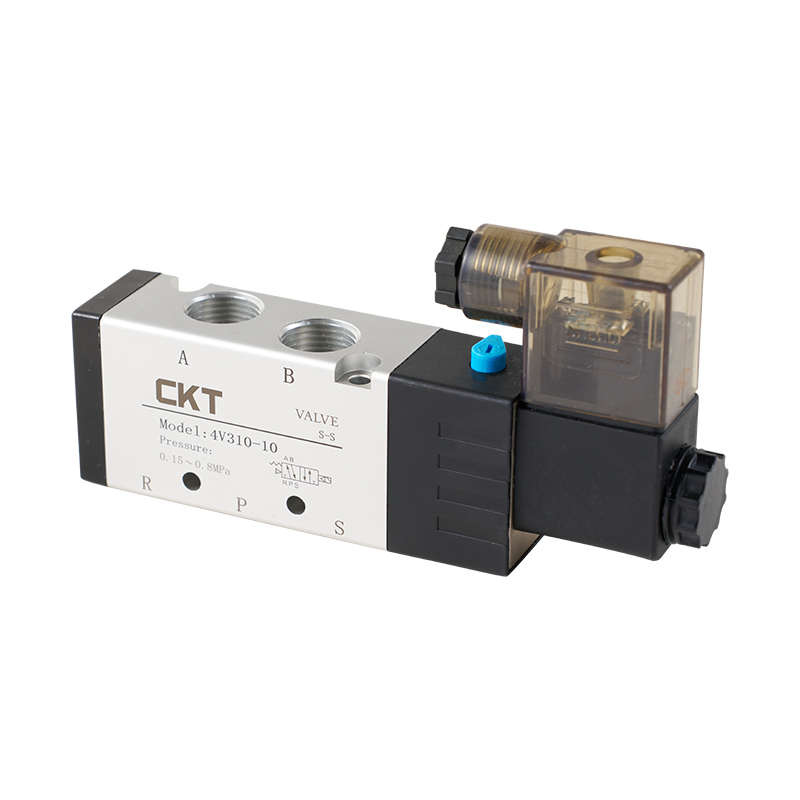
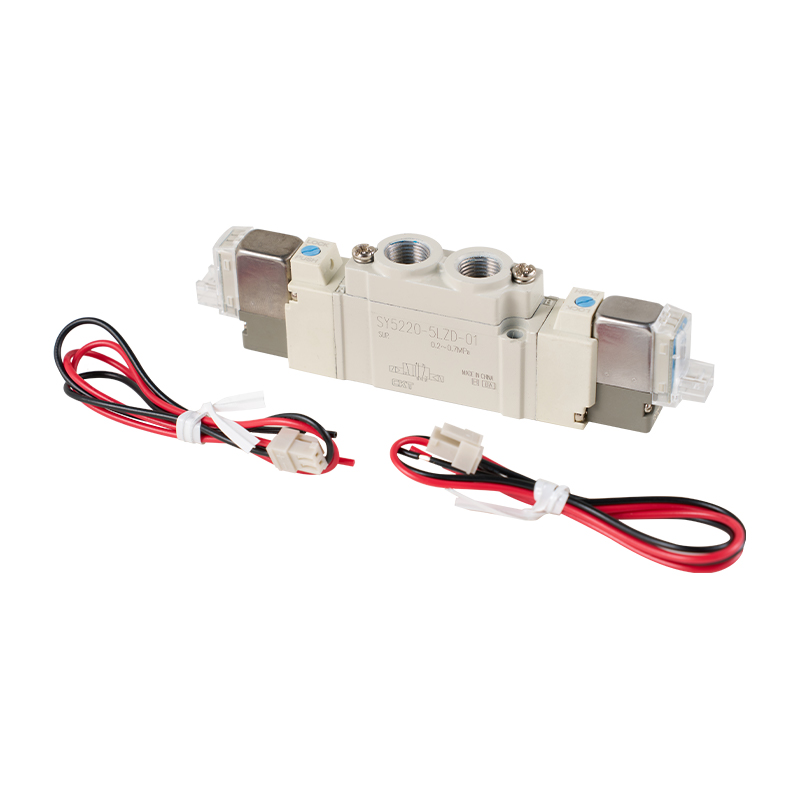
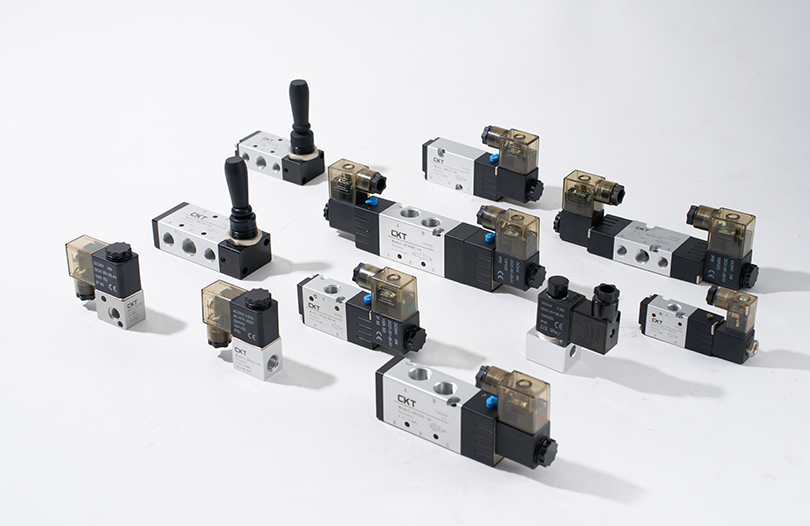
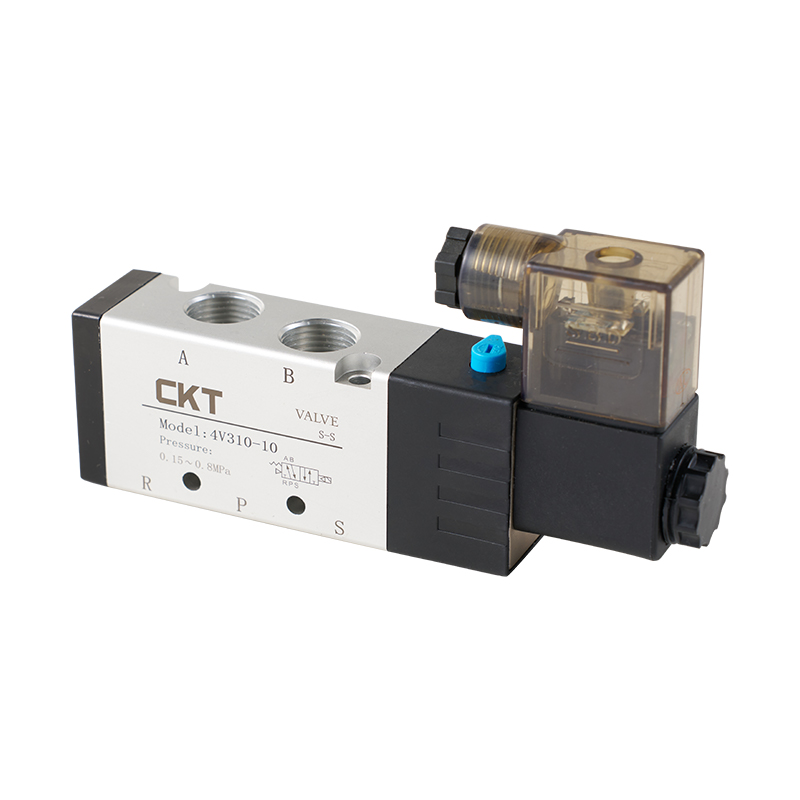 Elettrovalvola a 5 vie pilotata serie 4V con flusso elevato e risposta rapida La serie 4V offre una tenuta a colonna scorrevole per perdite ridotte e risposta dinamica, con funzioni centrali opzionali a tre posizioni. I suoi valori Cv e l'azionamento rapido lo rendono adatto per un controllo preciso del cilindro. Visualizza il prodotto →
Il tempo di risposta è un altro fattore decisivo nelle macchine ad alto ciclo. Le elettrovalvole nelle applicazioni pneumatiche rispondono generalmente entro 5-20 millisecondi, a seconda della tensione, della potenza della bobina e del percorso del flusso interno. Nei dispositivi che funzionano continuamente a tre cicli al secondo, la differenza tra un tempo di risposta di 10 ms e 25 ms modifica il margine del ciclo di lavoro disponibile. Se il progetto del meccanismo è stato calcolato per un tempo di risposta più breve ma la valvola è più lenta, la macchina potrebbe non raggiungere la produttività prevista. Ecco perché CKT consiglia di verificare la risposta e il flusso della valvola insieme al dimensionamento della bombola prima dell'acquisto.
| Parametro | Gamma consigliata | Perché è importante |
|---|---|---|
| Fattore CV | Da 0,1 a 1,5 a seconda della dimensione dell'attuatore | Definisce il flusso massimo e, quindi, la velocità massima |
| Tempo di risposta | da 5 a 20 ms | Influisce direttamente sul tempo di ciclo delle apparecchiature di movimentazione |
| Voltaggio e wattaggio | Comune 24 V CC; AC110/220V disponibile | Influisce sul consumo energetico e sull'accumulo di calore della bobina |
| Classe di protezione | IP40 o superiore per camere bianche, IP65 per aree umide | Previene guasti imprevedibili in ambienti difficili |
La qualità dell'installazione influisce anche sulle prestazioni della valvola. Un collegamento elettrico allentato o un guasto del pressacavo causano un funzionamento intermittente della bobina, notoriamente difficile da diagnosticare. Allo stesso modo, la mancanza di un silenziatore sulla porta di scarico aumenta il rumore e può attirare la polvere nella camera interna della molla della valvola, accelerando l'usura della bobina.
Attuazione: cilindri pneumatici per un movimento affidabile
I cilindri pneumatici sono il braccio operativo dell'automazione pneumatica. La selezione inizia con la dimensione del foro, che definisce la forza prodotta. La forza viene calcolata come la pressione di esercizio moltiplicata per l'area del pistone. A 0,5 MPa, un cilindro con alesaggio di 32 mm genera una forza di circa 402 N nella direzione di spinta. Un cilindro con alesaggio di 50 mm produce circa 981 N alla stessa pressione. Se il carico è di 600 N, un foro da 32 mm non può svolgere il lavoro, anche se la forza teorica sembra vicina; l'attrito, il declassamento per l'alta velocità e le perdite di flusso della valvola riducono la forza effettiva dal 10 al 30%.
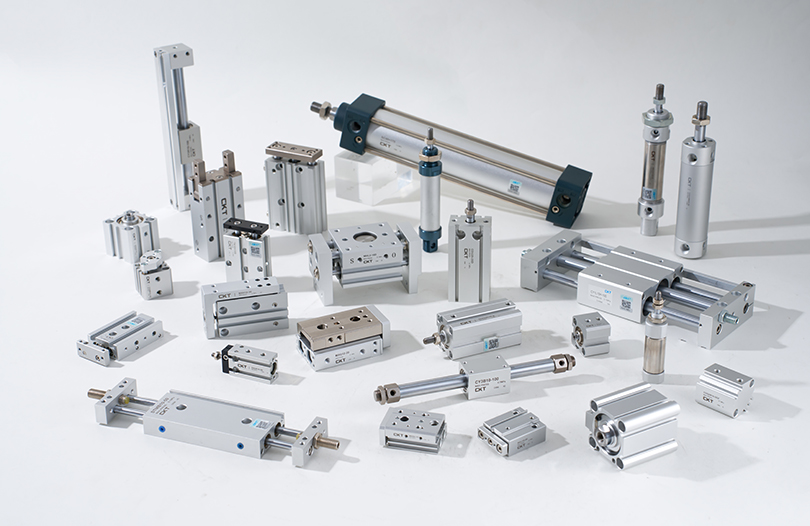
 Cilindro standard a tiranti serie SC con design compatto e ammortizzazione regolabile Questo cilindro a tiranti fornisce un'erogazione di forza affidabile per tutte le dimensioni del foro, con ammortizzazione stabile e guarnizioni per alte temperature. La sua gamma di velocità e la lunghezza compatta soddisfano in modo efficiente diversi requisiti di corsa. Visualizza il prodotto →
La lunghezza della corsa deve corrispondere alla distanza di movimento, ma la corsa non deve mai superare inutilmente i requisiti. Quanto più lunga è la corsa, tanto maggiore è il consumo di aria compressa per ciclo e tanto più lo stelo è esposto al carico laterale e al rischio di deformazione, soprattutto nelle versioni con tiranti. I produttori di cilindri pneumatici generalmente forniscono una velocità massima consentita del pistone per ciascuna dimensione del foro. Ad esempio, i cilindri standard possono funzionare in modo affidabile a velocità fino a 500 mm/s, mentre i cilindri a corpo sottile o i cilindri speciali con stelo guidato possono avere limiti diversi. Il superamento della velocità nominale provoca un'usura prematura delle guarnizioni e può creare un eccessivo impatto di ammortizzazione a fine corsa.
Tipi di cilindri e adattamento all'applicazione
La distinzione fondamentale è tra cilindri a tiranti standard, che sono robusti e facili da montare con molteplici opzioni di posizione; cilindri sottili, che si inseriscono in spazi compatti; e cilindri senza stelo, che consentono di risparmiare spazio nelle applicazioni di movimento a corsa lunga. I cilindri multiasse come CXS fungono da attuatori combinati a doppio cilindro per unità pick-and-place a corsa più breve. Le pinze pneumatiche, comprese le unità parallele e a camma, sono cilindri specializzati con due ganasce contrapposte per il bloccaggio dei pezzi.
- I cilindri standard come la serie SC offrono la più ampia scelta di opzioni di montaggio e sono il cavallo di battaglia della costruzione di macchine.
- Si consigliano cilindri sottili quando lo spazio verticale è limitato ma il carico laterale è minimo.
- I cilindri senza stelo vengono selezionati quando la lunghezza della corsa supera due volte lo spazio disponibile per un cilindro convenzionale.
- Le pinze vengono utilizzate nell'assemblaggio automobilistico ed elettronico per un fissaggio affidabile delle parti.
L'ammortizzazione è un punto di selezione importante. Un cilindro che sbatte alla fine dell'urto assorbe principalmente la struttura meccanica, provocando l'affaticamento del componente. I cilindri standard con valvole d'ammortizzo regolabili consentono al tecnico di attenuare l'impatto di fine corsa. In una macchina che funziona a 60 cicli al minuto, la forza di ammortizzazione può fare la differenza tra un intervallo di manutenzione misurato in anni rispetto a mesi.
Automazione del vuoto: generazione e applicazione del vuoto per la movimentazione delle parti
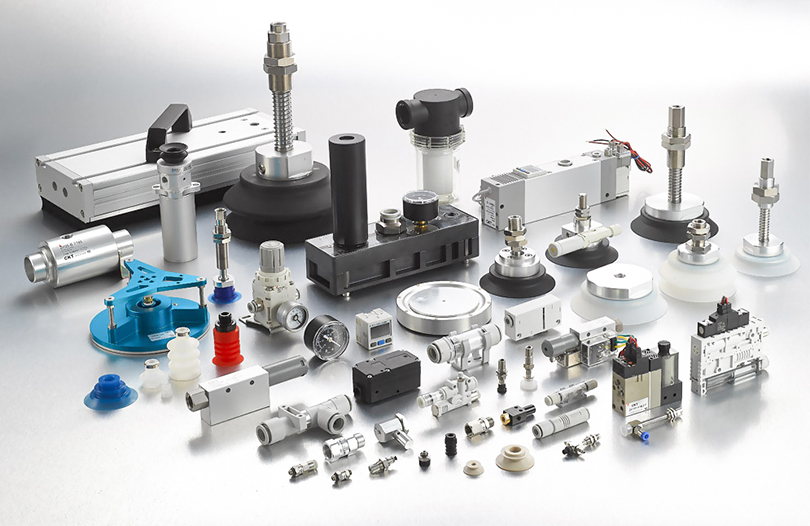
I componenti per il vuoto svolgono un ruolo unico nell'elenco delle apparecchiature di automazione pneumatica. Invece di spingere le parti, sollevano, trattengono e rilasciano le parti utilizzando la pressione differenziale. I generatori di vuoto standard sono unità autonome che utilizzano un'alimentazione d'aria per creare il vuoto mediante l'effetto Venturi. Sono compatti, economici e affidabili per piccole parti. I generatori di vuoto multistadio producono un vuoto più elevato e utilizzano meno aria rispetto alle unità monostadio, rendendoli preziosi per il trasporto a circuito chiuso o la movimentazione di materiali porosi.
La scelta di un generatore di vuoto inizia con il livello di vuoto e il flusso di aspirazione richiesti. Un livello di vuoto compreso tra -20 e -40 kPa è sufficiente per trattenere parti piatte e rigide come lamiere o pannelli di vetro. I materiali porosi come il cartone possono trattenere solo un vuoto parziale, richiedendo un flusso di aspirazione maggiore sul generatore per compensare le perdite. Una superficie liscia e rigida può raggiungere -80 kPa o più, ma il flusso di aspirazione deve essere solo moderato. La combinazione errata del livello di vuoto e del flusso di aspirazione porta a continui guasti all'arresto del relè durante il funzionamento.
Anche le ventose svolgono un ruolo fondamentale. Le tazze a soffietto si adattano alle superfici curve, come i sacchetti di imballaggio flessibili. Le tazze piatte sono ideali per superfici rigide e lisce. Le tazze speciali in spugna sono progettate per superfici ruvide o irregolari dove una tazza normale perderebbe. Le tazze senza contatto sono specificate per materiali sensibili per evitare segni di contatto. Per gli operatori delle macchine confezionatrici, la scelta di una tazza che non si adatta al profilo della superficie comporta una forza di tenuta debole e frequenti cadute di pezzi. La serie CBLP di CKT, ad esempio, è progettata specificamente con bicchieri ondulati multipiega per sacchetti di imballaggio flessibile.
I filtri per vuoto e le valvole di ritegno sono importanti componenti di supporto. Il filtro mantiene la polvere lontana dal generatore di vuoto, prolungandone la durata. Un regolatore del vuoto regola il livello del vuoto per proteggere le parti sottili o fragili da un'aspirazione eccessiva. Una valvola di sicurezza del vuoto può rilasciare istantaneamente il vuoto quando il sistema viene spento o quando una parte viene trasferita, migliorando la velocità del ciclo e prevenendo danni.
Abbinamento dei componenti pneumatici alle attività comuni di automazione
I team di ingegneri spesso chiedono se un cilindro standard è sufficiente o se hanno bisogno di un cilindro senza stelo o di un attuatore servocomandato. La risposta dipende dal ciclo macchina e dai vincoli fisici del telaio. In una linea di confezionamento, un compatto F.R.L. e un'elettrovalvola con un semplice minicilindro potrebbe funzionare meglio di un cilindro di grande diametro perché la corsa richiesta è breve e lo spazio è ristretto. In un sistema di smistamento o ispezione, per avviare una sequenza è possibile utilizzare una valvola meccanica attivata da un attuatore, ma per motivi di flessibilità è solitamente preferibile un'elettrovalvola collegata a un PLC.
| Applicazione | Componenti principali | Focus della selezione |
|---|---|---|
| Selezione e posizionamento delle parti | Pinze, generatori di vuoto, ventose | Carico utile, contatto superficiale, velocità di risposta |
| Trasporto materiale | Trasportatore sottovuoto, espulsori multistadio | Consumo d'aria, flusso di vuoto, porosità del materiale |
| Chiusura e pressatura della scatola | Cilindri standard, F.R.L., valvole a 4 vie | Forza, corsa, resistenza al carico laterale |
| Smistamento ad alta velocità | Valvole compatte, cilindri ad alta frequenza | Tempo di risposta, cycle rate, cushioning |
| Bloccaggio e tenuta | Valvole meccaniche, cilindri di presa, filtro aria | Forza di bloccaggio, ripetibilità, sicurezza |
Parametri tecnici chiave che guidano le decisioni sugli appalti
Le decisioni di acquisto di apparecchiature di automazione pneumatica non dovrebbero mai essere prese solo in base al prezzo. Numerosi parametri tecnici hanno un impatto diretto sul costo del ciclo di vita e comprenderli aiuta a evitare scelte sbagliate che si trasformano in oneri di manutenzione dopo la scadenza della garanzia.
Intervallo di pressione e punto di funzionamento
I componenti pneumatici standard sono progettati per funzionare entro un intervallo di pressione compreso tra 0,1 e 0,8 MPa, con la maggior parte delle macchine impostate tra 0,5 e 0,7 MPa. Se un regolatore è impostato su 0,5 MPa, i componenti devono mostrare un comportamento coerente a quel punto. Una valvola con valore nominale compreso tra 0,05 e 1,0 MPa per la pressione pilota è spesso una scelta pratica per le linee industriali, poiché tollera le fluttuazioni di pressione durante i cambi di turno. Nei sistemi per vuoto, l'intervallo di pressione in kPa è più rilevante. I generatori di vuoto dovrebbero essere adattati alla richiesta di vuoto nel caso peggiore del sistema.
Tempo di risposta e frequenza del ciclo
Le apparecchiature a ciclo elevato richiedono un tempo di risposta che supporti la frequenza di ciclo target. Per una macchina che esegue 40 cicli al minuto, il tempo totale del ciclo è di 1,5 secondi. La risposta della valvola può essere solo di 10 millisecondi, ma se il cilindro impiega 600 millisecondi per spostarsi di 150 mm e la macchina necessita di una sosta di 300 ms, i calcoli lasciano solo 590 millisecondi per i movimenti rimanenti. Se la risposta del componente è più lenta di quella prevista, la macchina non dispone di buffer e si guasterà durante i picchi di domanda.
Consumo d'aria ed efficienza energetica
L'efficienza energetica dei sistemi pneumatici è spesso definita dalla quantità di aria compressa consumata per ciclo. Un cilindro con una corsa più lunga consuma più aria. Un tasso di perdita di appena 1 mm in un raccordo può aumentare il consumo d'aria di migliaia di litri all'anno. La misurazione del consumo di aria per ciclo macchina è uno strumento trascurato ma efficace per ridurre i costi operativi. Nelle fabbriche con migliaia di cicli giornalieri, la scelta di componenti ben sigillati e cilindri correttamente dimensionati consente di risparmiare molto di più rispetto al risparmio derivante dall'utilizzo di un fornitore a basso prezzo.
Durata di servizio e tasso di usura
Le valvole pneumatiche sono spesso dimensionate per milioni di cicli. Un'elettrovalvola di alta qualità può fornire 10 milioni di cicli, mentre una guarnizione del cilindro fortemente caricata potrebbe dover essere sostituita dopo 2-5 milioni di corse. L'ambiente è una variabile fondamentale: l'aria polverosa, umida o chimicamente aggressiva riduce drasticamente la durata dei componenti. Una semplice modifica a un'unità di filtraggio o a un materiale di tenuta aggiornato può aggiungere migliaia di ore di autonomia.
Pratiche di installazione e manutenzione che prevengono i tempi di inattività
Una corretta installazione influisce sulla durata utile tanto quanto sulla qualità dei componenti. Il primo passo è verificare che l'aria compressa sia adeguatamente essiccata e filtrata prima di entrare nella macchina. La tubazione deve essere pulita a filo prima di collegare qualsiasi accessorio pneumatico. I detriti residui dal tubo sono la causa principale del bloccaggio dei silenziatori e dell'incollamento delle bobine. In conformità con la tipica pratica di manutenzione industriale, gli elementi del filtro dell'aria devono essere ispezionati ogni 4000 ore di funzionamento o prima se la caduta di pressione attraverso il filtro diventa evidente.
La compatibilità delle guarnizioni è un altro punto trascurato. La temperatura dell'aria compressa e la presenza di nebbia d'olio possono far gonfiare, restringere o rompere le guarnizioni in gomma. È essenziale verificare che il materiale della guarnizione sia compatibile con l'intervallo di temperature di esercizio. Presso CKT, la pratica di produzione interna prevede di testare le guarnizioni con un processo di assemblaggio interno al 100%, offrendo un'elevata visibilità sul comportamento delle guarnizioni in condizioni di produzione controllate.
La manutenzione ordinaria dovrebbe includere il controllo della regolazione dell'ammortizzazione del cilindro, la pulizia dei silenziatori di scarico e la verifica che gli interruttori magnetici non abbiano spostato la posizione di montaggio. In molte fabbriche, un semplice riposizionamento dei ritardi degli interruttori è la causa principale della perdita di una o due corse al minuto da parte della macchina. Un controllo acustico delle perdite utilizzando una soluzione di sapone o un moderno rilevatore a ultrasuoni può identificare le perdite nei raccordi, che rappresentano la principale fonte di spreco di energia negli impianti pneumatici.
Quando l'affidabilità del cilindro diventa critica, emerge il tema dell'installazione e dell'allineamento del cilindro. Il disallineamento tra l'asse del cilindro e il carico in movimento può ridurre la durata effettiva a solo una frazione della durata prevista. Comprensione i costi nascosti di un'installazione non corretta della bombola è più importante della scelta della bombola dal prezzo più alto.
Domande frequenti
Come scelgo l'attrezzatura di automazione pneumatica giusta per la mia macchina?
Inizia definendo l'attività: spostare, afferrare, premere, sollevare o ordinare. Definire il peso del carico, la lunghezza della corsa, la velocità richiesta, la pressione operativa disponibile, la frequenza del ciclo e le condizioni ambientali. Da questi criteri, calcolare l'alesaggio richiesto, scegliere un'elettrovalvola con Cv adeguato e selezionare un F.R.L. dimensionato per la portata totale. Per la gestione del vuoto, scegliere un generatore che fornisca il livello di vuoto e il flusso di aspirazione necessari, quindi abbinare il tipo di tazza alla superficie della parte. Con questa sequenza, i componenti vengono selezionati in base ai requisiti misurabili della macchina piuttosto che alle preferenze.
Perché le mie apparecchiature di automazione pneumatica funzionano lentamente e inaffidabili?
Nella maggior parte dei casi, la causa è una combinazione di caduta di pressione e flusso inadeguato. Un F.R.L. sottodimensionato oppure un filtro parzialmente intasato è il principale colpevole. Un'elettrovalvola troppo piccola limita il flusso d'aria al cilindro, rallentando la velocità della corsa. Anche i raccordi che perdono e le guarnizioni usurate causano una graduale perdita di pressione. Controllare la pressione all'ingresso della bombola e confrontarla con la pressione alla stazione di regolazione; vale la pena indagare su un calo superiore a 0,02-0,05 MPa.
Con quale frequenza è opportuno sostituire i componenti pneumatici negli ambienti industriali?
Gli intervalli di sostituzione dipendono dal conteggio dei cicli, dalla pressione operativa, dalla qualità dell'aria e dalle condizioni di carico. Nelle macchine ad alto numero di cicli, le elettrovalvole vengono spesso ispezionate dopo 5 milioni di cicli. Le guarnizioni del cilindro potrebbero richiedere attenzione dopo 3-5 milioni di cicli di funzionamento continuo. I filtri generalmente richiedono la sostituzione dell'elemento ogni 4.000-8.000 ore, a seconda della contaminazione. L'approccio più affidabile è tenere traccia del conteggio dei cicli e sostituire i componenti chiave alla fine della loro vita utile, anziché attendere un guasto completo.
Qual è la differenza tra generatori di vuoto monostadio e multistadio?
I generatori monostadio sono compatti e forniscono un vuoto moderato con ugelli interni dal design semplice. Sono comunemente utilizzati per piccole parti nelle applicazioni pick-and-place. I generatori multistadio sono dotati di più ugelli in serie o in parallelo, producendo un vuoto più elevato e un flusso di aspirazione maggiore con un consumo di aria compressa inferiore per unità di vuoto. Questi sono specifici per materiali porosi, linee di aspirazione più lunghe o applicazioni in cui più ventose vengono fornite in gruppo.
Come posso ridurre il consumo di aria compressa in un sistema pneumatico senza diminuire le prestazioni?
Ridurre la pressione operativa al livello più basso accettabile, poiché il consumo d'aria è proporzionale alla pressione assoluta. Scegli i cilindri con la lunghezza della corsa minima necessaria. Utilizzare generatori di vuoto con design multistadio dove è necessario un vuoto elevato. Eliminare le perdite mantenendo giunti e raccordi. Controlla il F.R.L. per la caduta di pressione e il lubrificatore per il flusso di olio in eccesso. In molti casi, la semplice riparazione delle perdite può ridurre il consumo d'aria del 20-30%, senza modificare alcun parametro di processo.